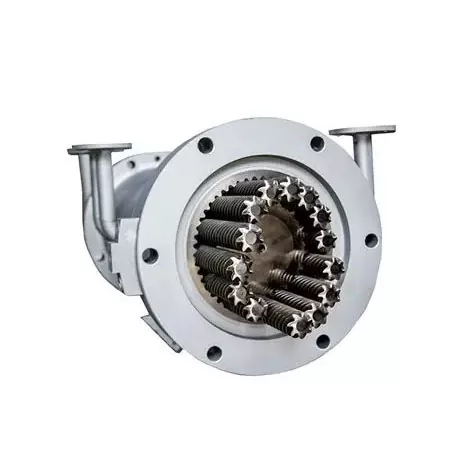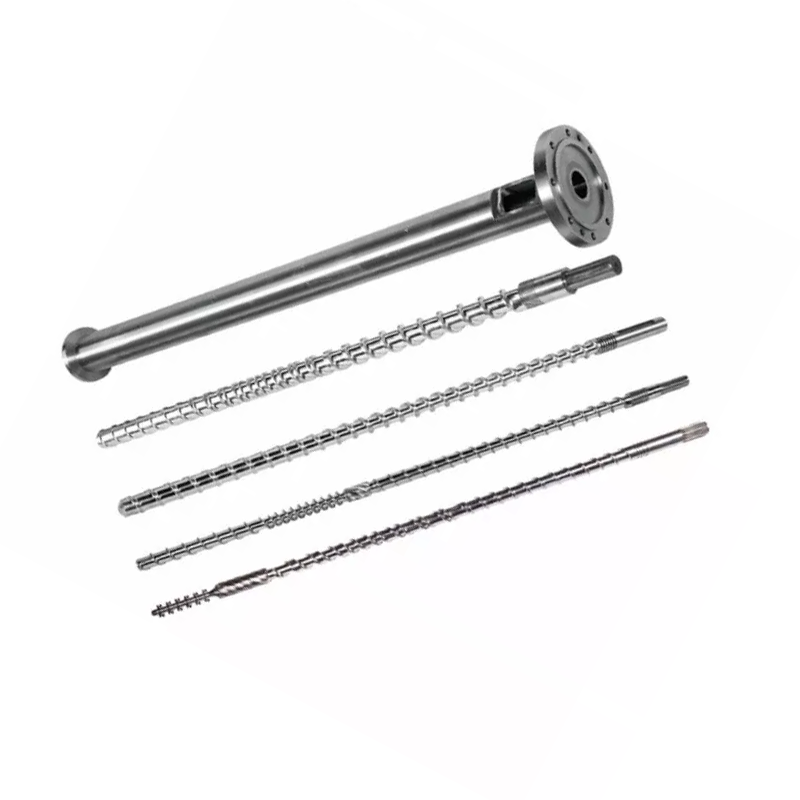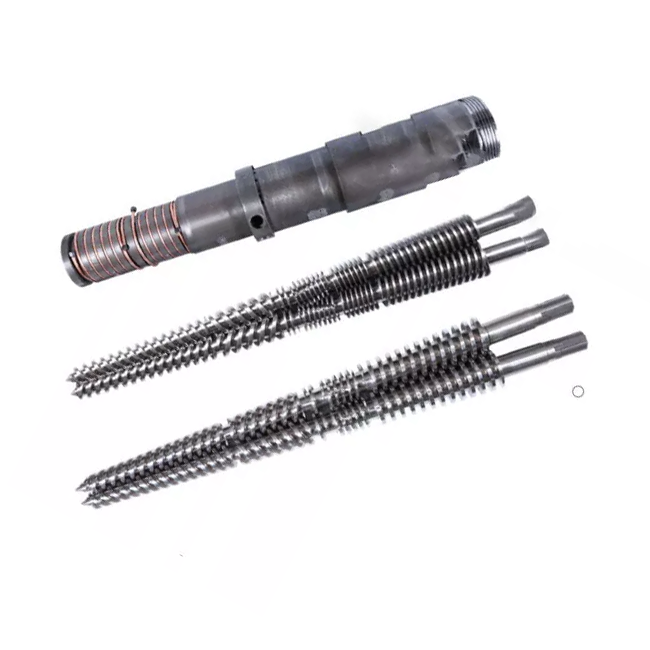
Düzgün xətt yalnız vida sayı ilə müəyyən edilmir. Qeyri-bərabər xammal və məqbul qranul arasında nə baş verməsi ilə qərar verilir: onu qidalandırın, əridin, qarışdırın, qazı çıxarın, çirklənməni süzün, təzyiq qurun, kəsin və qurudun.


a seçintək vintli qranullaşma xəttixammal artıq son formulaya yaxın olduqda və əsas işlər sabit daşınma, əritmə, ərimə filtrasiyası, təzyiqin yaradılması və qranulların kəsilməsi olduqda. Bu, ardıcıl PE və ya PP-nin yenidən üyüdülməsi, sadə təkrar qranullar, laboratoriya işləri və kiçikdən orta səviyyəyə qədər istehsal üçün praktiki başlanğıc nöqtəsidir.
a seçinparalel cüt vintli qranullaşma xəttimaşın birləşməli və qranullaşmalı olduqda. Doldurucular, piqmentlər, polimer qarışıqları, masterbatch, dəyişdirilmiş plastiklər, çoxlu yem axını və daha güclü devotilizasiya üçün daha uyğundur. Tək vintli xətti yalnız sadalanan çıxışı daha yüksək olduğuna görə almayın. Proses funksiyaları formulaya uyğun gələndə onu alın.
Maşının adı ilə deyil, materialın dəyişdirilməsi ilə başlayın
Bir alıcı tez-tez "yüksək məhsuldarlıq" və ya "daha yaxşı qarışdırma" sözlərini gördükdən sonra bizdən ikiqat vintli bir xətt istəyir. Bu, ən vacib sualı atlayır: bunkerə nə daxil olur və o, çantaya çatmazdan əvvəl nə dərəcədə fərqli olmalıdır?
Təmiz, vahid qranulların yalnız əridilməsi və yenidən kəsilməsi lazımdırsa, mürəkkəb kompozisiya maşını satıla bilən qranulları mütləq təkmilləşdirmədən nəzarət, təmizləmə işləri və aşınma nöqtələrini əlavə edir. Bir neçə toz, rəngləndirici və polimer bir ardıcıl birləşməyə çevrilməlidirsə, sadə ötürücü vida əsl keyfiyyət problemini toxunulmaz qoya bilər.
| İstehsal vəzifəsi | Ən yaxşı başlanğıc nöqtəsi | Niyə | Cavabı nə dəyişə bilər |
|---|---|---|---|
| Stabil, çeşidlənmiş PE və ya PP axınının yenidən peletləşdirilməsi | Tək vida | Daha aşağı xətt mürəkkəbliyi ilə birbaşa ərimə, təzyiq yaratmaq və filtrasiya | Nəm, qoxu, çap, qarışıq ərimə axını, əlavələr və ya ağır çirklənmə |
| Aşağı həcmli sıxlığa malik təkrar emal edilmiş film lopaları | Mühəndis qidalanma ilə tək vida | Birinci darboğaz qarışdırma deyil, yem tutarlılığı ola bilər | Şiddətli uçucu maddələr, qarışıq polimerlər və ya reseptin korreksiyası ikiqat vidaya üstünlük verə bilər |
| Rəng və ya əlavə masterbatch | Paralel qoşa vida | Modul qarışdırma elementləri və nəzarət edilən tərkib əlavəsi dispersiyanı dəstəkləyir | Təvazökar dispersiya tələbi ilə sübut edilmiş əvvəlcədən qarışdırılmış resept xüsusi tək vida üzərində işləyə bilər |
| Kalsium karbonat və ya digər doldurulmuş birləşmə | Paralel qoşa vida | Ayrı-ayrı qidalanma və konfiqurasiya edilə bilən paylayıcı və dispersiv zonalar | Doldurucunun yüklənməsi, hissəcik forması, aşındırıcılıq və tələb olunan xüsusiyyət vahidliyi |
| Polimer ərintisi və ya reaktiv modifikasiya | Paralel qoşa vida | Yaşayış, qarışdırma və havalandırma proses zonasına görə təşkil edilə bilər | Reaksiya kinetikası, istiliyə həssaslıq və aşağı axın təzyiqi tələbi |
| Laboratoriya və ya pilot təkrar peletləşdirmə | Tək vida | Kompakt quruluş, daha sadə əməliyyat və asan texniki xidmət | Təcrübənin özü çevik modul birləşmə tələb edə bilər |
| PVC qarışığı | Əvvəlcə resepti müəyyənləşdirin | Hər iki Nanhaiya xətt ailəsi PVC-ni siyahıya alır, lakin onlar fərqli proses vəzifələrini yerinə yetirirlər | Tozla qidalanma, istilik həssaslığı, doldurucu, plastifikator, qarışdırma və qranul kəsmə üsulu |
| Yüksək məhsuldarlığa malik dəyişdirilmiş plastik | Paralel qoşa vida | Daha yüksək nəşr olunan xətt tutumu üstəgəl qarışdırma, yan qidalanma və devolatizasiya seçimləri | Yalnız kq/saatdan ölçü götürməyin; fırlanma momenti, kütlə sıxlığı və məhsulun spesifikasiyası istifadəyə yararlı sürəti təyin edir |
Zavodumuzun görünüşü:ən ucuz maşın lazımsız mərhələlər əlavə etmədən tələb olunan transformasiyanı tamamlayan xəttdir. Bəzən bu, tək vidadır. Bəzən ikiqat vida təkrar qarışdırma, ikiqat ekstruziya və ya qeyri-spec qranulların qarşısını alır. Biz alıcının əvvəlcədən seçdiyi vida sayındansa tam resepti görmək istərdik.
Qranullaşma xətti əlaqəli proses mərhələlərinin zənciridir
Hər iki xətt növü bir ekstruderdən daha çox ehtiyac duyur. Nanhaiyaplastik ekstruder maşın çeşidibeş əsas sistemi təsvir edir: qidalanma; vida, barel, istilik və soyutma ilə plastikləşdirmə; keçmə; ölü baş; və formalaşdırma, soyutma və dartma. Peletləşdirmə layihəsində filtrasiya, kəsmə, qurutma və ya süzmə və toplama zənciri tamamlayır.
1. Hazırlayın və bəsləyin
Girişin qranul, toz, lopa, film, aqlomerat və ya qarışıq olduğunu müəyyənləşdirin. Kütləvi sıxlıq, körpü və qidalanma sürətinin sabitliyi çəkisi bunkerə, məcburi qidalandırıcıya və ya çəki itirən ayrı qidalandırıcılara ehtiyac olub olmadığını müəyyən edir.
2. Əridin və çevirin
Vida və barel materialın temperaturu və ya kəsilmə həddini aşmadan əriməli, daşımalı və qarışdırılmalıdır. Kompozisiya üçün xəttin yandan qidalanma, yoğurma bölmələri və atmosfer və ya vakuum ventilyasiyası da lazım ola bilər.
3. Filtr edin və təzyiq qurun
Ekran dəyişdiricisi əriməmiş fiziki çirklənməni aradan qaldırır. Kalıbın sabit təzyiqə və axına ehtiyacı var, ona görə də vida boşalması, ərimə nasosu seçimi və filtrasiya sahəsi bir bölmə kimi ölçülməlidir.
4. Ərintiləri kəsin
Strand, water-ring və sualtı sistemləri müxtəlif yollarla qranullar yaradır. Ərimə gücü, yapışqanlıq, suya həssaslıq, məhsuldarlıq və dəyişmə rutini vərdişdən daha çox əhəmiyyət kəsb edir.
5. Sərin, quru və təsnif edin
Suyun temperaturu, qalma müddəti, susuzlaşdırma və süzülmə qranulların temperaturu, rütubəti, incəlikləri və saxlanmadan əvvəl formasına təsir göstərir.
6. Xəttə nəzarət edin
Temperatur zonaları, sürət, mühərrikin qorunması, təzyiq, qidalandırıcı sürət, vakuum və həyəcan siqnalları operatora hər bir mərhələnin sabit olub olmadığını bildirməlidir. Tək bir ekran prosesi idarə etməyə imkan vermir.

Tək vidalı peletləşdirmə xətti kifayət olduqda
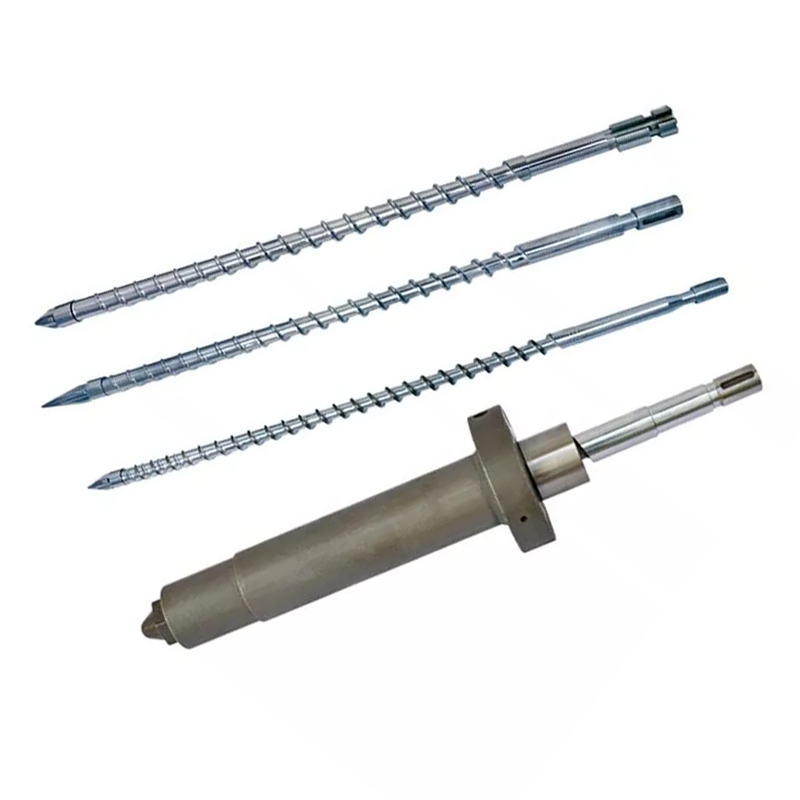
A tək vintli ekstruderdavamlı daşıma, ərimə və təzyiq yaratmada əsaslı şəkildə güclüdür. Vida həndəsəsi, qarışdırıcı və işləmə nöqtəsi materiala uyğun gəldikdə faydalı paylayıcı qarışdırma təmin edə bilər. Bu, onu artıq çeşidlənmiş, qarışdırılmış və ya formullaşdırılmış xammalın yenidən qranullaşması üçün əsaslı baza halına gətirir.
Nanhaiya-nın tək vidalı qranullaşdırma xətti bir vidalı ekstruder, ərimə filtrasiyası, kalıp başlığı, suyun soyudulması, pelletizator və toplama qurğusunu birləşdirir. Onun sadalanan tətbiqlərinə bakirə və ya təkrar emal edilmiş plastiklər, laboratoriyalar, pilot istehsal və enjeksiyon qəlibləri, film üfürmə və ya ekstruziya üçün qranullar daxildir. İsteğe bağlı avtomatik ekran dəyişdirmə, vakuum deqazasiya və köməkçi qidalanma əsas xətti tam kompozisiya platformasına çevirmədən daha çətin yem şərtlərini idarə etməyə imkan verir.
Aşağıdakı hallarda əsas olaraq tək vint istifadə edin:yem resepti ekstruziyadan əvvəl sabitlənir; polimer ailəsi və ərimə davranışı ardıcıldır; dispersiya əsas məhsul iddiası deyil; çirklənmə müəyyən edilmiş filtrlə idarə oluna bilər; uçucu maddələrin çıxarılması orta səviyyədədir; və çıxış qeyri-sabit yem və ya həddindən artıq ərimə temperaturu məcbur etmədən keçirilə bilər.


Tək vida “mühəndislik yoxdur” demək deyil. Theqranulyasiya vintinin dizaynıhələ də lopa qidalanması, ərimə uzunluğu, havalandırma mövqeyi, ekran müqaviməti və qranullaşma üsulu ilə dəyişir. Xətt kifayət qədər quraşdırılmış gücə malik ola bilər və hələ də yüksələ bilər, çünki bunker materialı qeyri-bərabər verir və ya vida ventilyasiyanın yaxınlığında ərimə möhürünü itirir.
Paralel cüt vintli xətt əlavə xərcini qazandıqda
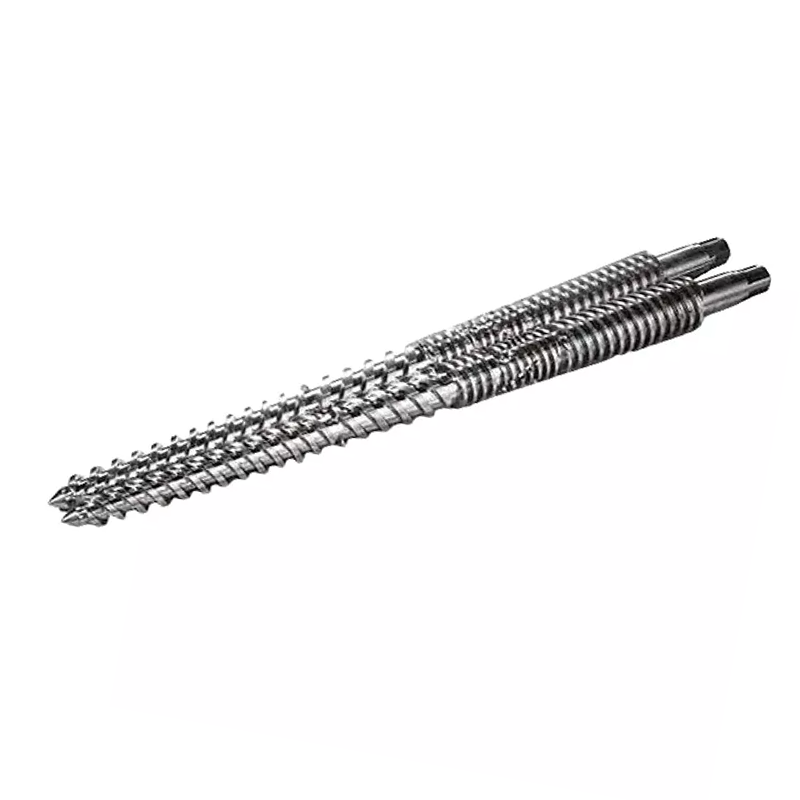
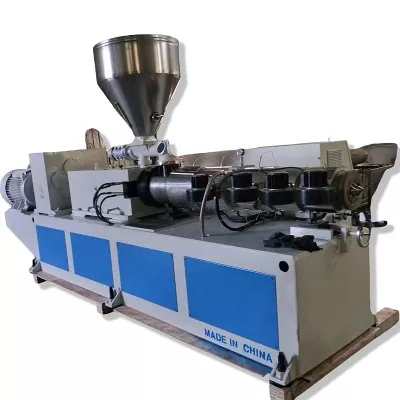
Paralel qoşa vintli xətt, ekstruziya formulun formasını dəyişdirməli olduğu zaman dəyərli olur, sadəcə onu yenidən formalaşdırmaq deyil. Nanhaiya-nın xətti modul vida elementləri olan yüksək torklu paralel qoşa vintli ekstruderdən istifadə edir. Onun proses sahəsinə qarışdırma və dağıtma aşqarları, doldurucular və rəngləndiricilər, üstəlik əlavə olaraq ikiqat qidalanma, vakuumla qazsızlaşdırma və ekranın avtomatik dəyişdirilməsi daxildir.
Modul çəllək və vida qatarı dizayna maşın boyunca müxtəlif vəzifələri təyin etməyə imkan verir: yemi çatdırmaq, polimeri əritmək, aşağı axına doldurucu əlavə etmək, paylayıcı və ya dispersiya işləri aparmaq, ərimə səthini devolatizasiya üçün açmaq, ərimə möhürünü qurmaq və boşalmanı sabitləşdirmək. İki vintli ekstruziya üzrə tədqiqatlar eyni şəkildə həndəsəni daha sürətli ərimə və təkmilləşdirilmiş qarışdırma ilə əlaqələndirir, sənaye birləşmələri isə ayrı-ayrı proses zonaları kimi daşıma, plastikləşdirmə, qarışdırma, devolatizasiya və təzyiqin artırılmasını təşkil edir.
Aşağıdakı hallarda paralel qoşa vintdən əsas xətt kimi istifadə edin:bir neçə inqrediyent ayrıca ölçülməlidir; piqment və ya doldurucu dispersiya dəyərinə nəzarət edir; toz qəbulu çətindir; formulasiya bir və ya daha çox havalandırma mərhələsinə ehtiyac duyur; məhsul dəyişiklikləri modul vida reseptini tələb edir; və ya xətt bir idarə olunan keçiddə birləşməli və qranullaşmalıdır.


Zavodumuzun görünüşü:təchizatçı yalnız bir qatran adı və hədəf kq/saat aldıqda iki vintli alış erkən uğursuz olur. "PP plus doldurucu" prosesin spesifikasiyası deyil. Doldurma faizi, hissəcik forması, kütlə sıxlığı, nəmlik, aşındırıcılıq, qidalandırıcı plan, dispersiya hədəfi və icazə verilən ərimə temperaturu lazımdır. Bu detallar alıcının həqiqətən ödədiyi elementləri və barel hissələrini müəyyənləşdirir.
Təkrar emal edilmiş material üçün dörd problemi ayırın
Təkrar emal sorğuları tez-tez yemin qeyri-sabitliyi, nəmlik, çirklənmə və zəif qarışmanı bir etiket altında birləşdirir: "təkrar emal edilmiş material". Hər bir problem fərqli bir xətt xüsusiyyətinə ehtiyac duyur. Artan vida sürəti hamısını düzəldə bilməz.
| Müşahidə olunan problem | Ehtimal olunan proses sualı | Müəyyən etmək üçün xətt xüsusiyyəti | Qəbul sübutu |
|---|---|---|---|
| Çıxış yüksəlir və düşür | Aşağı sıxlıqlı lopa körpü salır və ya qeyri-bərabər qidalanır? | Məcburi qidalanma, yığılma və ya sıxlaşma, sabit bunker həndəsəsi və qidalandırıcı nəzarət | Müəyyən edilmiş fasiləsiz iş zamanı çıxış və motor yükü tendensiyası |
| Baloncuklar, qoxu və ya məsaməli qranullar | Hansı rütubət və uçucu yük əriməyə daxil olur? | Müvafiq yerlərdə qurutma, havalandırma yeri, ərimə möhürləri, vakuum tutumu və səthin yenilənməsi | Nəmlik və ya uçucu nəticə üstəgəl vizual qranul limiti |
| Təzyiq qalxmağa davam edir | Nə qədər əriməmiş çirklənmə filtrə çatır? | Filtr sahəsi, mesh ardıcıllığı, ekran dəyişdirici növü, təzyiq sensorları və dəyişmə intervalı | Hədəf çıxışında təzyiq artımı və ekran dəyişmə tezliyi |
| Rəng və ya xüsusiyyətlər dəyişir | Yem tərkibi dəyişirmi, yoxsa qarışdırma qeyri-adekvatdır? | Upstream çeşidləmə və əvvəlcə qarışdırma; resept korreksiyası və ya dispersiya tələb olunarsa, qoşa vintli birləşmə | Razılaşdırılmış rəng, ərimə axını və ya mexaniki xüsusiyyət dəyişikliyi |
Plastic Recyclers Assosiasiyası ərimə filtrasiyasını metalları, ağacları, kağızları, termosetləri və digər əriməmiş fiziki çirklənmələri çıxarmaq üçün incə bir ekran vasitəsilə ərimiş plastiğin məcbur edilməsi kimi müəyyən edir. Filtrasiya hər həll edilmiş polimeri, qoxunu və ya uçucunu çıxara bilməz. O, həmçinin axın müqavimətini əlavə edir, ona görə də ekran paketi, filtrasiya sahəsi, axıdma təzyiqi və dəyişmə metodu birlikdə göstərilməlidir.


Xəttin bir hissəsi kimi qranullaşdırma üsulunu seçin
Vida seçimi ən çox diqqəti cəlb edir, lakin qeyri-sabit kəsmə yaxşı plastikləşdirilmiş əriməni satılmaz hala gətirə bilər. Nanhaiya-nın tək vintli xəttinə suyun soyudulması və pelletizator daxildir. Onun paralel qoşa vintli xətti su halqası və ya torlu pelletizatordan istifadə edə bilər və müvafiq soyutma, süzmə və toplama bölmələrini ehtiva edir.
| Metod | Proses | Yaxşı başlanğıc nöqtəsi | Sifariş vermədən əvvəl suallar |
|---|---|---|---|
| Su hamamı ipi | İpləri çıxarın, bir çuxurda sərinləyin, səth suyunu çıxarın, çəkin və kəsin | Operatorların start-up tellərini idarə edə bildiyi çevik birləşmə və təkrar emal işi | Ərinmə kifayət qədər iplik gücünə malikdirmi? Rəng dəyişiklikləri nə qədər tez-tez olur? Qırılan iplər necə idarə olunacaq? |
| Quru kəsilmiş və ya kəmərlə soyudulmuş iplik | Kəsmədən əvvəl isti ipləri hava, su və ya birləşdirilmiş soyuducu ilə bir kəmər üzərində aparın | Suya həssas, kövrək, elastik və ya yüksək doldurulmuş formulalar | Tələb olunan kəmər uzunluğu, soyutma yükü, ip sürəti, kövrəklik və döşəmə sahəsi |
| Su halqası sifət | Kalıp üzünü kəsin və dövran edən su halqasında qranulları daşıyın | Ərinmə kalıpda təmiz kəsildikdə yığcam, davamlı qranullaşma | Deliklərin dondurulması, bıçaqların aşınması, suyun temperaturu, qranulların forması və susuzlaşdırma |
| Sualtı | Su ilə doldurulmuş kameranın içərisində kalıp üzünü kəsin, sonra susuzlaşdırın və qurudun | Avtomatlaşdırılmış əməliyyat və geniş sənaye pelletləşdirmə vəzifələri | Minimum sabit nisbət, işə salınma tullantıları, plitəli istilik, su sistemi, quruducu və təmizləmə |
MAAG-ın quru kəsilmiş kəmər sistemləri suya həssas, yüksək doldurulmuş və ya kövrək məhsullar üçün nəzərdə tutulmuşdur, sualtı sistemləri isə birləşmələri, masterbatch, təkrar emal və təmiz polimerləri əhatə edir. Bu, bir metodu universal olaraq üstün etmir. Bu, materialın kalıpdan sonra davranışının niyə satın alma qərarının bir hissəsi olması lazım olduğunu göstərir.

Nanhaiya tək və paralel cüt vintli xətt məlumatları
Aşağıdakı dəyərlər Nanhaiya-nın cari məhsul səhifələrindən gəlir. Onlar dərc edilmiş konfiqurasiyaları müqayisə etmək üçün faydalıdır. Satınalma müqaviləsi təsdiq edilmiş material, köməkçilər və sınaq şərtləri üçün yekun dəyərləri təkrarlamalıdır.
| Maddə | Nanhaiya tək vintli peletləşdirmə xətti | Nanhaiya paralel əkiz vintli peletləşdirmə xətti |
|---|---|---|
| Nəşr edilmiş tutum | 100 kq/saat | 300-600 kq/saat |
| Əsas güc | 75 kVt əsas mühərrik | 160 kVt |
| İstilik gücü | 120 kVt | Ayrı-ayrılıqda qeyd edilməyib |
| Vida növü | Tək vida | Paralel qoşa vida |
| Vida uzunluğu və diametri | Fərdiləşdirilmiş | Fərdiləşdirilmiş |
| Nəşr edilmiş vida materialı | 38CrMoAlA | 38CrMoAlA |
| Nəşr olunmuş material çeşidi | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV və PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP və PPR |
| Əsas xətt avadanlığı | Ekstruder, ərimə filtrasiyası, kalıp başlığı, suyun soyudulması, pelletizator və toplama | Yüksək torklu ekstruder, ərimə filtrasiyası, kalıp başlığı, su halqası pelletizatoru, soyutma və avtomatlaşdırılmış toplama |
| Məhsul təfərrüatları | Nitridlənmiş vint və çəllək, peletizator, su çəni, vibrasiya ekranı, silos və PLC nəzarəti | Yüksək sərtlikli lehimli vint və çəllək, modul elementlər, ərimə nasosu, kalıp, su halqası və ya strand pelletizatoru, nov, vibrasiya ekranı və silos |
| Seçimlər | Avtomatik ekran dəyişdirici, vakuum deqazasiya və köməkçi qidalanma | Vakuum deqazasiya, avtomatik ekran dəyişdirici, doldurucular üçün ikiqat qidalanma və uzaqdan izləmə |
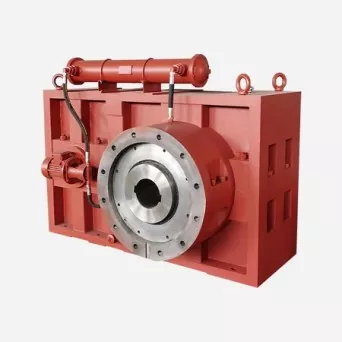
| Nəşr edilmiş sürət qutusu nisbəti | Siyahıda yoxdur | 2,5:1 və ya 3:1 |
| Dəstək | Uzaqdan quraşdırma, işə salma və istismar təlimatı | Quraşdırma təlimatı, istismara vermə dəstəyi və operator təlimi |


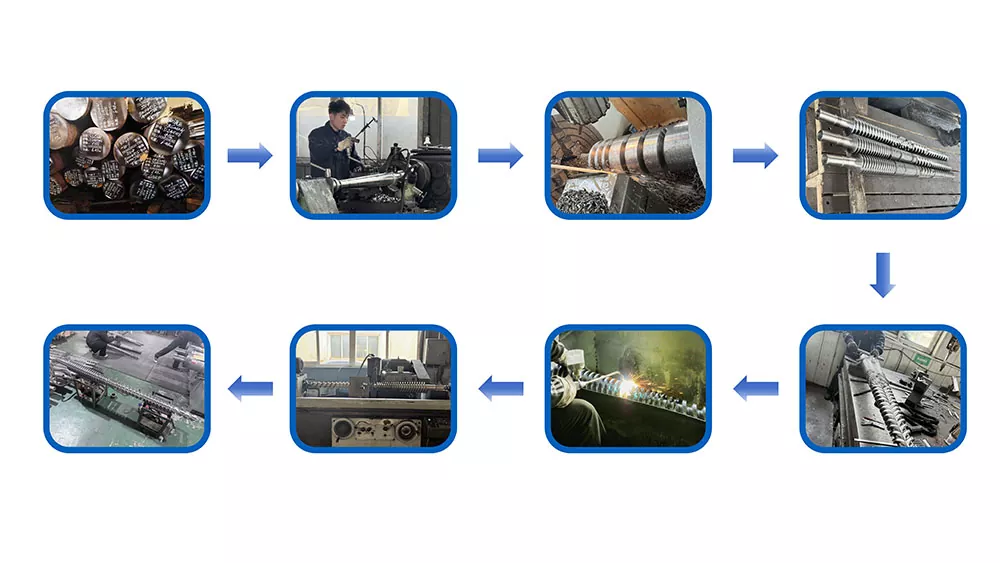
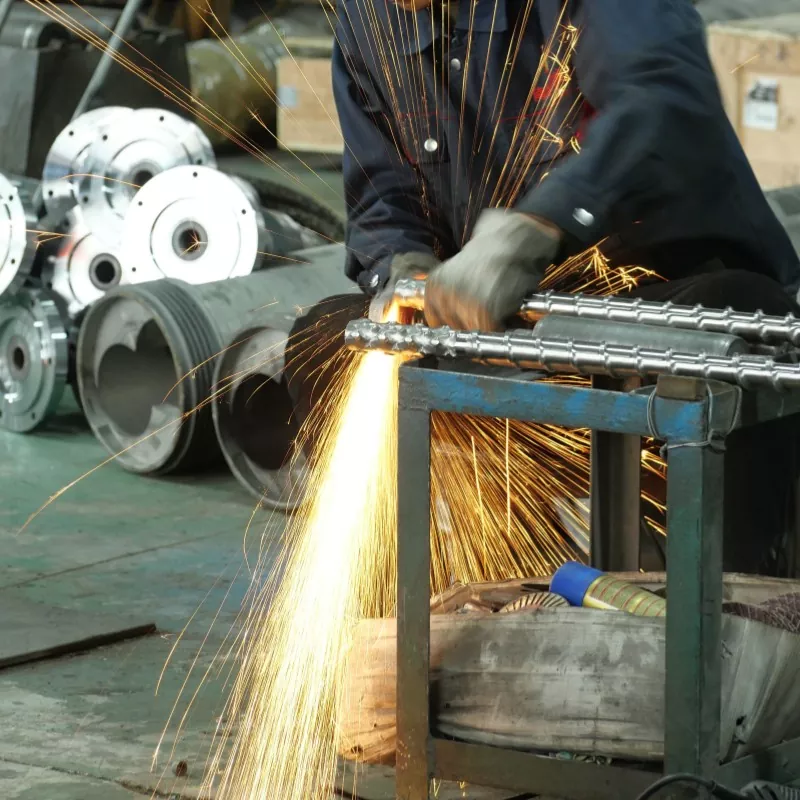
Nanhaiya Zhoushan, Zhejiang şəhərində yerləşir və vintlər, barellər və plastik ekstruziya avadanlıqları istehsal edir. Alıcılar zavoda baxa biləristehsal avadanlığı, sertifikatlarvəxidmət prosesitexniki müzakirədən əvvəl.
Müqayisəni satınalma spesifikasiyasına çevirin
Faydalı RFQ rəqabətli kotirovkaları müqayisəli edir. O, həmçinin istehsal daha sonra yaş, tozlu və ya aşağı sıxlıqlı yem qəbul edərkən xəttin təmiz nümunə ətrafında dizayn edilməsinin qarşısını alır.
- Hər polimer dərəcəsi və çəki faizi
- Virgin, post-sənaye və ya post-istehlak mənşəli
- Qranul, toz, lopa, film və ya aglomerat forması
- Minimum və maksimum kütlə sıxlığı
- Nəmlik, uçucu maddələr, qoxu və yuyulma vəziyyəti
- Çirklənmə növü, ölçüsü və gözlənilən faizi
- Doldurucu, piqment, lif və əlavə detallar
- Hər bir tərkib hissəsi üçün tələb olunan qidalanma üsulu
- Hazırkı məhsul və hədəf xalis satıla bilən məhsul
- İcazə verilən ərimə temperaturu pəncərəsi
- Filtrləmə incəliyi və ekran dəyişdirmə planı
- Strand, su halqası və ya sualtı qranullaşmaya üstünlük verilir
- Qranulların ölçüsü, forması, nəmliyi və incəlikləri hədləri
- Tələb olunan rəng, ərimə axını və ya mexaniki testlər
- Mövcud gərginlik, tezlik, su və sıxılmış hava
- Zavodun yerləşdirilməsi, başlıq boşluğu və material axını istiqaməti
- Nəzarət dili, məlumatların qeydiyyatı və təhlükəsizlik standartı
- Ehtiyat hissələri, istismara vermə və təlim sahəsi
Öz-özünə "çıxış: 500 kq/saat" yazmayın.Dəqiq formulasiyanı, yem vəziyyətini, icazə verilən imtina dərəcəsini və sınaq müddətini bildirin. Ümumi ekstruder axıdılması toplama sisteminə çatdırılan quru, ekranlaşdırılmış, satıla bilən qranullarla eyni deyil.
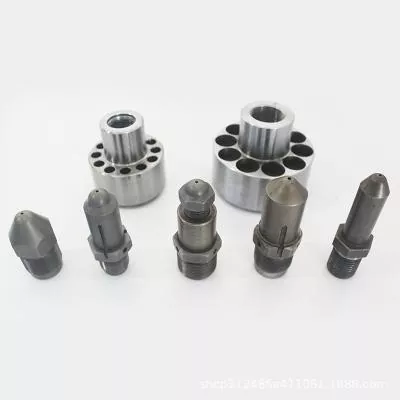
Aşınma qorunması da bu mərhələyə aiddir. Aşındırıcı doldurucular, şüşə lif və çirklənmiş təkrar emal vida və barel materialı strategiyasını dəyişə bilər. Nanhaiya-nı nəzərdən keçirinparalel cüt vintli komponentlər, tək vintlərvəehtiyat hissələrisonunda ümumi sərt səth seçimi əlavə etmək əvəzinə, gözlənilən feed ilə.
Material və ölçülə bilən nəticələrlə xətti qəbul edin
Yüksüz fırlanma testi montajı yoxlayır, lakin qranullaşma performansını sübut etmir. Zavod qəbulu testi razılaşdırılmış materialdan və ya aydın şəkildə sənədləşdirilmiş ekvivalentdən istifadə etməli və qidalanma, təzyiq, havalandırma və kəsmə qeyri-sabitliyini ifşa etmək üçün kifayət qədər uzun sürməlidir.
- Test materialını təsdiqləyin.Partiya, formula, yem forması, kütlə sıxlığı, rütubət və hazırlığı qeyd edin. Saxlanılan nümunəni saxlayın.
- Xəttin əhatə dairəsini və təhlükəsizliyini yoxlayın.Polimeri qidalandırmadan əvvəl mühərrikləri, qızdırıcıları, qoruyucuları, kilidləri, təcili dayanacaqları, kommunalları, alətləri və fırlanmanı yoxlayın.
- Davamlı işləməyə nail olun.Qidalanma sürətini, vida sürətini, zona parametrlərini, ölçülən ərimə temperaturunu, təzyiqi, fırlanma anı və ya motor yükünü, vakuum və soyutma suyu şərtlərini qeyd edin.
- Satılan çıxışı ölçün.Müəyyən bir müddət ərzində süzüldükdən sonra quru qranulları çəkin. Başlanğıc tullantılarını, tel qırılmalarını, aglomeratları və ekran dəyişikliklərini ayrıca qeyd edin.
- Pelet keyfiyyətini yoxlayın.Razılaşdırılmış qranul ölçüsü, incəlikləri, nəmlik, kütlə sıxlığı, rəng, ərimə axını, dispersiya və ya aşağı axın qəlibləmə testlərindən istifadə edin.
- Adi bir hadisəyə meydan oxuyun.Ekranın dəyişdirilməsini, normal yenidən işə salmağı, qidalandırıcının bərpasını və ya gündəlik istehsal üçün vacib olan rəng dəyişikliyini nümayiş etdirin.
- Maşını yoxlayın.Qaçışdan sonra havalandırmanın ötürülməsini, kalıp çöküntülərini, kəsicinin vəziyyətini, anormal səs-küyü, sızma və əlçatan təmizləmə yerlərini yoxlayın.
Zavodumuzun görünüşü:başlıq çıxışına qısa müddətə çatdığı üçün sətri qəbul etməyin. Biz sabit pəncərə axtarırıq: qidalandırıcı dolu qalır, təzyiq sürüşmür, ventilyasiya açıq qalır, kəsici həddindən artıq cərimələr yaratmır və qranullar alıcının aşağı axını sınağına cavab verir. Sabit satıla bilən məhsul vacib sayıdır.
Tez-tez verilən suallar
İki vintli qranullaşdırma xətti həmişə tək vintli xəttdən daha yaxşıdır?
Xeyr. Proses polimerləri qarışdırmalı, doldurucuları və ya piqmentləri dağıtmalı, yan qidalandırıcılar vasitəsilə inqrediyentlər əlavə etməli və ya əhəmiyyətli uçucu maddələri çıxarmalı olduqda paralel qoşa vintli xətt daha güclü olur. Sabit, hazırlanmış xammal əsasən ərimə, filtrasiya, təzyiqin yaranması və qranulların kəsilməsinə ehtiyac duyduqda tək vintli xətt tez-tez daha birbaşa seçimdir.
Təkrar emal edilmiş PE və ya PP üçün hansı peletləşdirmə xətti daha yaxşıdır?
Bu, yenidən üyütmə vəziyyətindən asılıdır. Çeşidlənmiş, yuyulmuş və kifayət qədər ardıcıl PE və ya PP axını düzgün qidalanma, qazsızlaşdırma və ərimə filtrasiyası ilə bir vida xəttinə uyğun ola bilər. Qarışıq formulalar, doldurucuların əlavə edilməsi, qoxu və ya uçucu maddələrin çıxarılması və tələb olunan homogenləşdirmə paralel cüt vintli xətti əsaslandıra bilər.
Masterbatch və ya yüksək doldurulmuş birləşmələr üçün hansı xətti seçməliyəm?
Qiymətləndirməyə paralel qoşa vintli xətt ilə başlayın, çünki modul vida elementləri və ayrı qidalanma zonaları paylayıcı və dispersiv qarışdırma üzərində daha çox nəzarəti təmin edir. Doldurucunun növü, yüklənməsi, kütlə sıxlığı, aşındırıcılıq və tələb olunan dispersiya hələ də qidalandırıcını, vida konfiqurasiyasını və aşınma paketini müəyyən edir.
Tək vintli qranullaşdırma xətti vakuum deqazasiyadan istifadə edə bilərmi?
Bəli. Nanhaiya, tək vintli peletləşdirmə xəttində bir seçim olaraq vakuum deqazasiya təklif edir. Havalandırma yeri, vida doldurma səviyyəsi, qidalanma rütubəti, ərimə möhürü və vakuum tutumu birlikdə işləməlidir ki, material ventilyasiyanı doldurmasın.
Strand və su halqası pelletizasiyası arasındakı fərq nədir?
Bir tel sistemi davamlı ipləri çıxarır, onları soyudulur və sonra silindrik qranullara kəsir. Su üzük sistemi əriməni kalıp üzlüyündə kəsir və qranulları suda aparır. Materialın davranışı, ötürmə qabiliyyəti, dəyişdirmə ehtiyacları, qranulların forması və operatorun iştirakı metoda qərar verməlidir.
Nanhaiya pelletləşdirmə xətləri nə qədər məhsul istehsal edə bilər?
Nanhaiya, tək vintli qranullaşdırma xətti üçün 100 kq/saat və paralel qoşa vintli qranullaşdırma xətti üçün 300 ilə 600 kq/saat arasındadır. Bunlar nəşr olunmuş məhsul konfiqurasiyalarıdır, ona görə də yekun kotirovkada seçilmiş maşın üçün dəqiq formula, qidalanma vəziyyəti və qəbul əsasları göstərilməlidir.
Qranullaşma xətti RFQ ilə hansı məlumatları göndərməliyəm?
Polimer növlərini və faizlərini, yem formasını, kütlə sıxlığını, rütubəti, çirklənmə və uçucu səviyyələri, aşqarları və doldurucuları, hazırkı və hədəf məhsulu, qranul ölçüsünü, filtrasiya tələbini, kommunal şəraiti, zavodun planını, nəzarət standartını və ölçülə bilən qəbul testini göndərin.
Kommersiya açıqlaması: Nanhaiya bu təlimatda verilmiş qranullar, vintlər, barellər və ekstruziya komponentləri istehsal edir. Yekun seçim alıcının materialından, təsdiqlənmiş xətt həcmindən, texniki razılaşmadan və qəbul testindən asılıdır.