Xəbərlər

Sənaye Xəbərləri

Şüşə ilə doldurulmuş neylon enjeksiyon qəlibləmə vinti: yalnız diametrini deyil, aşınma sistemini də göstərin30 2026-09

Şüşə ilə doldurulmuş neylon enjeksiyon qəlibləmə vinti: yalnız diametrini deyil, aşınma sistemini də göstərin

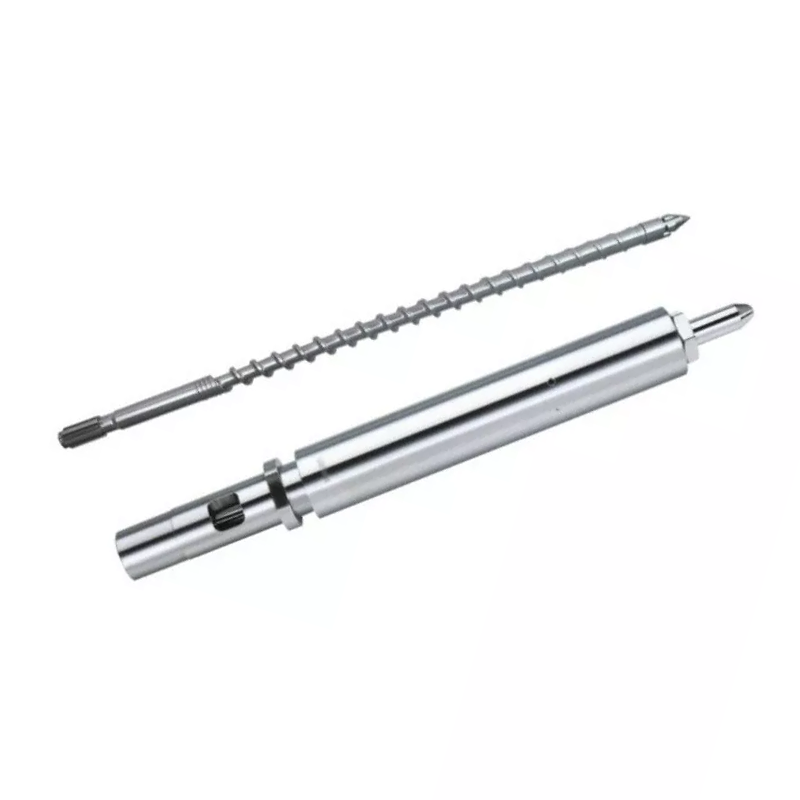
Şüşə ilə doldurulmuş neylon enjeksiyon qəlibləri üçün dəqiq PA dərəcəsi və şüşə lif tərkibi ilə başlayın. Nanhaiya, PA-GF daxil olmaqla, 30%-ə qədər şüşə lifi olan gücləndirilmiş plastiklər üçün söndürülmüş və bərkidilmiş 38CrMoAlA inyeksiya vintlərini siyahıya alır. Onun məhsul səhifələrində həmçinin aşınmaya meyilli vida və lülə sahələri üçün nitridləmə və nikel-volfram ərintisi möhkəmləndirilməsi təsvir olunur. Həqiqi vəzifəyə qarşı həndəsə və səth sistemini seçin, sonra dəyişdirməni qəbul etməzdən əvvəl barel çuxurunu və vida ucunu yoxlayın və ya həlqəni yoxlayın. Zavod tərəfindəki qaydam sadədir: sərtlik dəyəri səhv həndəsəni xilas etmir və yeni vida sızan ön ucunu xilas etmir. Hər üç interfeysi rəsmə və sınaq planında hər üç davranışa qoyun.
Mutant vs tədricən enjeksiyon qəlibləmə vinti: sıxılma profilini necə seçmək olar30 2026-09

Mutant vs tədricən enjeksiyon qəlibləmə vinti: sıxılma profilini necə seçmək olar

Sürətli sıxılma və ərimədən faydalanan kristal və ya yarımkristal materiallar üçün başlanğıc nöqtəsi kimi mutant və ya kəskin enjeksiyon qəlibləmə vintini seçin. Nanhaiya PE, PP, PA, POM və PTFE-ni siyahıya alır. Onun mutant sıxılma hissəsi ümumi vida uzunluğunun təxminən 5%-15%-ni tutur. Daha hamar bir keçidə ehtiyacı olan amorf və ya istiliyə həssas materiallar üçün başlanğıc nöqtəsi olaraq tədricən vint seçin. Nanhaiya sərt PVC, PS, PC, PSU və ABS-ni siyahıya alır. Onun tədricən sıxılma hissəsi normal olaraq ümumi uzunluğun 40%-60%-ni tutur, təxminən 50%-i tipik olaraq təsvir edilir. Hər iki seçimi faktiki dərəcəli, doldurucu, rütubət, atış istifadəsi, bərpa müddəti, ərimə vəziyyəti və qəliblənmiş hissənin qəbulu ilə təsdiqləyin.
PE və PP ekstruziyası üçün yüksək sürətli tək vintini necə təyin etmək olar30 2026-09

PE və PP ekstruziyası üçün yüksək sürətli tək vintini necə təyin etmək olar

PE və ya PP yüksək sürətli tək vintini real material, satıla bilən məhsul, məhsul və kalıp, vida səthinin sürəti, ərimə temperaturu pəncərəsi, təzyiq, motor və sürət qutusu vəzifəsi, soyutma qabiliyyəti, aşınma mühiti və qəbul üsulu ilə təyin edin. Yalnız diametri və maksimum rpm-dən almayın. Nanhaiya, NHY20-dən NHY150-yə qədər doqquz tək vidalı modeli nəşr edir, onların çıxışı 3 ilə 1300 kq/saat arasındadır və ailə boyu sürəti 10 ilə 150 ​​rpm arasında dəyişir. Onun PE və PP yüksək sürətli məhsulu optimallaşdırılmış vint həndəsəsi, yüksək fırlanma anı sürət qutusu, xüsusi yem yuvası çəlləkləri və aşınmaya davamlı ərinti konstruksiyasından istifadə edir. Adlandırılmış qatran, kalıp, keyfiyyət pəncərəsi və elektrik ölçmə sərhədindən istifadə edərək hər bir layihə hədəfini sabit sınaq nöqtəsinə çevirin.
Şüşə ilə doldurulmuş, mineralla doldurulmuş və təkrar emal edilmiş plastiklər üçün tək vinti necə təyin etmək olar30 2026-09

Şüşə ilə doldurulmuş, mineralla doldurulmuş və təkrar emal edilmiş plastiklər üçün tək vinti necə təyin etmək olar

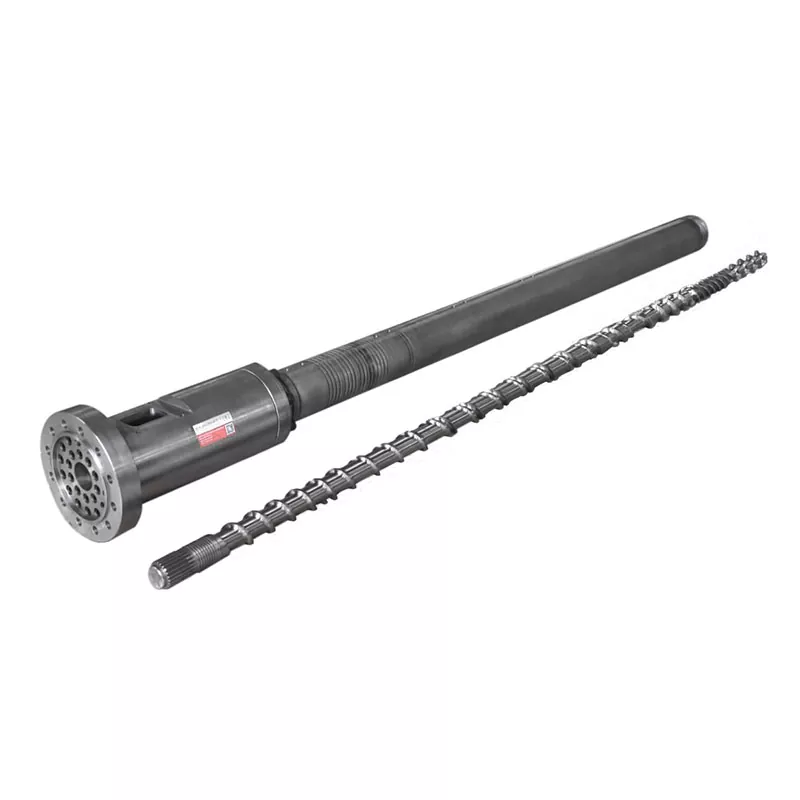
Aşınmaya davamlı tək vintini təyin etmək üçün dəqiq qatran və sinif, doldurucu və ya lif növü və faizi, təkrar emal edilmiş məzmun, çirklənmə, qidalanma forması, nəmlik, MFR və ya MVR sınaq vəziyyəti, tələb olunan çıxış, vida sürəti, mühərrik yükü, ərimə təzyiqi, temperatur, iş saatları və hazırkı aşınma xəritəsini göndərin. Sonra zədələnmiş yerə görə səthi seçin. Nanhaiya 38CrMoAlA, SACM645, 42CrMo və saxta polad substratlar təklif edir, dərin ion nitridləmə, uçuş zirvələrində və yanlarda PTA qorunması, üstəgəl volfram karbid və nikel əsaslı səth seçimləri. Təklif olunan vida cütləşmə bareli ilə yoxlanılmalıdır, çünki yeni bir sərt səth böyüdülmüş və ya yanlış hizalanmış çuxuru düzəldə bilməz.
Plastik ekstruder sürət qutusu alış təlimatı: uyğun fırlanma momenti, nisbət və maşın interfeysi30 2026-09

Plastik ekstruder sürət qutusu alış təlimatı: uyğun fırlanma momenti, nisbət və maşın interfeysi

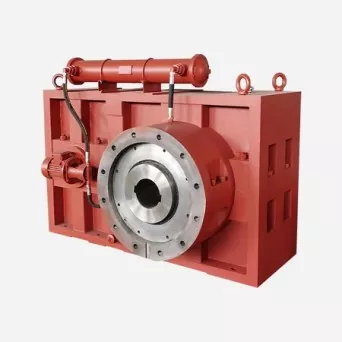
Plastik ekstruder sürət qutusu almaq üçün mühərrik gücünü və nominal sürətini, tələb olunan vida sürət diapazonunu, davamlı və pik fırlanma anı vəzifəsini, vida miqdarını və fırlanmasını, material və çıxışı, iş saatlarını, giriş və çıxış şaft interfeyslərini, montaj mövqeyini, sıxma yükünü, yağlama, soyutma və qəbul testini göstərin. Təkcə mühərrik gücü sürət qutusunun spesifikasiyası deyil. Eyni motorlu iki xətt fərqli fırlanma momenti, istilik, şok, sinxronizasiya və daşıyıcı vəzifələri tətbiq edə bilər. İmzalanmış çertyojda mühərrik tərəfi şaft və vint tərəfi şaft, onların sürətləri, fırlanma istiqamətləri, nisbət, montaj nöqtələri və quraşdırma üçün lazım olan hər bir əlaqə müəyyən edilməlidir.
Ekstruder barel flanşının alınması təlimatı: sifariş verməzdən əvvəl interfeysi göstərin15 2026-09

Ekstruder barel flanşının alınması təlimatı: sifariş verməzdən əvvəl interfeysi göstərin

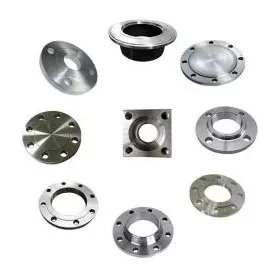
Ekstruder barel flanşını almaq üçün çuxuru, xarici diametrini, qalınlığını, yerləşdirmə registrini, bolt nümunəsini, sızdırmazlıq üzünü, materialı, səthi emal və cütləşmə hissələrini müəyyən edən idarə olunan rəsm göndərin. Faktiki temperatur və təzyiq əsasını, ekstruder və ya kalıp başlıq modelini, miqdarı və yoxlama tələblərini əlavə edin. Təkcə "ANSI", "DIN", "JIS" və ya "PN16" sözlərindən xüsusi maşın flanşı sifariş etməyin. Bu istinadlar standart boru flanşını yalnız tam standart təyinat və xidmət əsası göstərildikdə müəyyən edə bilər. Ekstruder bağlantısı adətən, hətta bir tərəf tanınmış flanş nümunəsini izləsə belə, öz interfeys rəsminə ehtiyac duyur.
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin