Xəbərlər

Sənaye Xəbərləri

Tək vintli və paralel qoşa vintli qranullaşdırma xətti: hansı materialınıza uyğun gəlir?09 2026-09

Tək vintli və paralel qoşa vintli qranullaşdırma xətti: hansı materialınıza uyğun gəlir?

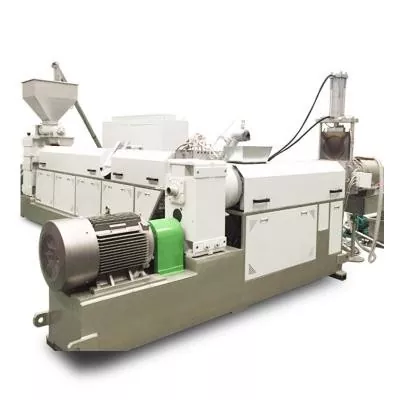
Xammal artıq son formulaya yaxın olduqda və əsas işlər sabit daşıma, əritmə, ərimə filtrasiyası, təzyiq yaratmaq və qranulların kəsilməsi olduqda bir vintli peletləşdirmə xəttini seçin. Bu, ardıcıl PE və ya PP-nin yenidən üyüdülməsi, sadə təkrar qranullar, laboratoriya işləri və kiçikdən orta səviyyəyə qədər istehsal üçün praktiki başlanğıc nöqtəsidir. Maşın həm birləşməli, həm də qranullaşmalı olduqda paralel qoşa vintli qranullaşdırma xətti seçin. Doldurucular, piqmentlər, polimer qarışıqları, masterbatch, dəyişdirilmiş plastiklər, çoxlu yem axını və daha güclü devotilizasiya üçün daha uyğundur. Tək vintli xətti yalnız sadalanan çıxışı daha yüksək olduğuna görə almayın. Proses funksiyaları formulaya uyğun gələndə onu alın.
Planet vida və tək və ikili vint: təkmilləşdirmə nə vaxt dəyərlidir?31 2026-08

Planet vida və tək və ikili vint: təkmilləşdirmə nə vaxt dəyərlidir?

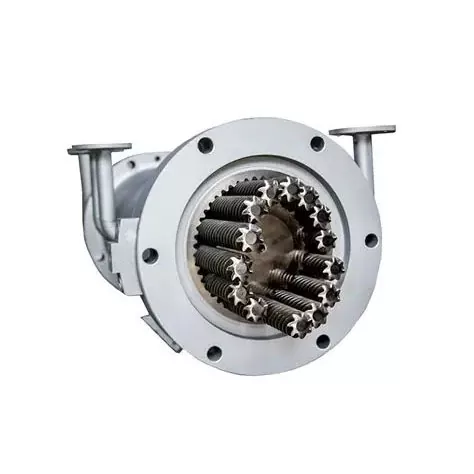
Kompozisiya üçün əla paylayıcı qarışdırma, geniş istilik ötürmə sahəsi, özünü silmək və ya mərhələli deqazasiya, xüsusilə istiliyə həssas PVC, yüksək doldurulmuş birləşmələr, elastomerlər, yapışdırıcılar və kompozit materiallarla lazım olduqda planetar vint seçin. Proses sabit olduqda və əsasən iqtisadi ərimə, daşıma və təzyiq tələb olunduqda tək vida ilə qalın. Yüksək sürətli kompozisiya, çevik yan qidalanma və ya daha güclü dispersiv iş prioritet olduqda birgə fırlanan qoşa vint seçin. Kalıbın planetar hissənin təmin edə biləcəyindən daha çox təzyiqə ehtiyacı varsa, sifariş verməzdən əvvəl aşağı axın təzyiq mərhələsini planlaşdırın.
Enjeksiyon qəlibləmə vintinin ucunun seçimi: üzük aşınmasını, uyğunluğunu və RFQ yoxlama siyahısını yoxlayın31 2026-08

Enjeksiyon qəlibləmə vintinin ucunun seçimi: üzük aşınmasını, uyğunluğunu və RFQ yoxlama siyahısını yoxlayın

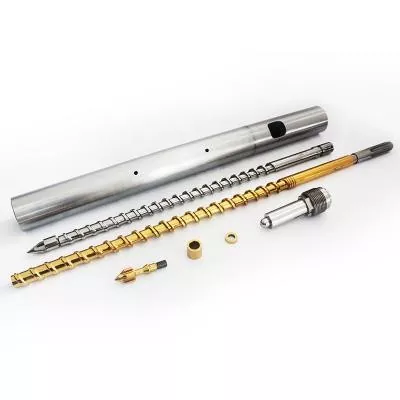
Enjeksiyon qəlibi vintinin ucunu dörd şərtlə seçin: geri dönməyən klapan dizaynı, dəqiq vida və barel interfeysi, işlənmiş qatran və doldurucu və mövcud montajın aşınma nümunəsi. Versiyalar, əvvəlki təmirlər və ya qeyri-standart vintlər mövcud ola bildikdə, tək maşın modeli kifayət deyil. Dəyişdirmə sifarişi üçün, mövcud olduqda orijinal çertyojı göndərin, sonra sapı, çiyinləri, ucun uzunluğunu, halqanın hərəkətini, oturacağı, xarici diametrini və ərimə keçidlərini faktiki maşınla yoxlayın. Yaxşı bir sitat həndəsə ilə başlayır. Sonra material və səth müalicəsi gəlir.
Nitridlənmiş və bimetalik tək vintlər: səthi qatran və doldurucuya uyğunlaşdırın31 2026-08

Nitridlənmiş və bimetalik tək vintlər: səthi qatran və doldurucuya uyğunlaşdırın

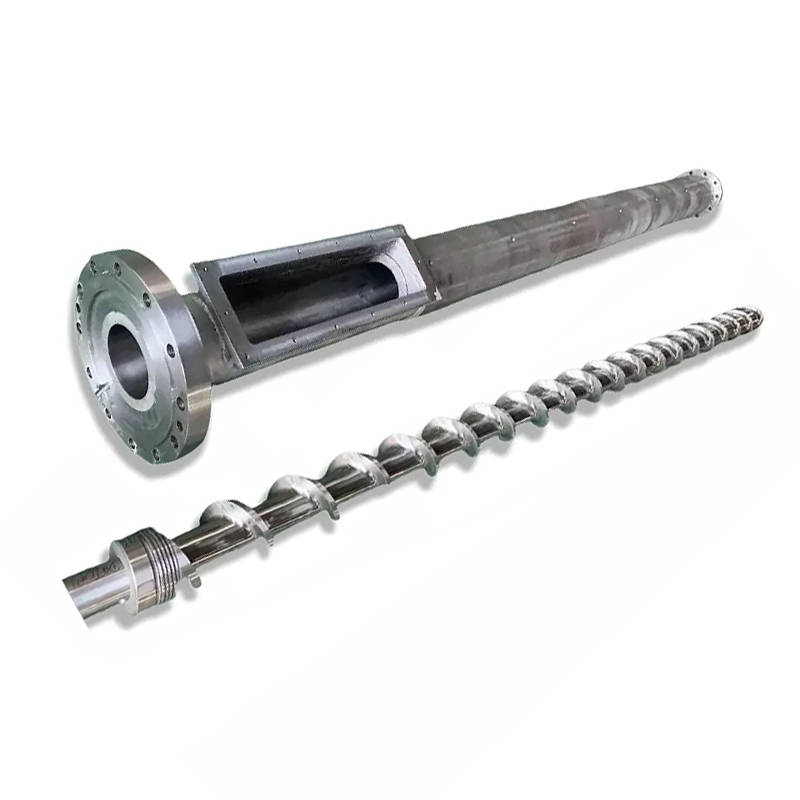
Təmizlənmiş polad səth təsdiqlənmiş aşınma, korroziya və ölçü tələblərinə uyğun olduqda nitridləməni seçin. Layihə ən yüksək aşınma zonasında fərqli bir ərintiyə ehtiyac duyduqda, uçuş sərtliyini və ya digər bimetalik konstruksiyanı seçin. Şiddətli xidmət üçün, daha yaxşı cavab uyğun bimetalik barelə malik sərt üzlü vida ola bilər. Heç bir seçim avtomatik olaraq üstün deyil. Uğursuzluq rejimi ilə başlayın, sonra vida və barel materiallarını, təbəqə yerlərini, emal marşrutunu və yoxlama meyarlarını birlikdə təsdiqləyin.
Vida sürəti, ərimə temperaturu və çıxış: niyə bir parametr digərlərini dəyişir31 2026-08

Vida sürəti, ərimə temperaturu və çıxış: niyə bir parametr digərlərini dəyişir

Artan vida sürəti adətən sürtünmə axını və materialın prosesə daxil olma sürətini artırır, lakin əlaqə qeyri-məhdud və ya mükəmməl xətti deyil. Daha çox rpm də kəsmə istiliyi əlavə edə bilər, qalma müddətini qısalda bilər və zəif qidalanma və ya ərimə bölməsini ifşa edə bilər. Hər dəfə bir idarə olunan dəyişəni dəyişdirin, sabit vəziyyət gözləyin, sonra çıxışı, ərimə temperatur profilini, təzyiqi, mühərrik yükünü və məhsulun keyfiyyətini müqayisə edin. Sürücü daha sürətli dönə bilsə belə, onlardan biri təsdiq edilmiş limitə çatdıqda dayandırın.
Vida və ya barelə zərər vermədən tək vidalı ekstruderi necə təmizləmək olar28 2026-08

Vida və ya barelə zərər vermədən tək vidalı ekstruderi necə təmizləmək olar

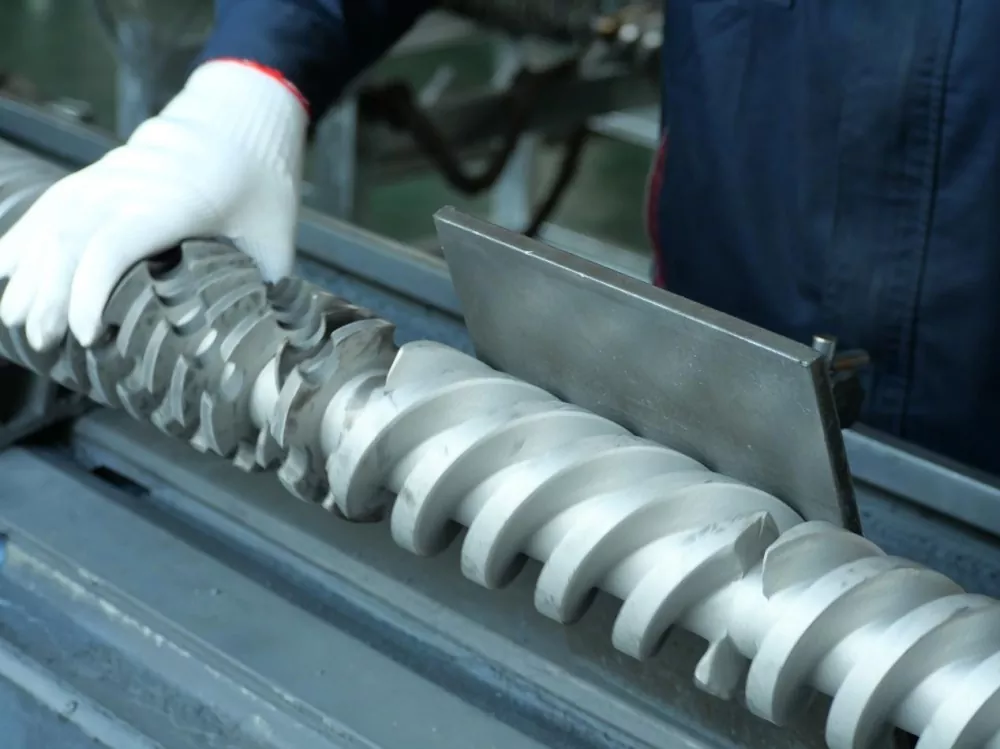
Qatlı bir üsuldan istifadə edin. Ekstruder normal iş nəzarəti altında qalarkən material və maşın təchizatçısının təsdiq etdiyi təmizləmə proseduru ilə başlayın. Əgər qalıq qayıdırsa və ya vida açıq qalırsa, zavod proseduruna uyğun olaraq təhlükəli enerjini dayandırın, təcrid edin və yoxlayın. Çıxarılan bir vida üçün komponent tərəfindən təsdiqlənmiş zərərsiz alətlərdən istifadə edin. Sənaye rəhbərliyi mis alətlər, mis cuna və pambıq parça tövsiyə edir və polad kazıyıcılara və məşəlin lokal qızdırılmasına qarşı xəbərdarlıq edir. Problemin aşınma olduğuna qərar verməzdən əvvəl təmiz səthləri yoxlayın.
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin