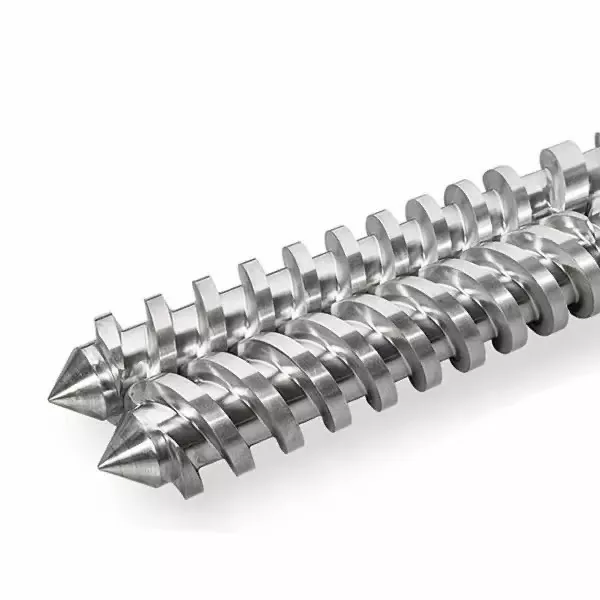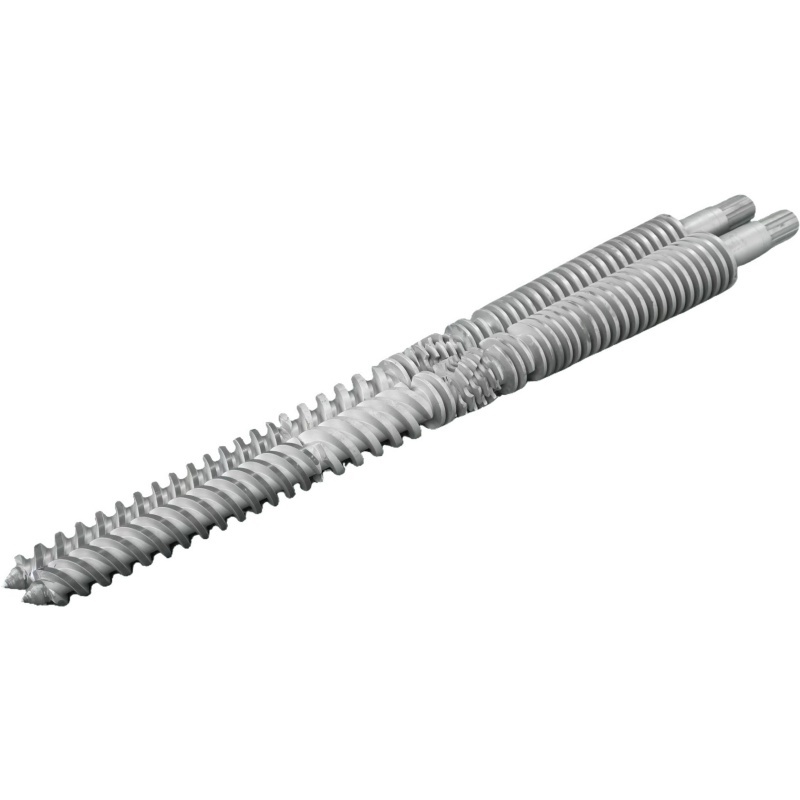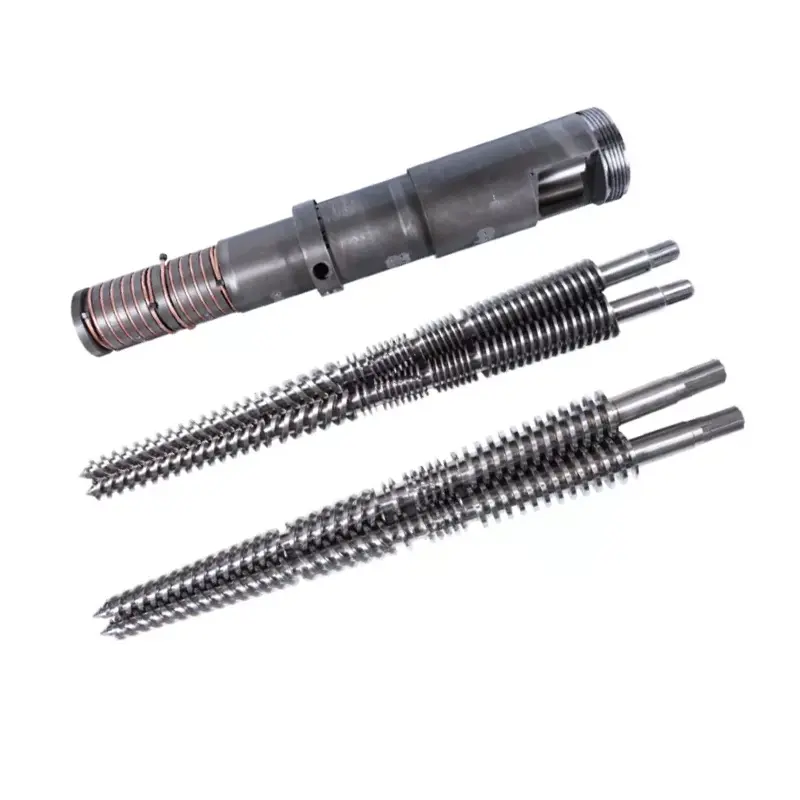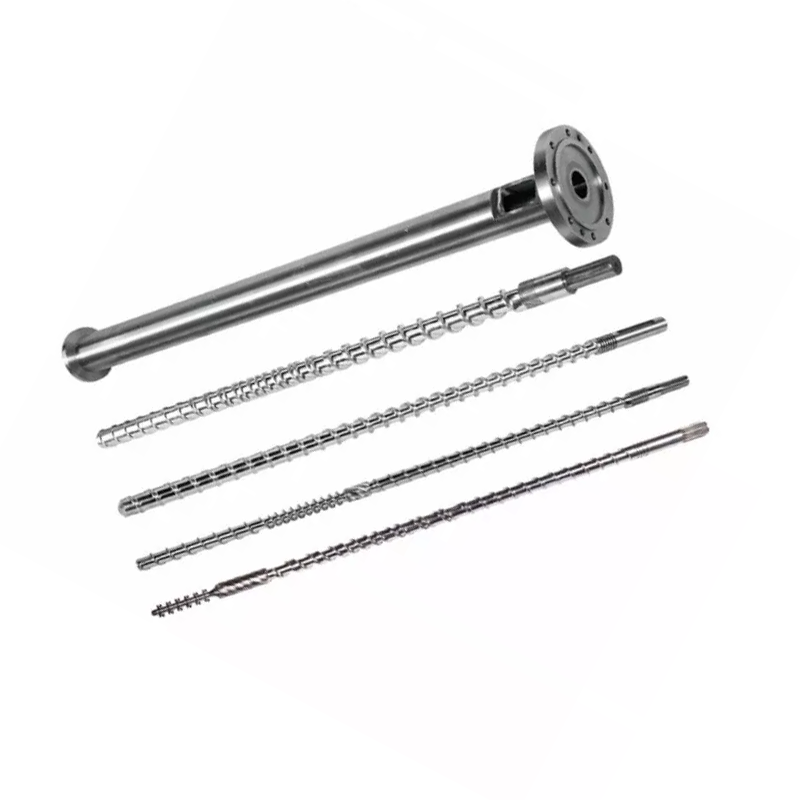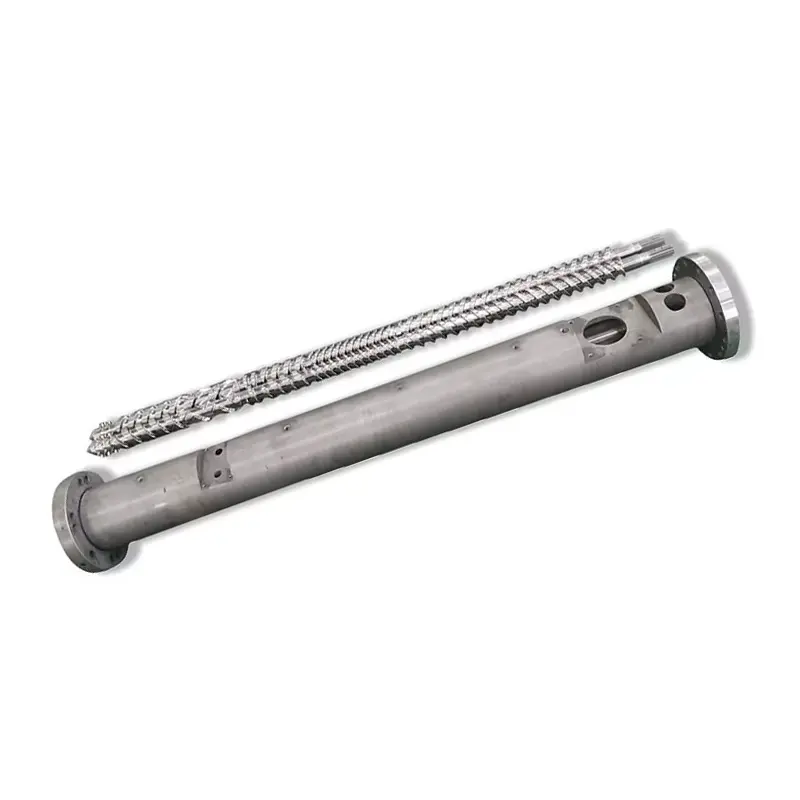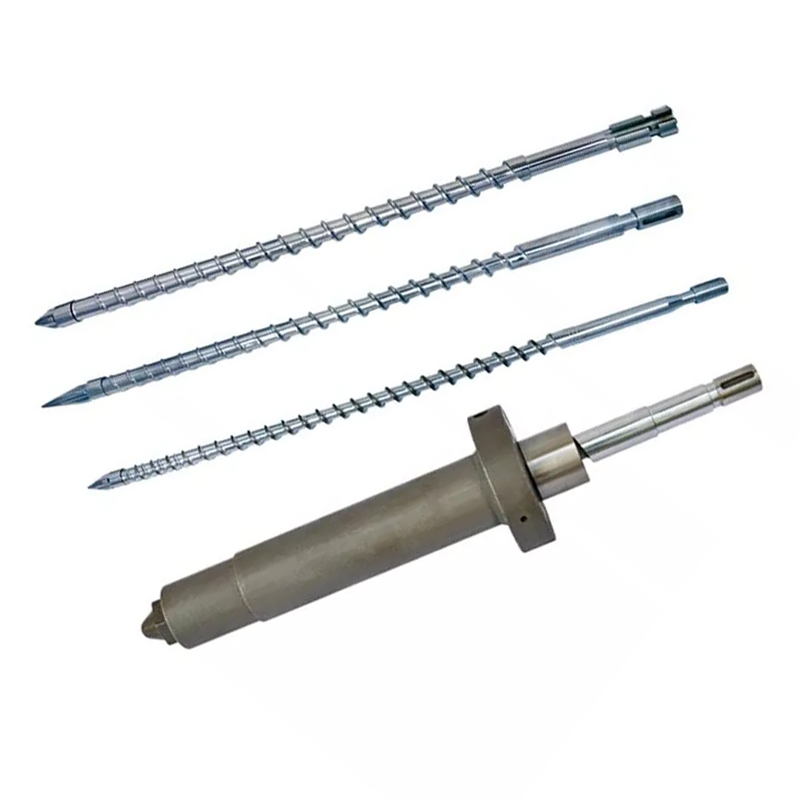
Vida rpm tək başına çıxış siferbatı deyil. Sürət dəyişikliyi bərk maddələrin daşınması, ərimə müddəti, kəsilmə, təzyiqin yaranması və qalma müddətini dəyişir, buna görə də faydalı nəticə ərimə temperaturu, mühərrik yükü, təzyiq və məhsulun keyfiyyəti ilə qiymətləndirilməlidir.

Tez cavab
Artan vida sürəti adətən sürtünmə axını və materialın prosesə daxil olma sürətini artırır, lakin əlaqə qeyri-məhdud və ya mükəmməl xətti deyil. Daha çox rpm də kəsmə istiliyi əlavə edə bilər, qalma müddətini qısalda bilər və zəif qidalanma və ya ərimə bölməsini ifşa edə bilər.
Hər dəfə bir idarə olunan dəyişəni dəyişdirin, sabit vəziyyət gözləyin, sonra çıxışı, ərimə temperatur profilini, təzyiqi, mühərrik yükünü və məhsulun keyfiyyətini müqayisə edin. Sürücü daha sürətli dönə bilsə belə, onlardan biri təsdiq edilmiş limitə çatdıqda dayandırın.
Ekstruderi bir bağlı sistem kimi oxuyun
Material kütləvi bərk cisim kimi daxil olur, sıxılmış yatağa çevrilir, əriyir, qarışır və məhdudlaşdırıcı axın yolundan keçir. Barel qızdırıcıları və soyutma sxemləri proseslə istilik mübadiləsi edərkən mühərrik mexaniki enerji verir. Vida və kalıp təzyiq vəzifəsini bölüşür.
2016-cı ildə sənaye miqyaslı bir araşdırmada 135 iş vəziyyəti üçün üç polimer, üç vint həndəsi, beş sürət və üç temperatur şəraiti sınaqdan keçirildi. Müəlliflər enerji tələbatını və ərimə temperaturunun dəyişməsini birlikdə ölçdülər. Onların nəticələri material, vida və şərtlərlə dəyişdi, buna görə də bir universal rpm-çıxış qaydası etibarsızdır.
Zavodumuzun görünüşü:ən yaxşı əməliyyat nöqtəsi çeviricinin qəbul etdiyi ən yüksək rpm deyil. Təsdiqlənmiş mühərrik, sürət qutusu, təzyiq, temperatur və məhsul keyfiyyəti limitləri daxilində qalan ən yüksək sabit istehsal şəraitidir. Bir limit erkən çatarsa, daha sürətli sürücü və ya yeni vida sifariş etməzdən əvvəl həmin darboğazı müəyyənləşdirin.
Vida sürəti artdıqda nə dəyişir
Daha yüksək rpm vida səthini barelə nisbətən daha sürətli hərəkət etdirir. Sabit diapazonda bu, bərk maddələrin daşınmasını və ərintilərin daşınmasını artıra bilər. O, həmçinin kəsmə sürətini, mexaniki enerji girişini, ərimə üçün mövcud vaxtı və materialın yaşadığı vida inqilablarının sayını dəyişir.
Ərimə temperaturunun dəyişmə istiqaməti universal deyil. 2014-cü ildə HDPE tədqiqatı üç qatran özlülüyünü, üç vida həndəsisini və bir neçə sürəti və müəyyən edilmiş temperaturu istifadə etdi. Müəyyən etdi ki, vida növü, qatran özlülüyü, təyin edilmiş temperatur və sürət bütün enerji sərfiyyatına və ərimənin tutarlılığına təsir göstərir.
Tək uçuşlu vintlər ərimə keyfiyyətinin pisləşdiyi kritik sürət göstərdi, sınaqdan keçirilmiş maneə vidası isə daha yaxşı temperatur vahidliyini qorudu.


Barelin təyin olunmuş temperaturu ərimə temperaturu deyil
Nəzarətçi qızdırıcı zonasının hədəfini və adətən barel divarının yaxınlığında temperaturu göstərir. Kanalın içərisindəki polimer də deformasiya və sürtünmə nəticəsində mexaniki enerji alır. Soyutma bu istiliyin bir hissəsini aradan qaldıra bilər, lakin son ərimə bir nəzarətçi oxunuşunun təklif etdiyindən daha isti, soyuq və ya daha az vahid qala bilər.
Müəyyən bir yerdə ərimə temperaturunu ölçün və sensor metodunu bildirin. 2006-cı ildə Polimer Mühəndisliyi və Elm tədqiqatı ərimə axını boyunca bir termocüt şəbəkəsindən istifadə etdi. O, tək uçlu vintlər ilə yüksək ötürmə qabiliyyətinə malik aşağı temperaturlu bölgələri tapdı, Maddock qarışdırıcı ilə sınaqdan keçirilmiş maneə vidası daha yaxşı ərimə və daha az dəyişkənliyə nail oldu.
Yalnız ölçülmüş ərimə isti olduğu üçün hər qızdırıcı zonasını aşağı salmayın.Vida istiliyin çox hissəsini yaradırsa, kəsmə yüksək qalarkən aqressiv azalma bərk yatağı daha soyuq saxlaya bilər. Bütün profili dəyişməzdən əvvəl ərimənin harada baş verdiyini, qızdırıcının çıxışını, soyutma reaksiyasını və motor yükünü nəzərdən keçirin.
Niyə çıxış düz bir xəttdə rpm-dən sonra dayanır
Daha aşağı sürətdə, yaxşı qidalanan ekstruder rpm və kütlə axını arasında təxminən xətti əlaqə göstərə bilər. Qranullar kanalı mütənasib şəkildə doldurmadıqda, kütlə sıxlığı dəyişdikdə, yem boğazı sürüşdükdə, ərimə geri düşdükdə və ya aşağı axın müqaviməti təzyiq-axın balansını dəyişdirdikdə bu əlaqə zəifləyir.
2022-ci ildə Stuttgart Universitetində aparılan bir araşdırma, yüksək vida sürətlərində hamar, spiral yivli və eksenel yivli yem zonalarını müqayisə etdi. O, ötürmə qabiliyyətinin qeyri-xətti olduğu həddi tapdı və qranulların forması və ölçüsü bu həddə təsir etdi. Bu, praktiki zavod qaydasını dəstəkləyir: faktiki xammal və polimer adını qeyd edin.



Nanhaiya-nın dərc olunmuş sürətini və çıxış diapazonunu necə oxumaq olar
Nanhaiya hər ikisində aşağıdakı ailə cədvəlini dərc edirtək vida kateqoriyasıvə PE/PP yüksək sürətli səhifə. Bu, şirkətin bəyan etdiyi məhsul çeşidini müəyyən etmək üçün faydalıdır. Bu, müəyyən edilməmiş material və kalıp üçün əməliyyat zəmanəti deyil.
| Model | L/D | Nəşr edilmiş çıxış | Yayımlanan sürət | Sürücü motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3-5 kq/saat | 10 ilə 60 rpm | 1,1 / 1,5 / 2,2 kVt |
| NHYZS25 | 25:1 | 5-8 kq/saat | 10 ilə 60 rpm | 2,2 / 3,0 / 4,0 kVt |
| NHY30 | 25:1 | 5-10 kq/saat | 10 ilə 60 rpm | 2,2 / 3,0 / 4,0 kVt |
| NHY45 | 25:1-dən 36:1-ə qədər | 10-120 kq/saat | 10 ilə 150 rpm | 5,5 - 22 kVt |
| NHY65 | 25:1-dən 36:1-ə qədər | 60-300 kq/saat | 20 ilə 150 rpm | 22 ilə 75 kVt arasında |
| NHY75 | 25:1-dən 36:1-ə qədər | 200-450 kq/saat | 20 ilə 150 rpm | 30 - 132 kVt |
| NHY90 | 25:1-dən 36:1-ə qədər | 180-600 kq/saat | 20 ilə 110 rpm | 30 ilə 185 kVt arasında |
| NHY120 | 25:1-dən 36:1-ə qədər | 320-1000 kq/saat | 20 ilə 90 rpm | 75 ilə 280 kVt arasında |
| NHY150 | 25:1-dən 36:1-ə qədər | 400-1300 kq/saat | 20 ilə 75 rpm arasında | 90 - 400 kVt |
Mənbə: Nanhaiya veb-saytı, 31 avqust 2026-cı ildə yoxlanılıb. Hər bir sıra geniş seriya dəyərlərini ehtiva edir. Ən yüksək məhsuldarlığı, sürəti və mühərrik nömrəsini bir fərz edilən maşın konfiqurasiyasında birləşdirməyin.
Nanhaiya veb saytının iddiası:PE/PP yüksək sürətli səhifəsində optimallaşdırılmış vida strukturunun və yüksək fırlanma anı sürət qutusunun ənənəvi avadanlıqla müqayisədə səmərəliliyi ikiqat artıra biləcəyi və onun dizaynının PP ekstruziya temperaturunu aşağı sala biləcəyi bildirilir.
Səhifədə müqayisə maşını, qatran, kalıp, sınaq metodu və ya qəbul pəncərəsi göstərilmir. Hər iki bəyanatı ROI və ya satınalma zəmanəti daxil etməzdən əvvəl layihə üçün xüsusi test protokolu tələb edən təchizatçı iddiaları kimi qəbul edin.
Ayrı-ayrı oxunuşları deyil, birləşmələri şərh edin
| rpm artımından sonra trend | Mümkün təfsir | Növbəti yoxlama |
|---|---|---|
| Çıxış yüksəlir, təzyiq və yük sabit qalır, keyfiyyət saxlanılır | Xətt hələ də faydalı əməliyyat pəncərəsində ola bilər | Ərimə temperaturu vahidliyini və aşağı axın soyutma qabiliyyətini təsdiq edin |
| Rpm yüksəlir, lakin çıxış qazancları azalır | Yem tutumu, ərimə və ya aşağı axın müqaviməti məhdudlaşdırıcı ola bilər | Yem tutarlılığını, xüsusi çıxışı, filtri və kalıp təzyiqini yoxlayın |
| Ərimə temperaturu və motor yükü sürətlə yüksəlir | Mexanik enerji və müqavimət artır | Qatran özlülüyünü, vint həndəsəsini, filtr vəziyyətini və istilik profilini nəzərdən keçirin |
| Orta ərimə temperaturu düşür, lakin dəyişkənlik artır | Gec və ya natamam ərimə ola bilər | Məhsulun qüsurlarını yoxlayın və vintin ərimə qabiliyyəti ilə müqayisə edin |
| Çıxış və motor yükü ilə təzyiq dövrləri | Problem qidalanma, ərimə, temperatura nəzarət və ya məhdudiyyət ola bilər | istifadə edinartan diaqnostik təlimat |
| Filtr və ya kalıp dəyişdirildikdən sonra yük yüksəlir | Aşağı axın müqaviməti əməliyyat nöqtəsini dəyişdi | Eyni material və nisbətdə təmiz və çirkli təzyiqi müqayisə edin |


Nəzarətləri təqib etmək əvəzinə idarə olunan addım testindən istifadə edin
- Bir sabit material partiyası və məhsul seçin.Qatran dərəcəsini, qranul və ya yenidən üyüdülmüş formanı, əlavələri, nəmliyi və son material ardıcıllığını qeyd edin.
- Baza xəttini qurun.Xətt sabitləşdikdən sonra faktiki rpm, qidalanma, çıxış, ərimə temperaturu, təzyiq, mühərrik yükü, zona oxunuşları və məhsulun keyfiyyətini qeyd edin.
- Təsdiqlənmiş bir dəyişəni dəyişdirin.Xətt proseduru ilə müəyyən edilmiş artım və sabitləşmə müddətindən istifadə edin. Sürəti, yemi və temperaturu birlikdə dəyişməyin.
- Həm orta, həm də variasiyanı müqayisə edin.Qəbul edilən orta göstərici velosiped təzyiqini və ya qeyri-bərabər ərimə temperaturu profilini gizlədə bilər.
- İlk məhdudiyyət şərtini qeyd edin.Bu, mühərrik yükü, təzyiq, ərimə keyfiyyəti, ölçü sabitliyi, soyutma qabiliyyəti və ya səth qüsuru ola bilər.
- Yalnız təsdiq edilmiş limitlər daxilində təkrarlayın.Faydalı maksimuma başqa artım çox az məhsul verəndə və ya ölçülmüş vəziyyəti qəbuldan kənara çıxardıqda əldə edilir.
Zavodumuzun görünüşü:beş sabit əməliyyat nöqtəsi göndərən müştəri, maksimum bir rpm göndərən müştəridən daha faydalı dizayn sübutu verir. Trend xəttin harada səmərəliliyini itirdiyini və növbəti dəyişikliyin qidalanma bölməsinə, vida həndəsəsinə, aşınma vəziyyətinə və ya aşağı axın avadanlığına aid olub-olmadığını göstərir.
Proses tendensiyası aparata geri dönəndə
Daha yüksək rpm, həddindən artıq vida-barelə klirensi, kiçik ölçülü yem bölməsini, arxada qalan ərimə hissəsini və ya çox təzyiq itkisi yaradan qarışdırıcını təmir edə bilməz. Bu məhdudiyyətləri görməyi asanlaşdıra bilər. Aşınmış komponentləri kopyalamadan əvvəl təmizləyin və ölçün.
istifadə edinmaneə, şərti və qarışdırma vintinin müqayisəsiərimənin vahidliyi sürətlə dəyişdikdə. istifadə edingeyim ölçü təlimatıtəmiz axın yolu və sabit material ilə xüsusi çıxış azaldıqda.
Nanhaiyaavadanlıq səhifəsibildirir ki, onun CNC tornaları 6 m-ə qədər iş parçalarını emal edə bilir və onun qazma və freze avadanlıqları 0,02 mm yerləşdirmə dəqiqliyinə malikdir. Bunlar zavod səviyyəsində dərc edilmiş imkanlardır. Təsdiq edilmiş rəsm hələ də sifariş üçün ölçüləri və yoxlama nöqtələrini müəyyən etməlidir.

Yüksək çıxışlı tək vida baxışı üçün məlumatlar
- Maşın istehsalçısı, modeli və vida diametri
- Orijinal və cari vida və barel ölçüləri
- Qətran dərəcəsi, qranul forması, yenidən üyüdülmə və əlavələr
- Qəbul edilmiş keyfiyyətlə normal və hədəf çıxış
- Motor, sürət qutusu nisbəti və nominal fırlanma anı məlumatları
- Faktiki rpm, motor yükü və enerji meyli
- Barel təyinat nöqtələri və faktiki zona oxunuşları
- Ərimə temperaturu yeri və sensor üsulu
- Təzyiq meyli, filtr və kalıp detalları
- Soyutma, daşıma və aşağı axın limitləri
- Qüsurların və saxlanılan nümunələrin fotoşəkilləri
- Orijinal rəsm və əlaqə ölçüləri
Tez-tez verilən suallar
Artan vida sürəti həmişə ekstruder məhsulunu artırırmı?
Xeyr. Çıxış sabit işləyən pəncərə daxilində vida sürəti ilə yüksələ bilər, lakin qidalanma qabiliyyəti, qranul forması, vint həndəsəsi, ərimə qabiliyyəti, kalıp müqaviməti, mühərrik yükü və aşınma nəticəni məhdudlaşdıra bilər. Yüksək sürətlə, xüsusi çıxış düşə bilər və ya ərimə daha az vahid ola bilər.
Barelin təyin olunmuş temperaturu ərimə temperaturu ilə eynidirmi?
Xeyr. Barel təyinat nöqtələri qızdırıcı zonaları idarə edir, polimer də vintlərin fırlanması və kəsilməsindən mexaniki enerji alır. Müvafiq sensor ilə müəyyən edilmiş yerdə əriməni ölçün və nəzarətçinin təyin olunmuş nöqtəsini faktiki ərimə temperaturu kimi qəbul etmək əvəzinə metodu qeyd edin.
Vida sürəti artdıqda niyə ərimə temperaturu yüksələ bilər?
Daha yüksək vida sürəti kəsmə sürətini və mexaniki enerji girişini artıra bilər. Ərimə temperaturunun nə qədər dəyişməsi qatran özlülüyündən, vida həndəsəsindən, doldurma, barel profilindən və aşağı axın müqavimətindən asılıdır. Bəzi vida və material birləşmələri əvəzinə kritik sürətdən kənarda zəif və ya natamam ərimə göstərə bilər.
Niyə rpm yüksəldikdə belə çıxış artımı dayandıra bilər?
Yem bölməsi mütənasib olaraq doldurulmağı dayandıra bilər, qranulların sürüşməsi dəyişə bilər, kütlə sıxlığı dəyişə bilər, ərimə qabiliyyətinə çata bilər və ya kalıp və filtr müqaviməti sistemi məhdudlaşdıra bilər. Aşınmış bir vida və barel də sızıntını artıra və faydalı nasosu azalda bilər.
Vida sürətini dəyişdirdikdən sonra operatorlar nə qeyd etməlidirlər?
Həqiqi vida sürətini, qidalanma sürətini, çıxışı, ərimə temperaturu və dəyişməsini, ərimə təzyiqini və dəyişməsini, mühərrik yükünü, zonanın temperaturunu, soyutma reaksiyasını, məhsulun keyfiyyətini və yeni sabit vəziyyətə çatmaq üçün icazə verilən vaxtı qeyd edin.
Nanhaiyaya yüksək məhsuldarlıqlı tək vida baxışı üçün hansı məlumatları göndərməliyəm?
Qatran dərəcəsini və formasını, aşqarları və doldurucuları, tələb olunan məhsulu, təqdim olunan dövrəni, motor və sürət qutusu məlumatlarını, barel profilini, ərimə temperaturu və təzyiq meyllərini, kalıp və filtr detallarını, vida və barel təsvirlərini, aşınma ölçmələrini və məhsul qüsurunu və ya həll etməli olduğunuz istehsal həddini göndərin.
Redaksiya qeydi: Nanhaiya məhsulunun spesifikasiyası və iddiaları şirkət tərəfindən dərc edilmiş məlumat kimi müəyyən edilir. Müstəqil tədqiqat heç bir Nanhaiya modeli üçün zəmanət deyil, proses əlaqələrini dəstəkləyir. Son məhdudiyyətlər və qəbul şərtləri material, maşın, təsdiq edilmiş rəsm və layihə sınaq planını tələb edir.