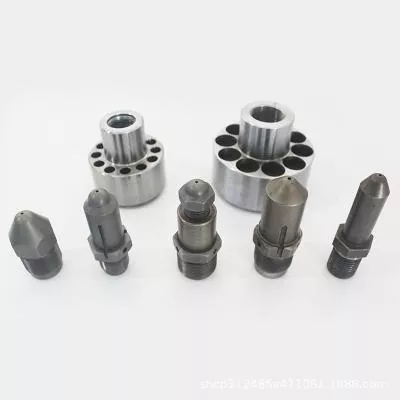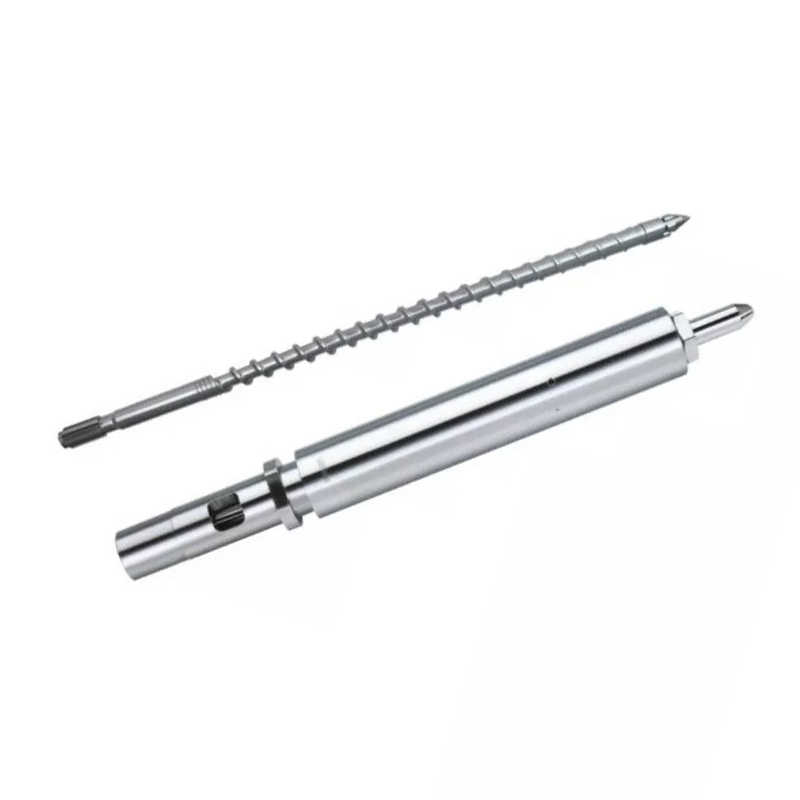
Vida ucu ehtiyat hissə kimi istifadə oluna biləcək qədər kiçikdir, lakin hər atışın eyni həcmdə ərimə ilə başlayacağına qərar vermək üçün kifayət qədər dəqiqdir. Onu yivli metal nöqtə kimi deyil, uyğun axın və sızdırmazlıq qurğusu kimi alın.


Tez cavab
Enjeksiyon qəlibi vintinin ucunu dörd şərtlə seçin: geri dönməyən klapan dizaynı, dəqiq vida və barel interfeysi, işlənmiş qatran və doldurucu və mövcud montajın aşınma nümunəsi. Versiyalar, əvvəlki təmirlər və ya qeyri-standart vintlər mövcud ola bildikdə, tək maşın modeli kifayət deyil.
Dəyişdirmə sifarişi üçün, mövcud olduqda orijinal çertyojı göndərin, sonra sapı, çiyinləri, ucun uzunluğunu, halqanın hərəkətini, oturacağı, xarici diametrini və ərimə keçidlərini faktiki maşınla yoxlayın. Yaxşı bir sitat həndəsə ilə başlayır. Sonra material və səth müalicəsi gəlir.
Vida ucu hər iki istiqamətdə axını idarə edir
Vidanın bərpası zamanı geri dönməyən klapan açılır və ərimiş polimerin vintin qabağına keçməsinə imkan verir. Enjeksiyonun başlanğıcında o bağlanır ki, vida hərəkəti və təzyiq vida boyunca əriməni geri itələmək əvəzinə vuruşa təsir edir.
Buna görə vint ucu, çek halqası və oturacaq yalnız texniki xidmətə deyil, prosesə aiddir.ENGEL-in geri dönməyən klapan təlimatıeyni iki əməliyyat vəziyyətini təsvir edir və bağlanma davranışını birbaşa enjeksiyonun təkrarlanması ilə əlaqələndirir.
Zavodumuzun görünüşü:ən bahalı vida ucu səhvi nadir hallarda iki material dərəcəsi arasındakı fərqdir. Bu, vidaya vidalanan, lakin hərəkət etməyən, möhürləməyən və ya düzgün hizalanmayan hissədir. Uğurlu uyğunluq testi satış sifətlərinin uzun siyahısından daha dəyərlidir.
Kalıplama vəzifəsi ətrafında montaj seçin
Düzgün dizayn bərpa zamanı sərbəst açılmalı, inyeksiya zamanı proqnozlaşdırıla bilən şəkildə bağlanmalı və ərimə yolunda həddindən artıq məhdudiyyətdən qaçmalıdır. O, həmçinin qatranın aşındırıcı, yapışdırıcı və aşındırıcı yükündən onun cütləşən səthlərinə zərər vermədən dözməlidir.
| Satınalma sualı | Niyə vida ucunu dəyişir | Təchizatçıya nə göndərmək lazımdır |
|---|---|---|
| Hansı rezin qəliblənir? | Özlülük, sürtgü, deqradasiya həssaslığı və korroziyaya qarşı müqavimət axın keçidlərinə, materialın və səthin təmizlənməsinə təsir göstərir. | Dəqiq qatran dərəcəsi, rəng sistemi, alov gecikdirici və normal emal diapazonu. |
| Qatran gücləndirilmiş və ya doldurulmuşdur? | Şüşə lifi, mineral doldurucu və bərpa edilmiş çirklənmə halqa, oturacaq və ərimə keçidlərində aşındırıcı aşınmanı sürətləndirə bilər. | Doldurucu növü, çəki faizi və məhsula görə dəyişib-dəyişməməsi. |
| Çəkiliş nə qədər dəqiq olmalıdır? | İncə divarlı, çox boşluqlu və sıx ağırlıqlı hissələr klapanların bağlanmasında və sızmasında kiçik dəyişikliklərə məruz qalır. | Hissə çəkisi, boşluq sayı, atış çəkisi tolerantlığı və son trend məlumatları. |
| İndiki klapan tərzi nədir? | Sürüşmə halqası, top-check və digər dizaynlar fərqli axın sahələrinə, səyahət və bağlanma davranışına malikdir. | Orijinal hissə nömrəsi, çertyoj, fotoşəkillər və tam çıxarılan montaj. |
| Vida əvvəllər dəyişdirilibmi? | Maşın modeli artıq quraşdırılmış ipi, ucun uzunluğunu və ya oturacaq həndəsəsini müəyyən edə bilməz. | Cari vida rəsmləri və birbaşa ölçmələr, təkcə maşın lövhəsi deyil. |
| Niyə hissə dəyişdirilir? | Qırılmış ip, aşınmış axın yolu və sızan üzük eyni düzəldici fəaliyyətə işarə etmir. | Fotoşəkilləri, proses əlamətlərini, texniki xidmət tarixçəsini və uğursuz ölçüləri geyin. |
Nanhaiya standart və fərdiləşdirilmiş ip naxışları, üstəgəl xüsusi polimerlər üçün tərs axın uc variantları təklif edir. Seçilmiş hissə ilə uyğunlaşdırıla bilərenjeksiyon qəlibləmə vidasıvə ya daha geniş tərkib hissəsi kimi verilirenjeksiyon qəlibləri və ekstruziya ehtiyat hissələri çeşidi.


Montajı çıxarmazdan əvvəl proses siqnallarını oxuyun
Dəyişən yastıq, sürüşən atış çəkisi və ya ötürülmənin zəif təkrarlanması klapan sızmasına işarə edə bilər, lakin bunların heç biri tək başına bunu sübut etmir. Qatran dəyişiklikləri, yem qeyri-sabitliyi, temperaturun tənzimlənməsi, barel aşınması, ərimədə hava, təzyiq parametrləri və qəlib şəraiti oxşar simptomlar yarada bilər.
ENGEL geri dönməyən klapanı, vinti və plastikləşdirici lüləni yoxlamağı tövsiyə edirərimə yastığı dalğalandıqda. Eyni nasazlıqların aradan qaldırılması təlimatı yastıq və atış çəkisinin dəyişməsini proses parametrləri və komponentlərin aşınması ilə əlaqələndirir.
| Müşahidə olunan siqnal | Mümkün vida ucu bağlantısı | Sifariş verməzdən əvvəl yoxlayın |
|---|---|---|
| Yastıq mövqeyi vuruşdan vuruşa dəyişir | Üzük fərqli bir nöqtədə bağlana və ya oturduqdan sonra sıza bilər. | Stabil bir proses altında trend faktiki mövqe, təzyiq və atış çəkisi. |
| Parametrlər sabit qalarkən hissə çəkisi sürüşür | Geri axını qəlibə çatdırılan effektiv həcmi azalda bilər. | Yem, temperatur, material və kif boşluğunun səbəblərini istisna edin. |
| Qısa çəkilişlər fasilələrlə görünür | Xüsusilə bərpa dəyişikliklərindən sonra klapan təkrar-təkrar möhürlənməyə bilər. | Transfer cavabını müqayisə edin və maşın istehsalçısının təsdiq etdiyi klapan testini keçirin. |
| Bərpa məhdudlaşdırılır | Zədələnmiş halqa, çöküntü və ya kiçik ölçülü axın yolu irəli ərimə axınına müqavimət göstərə bilər. | Sərbəst hərəkət, çöküntü, öd və keçid maneələrini yoxlayın. |
| Qara ləkələr maddi dəyişikliyi izləyir | Ölü ləkələr və ya zədələnmiş səthlər pozulmuş polimeri saxlaya və buraxa bilər. | Tam ərimə yolunu, başlığı, vida önünü və təmizləmə prosedurunu yoxlayın. |
| Metal səs-küy və ya üzük tutması | Qatılaşma, deformasiya, yanlış hizalanma və ya xarici material ola bilər. | Maşın istehsalçısının təhlükəsiz texniki xidmət prosedurunu dayandırın və yoxlayın. |
Montaj çıxarıldıqdan sonra yoxlama halqasının xarici diametrini, hər iki uc üzünü, oturacaq səthini, ucun gövdəsini, ərimə keçidlərini və ipi yoxlayın. AnARBURG texniki məqaləsiaşınma, yapışma və korroziyanı aşınma mexanizmləri kimi müəyyən edir və üzük diametrində, uç üzdə və sızdırmaz oturacaqda aşınmanın halqanın hərəkətini və yastığın sabitliyini dəyişə biləcəyini göstərir.
Hissə doldurulana qədər saxlama təzyiqi əlavə edərək yoxlama halqasına diaqnoz qoymayın.Parametr dəyişikliyi sızıntını düzəltmədən gizlədə bilər. Dəyişdirmə spesifikasiyasını dəyişməzdən əvvəl sabit bir baza əldə edin, maşın istehsalçısının təsdiq etdiyi sınaq metoduna əməl edin və aparatı yoxlayın.
Bir hissəni yalnız cütləşmə hissələri hələ də yaxşı olduqda dəyişdirin
Yoxlama halqası onun cütləşən ucu və oturacağı təsdiq edilmiş ölçülər daxilində qaldıqda, sızdırmazlıq səthləri sağlam olduqda və yeni üzük tam hərəkət zamanı sərbəst hərəkət edə bildikdə öz-özünə əvəz edilə bilər. Bu, daha ucuz təmirdir, lakin yalnız yoxlama bunu dəstəklədikdə.
Bir neçə səthdə köhnəlmə aşkar edildikdə, üzük başqa komponentə yapışdıqda və ya ödləndikdə, köhnə hissələr maşınlar arasında qarışdırıldıqda və ya etibarlı orijinal ölçülər qalmadıqda uyğun gələn ucu, üzük və oturacağı dəyişdirin. Bir yeni sızdırmazlıq hissəsini iki köhnəlmiş cütləşmə hissəsi ilə birləşdirmək yeni sızma yolu yarada bilər.
Zavodumuzun görünüşü:köhnəlmiş nümunə sübutdur, usta rəsm deyil. Aşınmış oturacağı, qısaldılmış halqanı və ya zədələnmiş ipi tam olaraq kopyalasaq, yeni hissə köhnə problemi daha təmiz bir səthlə təkrarlaya bilər. Rəsmdən, cütləşmə komponentlərindən və köhnəlməmiş istinad nöqtələrindən nəzərdə tutulan əlaqəni yenidən qururuq.


Nanhaiya injection qəlibləmə vintinin ucun məlumatları
TheNanhaiya injection qəlibləmə vintinin ucuvida və nozzle tərəfində ərimə yolu arasında interfeys kimi qurulur. Dəyişdirmə işləri üçün xüsusi saplar və komponent həndəsəsi ilə müxtəlif vida diametrləri və enjeksiyon maşını markaları üçün mövcuddur.
| Spesifikasiya | Nanhaiya məhsul məlumatları | Satınalma uyğunluğu |
|---|---|---|
| Əsas material | D2 | Kotirovka və yoxlama sənədlərində faktiki materialı qeyd edin. |
| Sərtlik | HRC45-62 | Seçilmiş dəyər istilik müalicəsi, aşınma vəzifəsi və cütləşmə materiallarına uyğun olmalıdır. |
| Düzlük | 0,02 mm/m | Vida ön interfeysində həndəsə və hizalama vacibdir. |
| Zirehli üz | Bimetalik | Açıq iş səthlərində aşınmaya davamlı seçim təmin edir. |
| Şüşə lif konfiqurasiyaları | 30% / 60% | RFQ-də faktiki şüşə lif faizini və qatran dərəcəsini göstərin. |
| Hissə çəkisi | 1 kq | Məhsul səhifəsinin istinad dəyəri; son çəki təsdiq edilmiş həndəsəni izləyir. |
| İstehsal marşrutu | CNC emal, istilik müalicəsi və dəqiq cilalama | Bu əməliyyatlar formaya, səthin vəziyyətinə və bitmiş uyğunluğa nəzarət edir. |
| Standart tətbiqlər | PE, PP, ABS və PVC termoplastik qəlibləmə | Həmçinin əlavələr, rəngləndiricilər, təkrar emal edilmiş məzmun və doldurucu məlumatları göndərin. |
Tam plastikləşdirmə vahidi üçün Nanhaiya da istehsal edirmutant enjeksiyon qəlibləmə vintləri, tədricən enjeksiyon qəlibləmə vintlərivə uyğun əvəzedici barellər. Qonşuenjeksiyon başlığısızma, hizalanma və ya ərimə axını problemləri vida ucundan kənara çıxdıqda eyni vaxtda nəzərdən keçirilə bilər.
Parçanın uyğun olub-olmayacağına qərar verən ölçülər
Maşın istehsalçısı və model axtarışı daralda bilər, lakin o, rəsmini əvəz edə bilməz. Model ailələri bir neçə enjeksiyon vahidi ölçüsündən istifadə edə bilər və maşın artıq orijinal quruluşundan fərqlənən əvəzedici vint daşıya bilər.
- Quraşdırılmış vinti müəyyənləşdirin.Maşın istehsalçısını, modelini, enjeksiyon bölməsinin təyinatını, vint diametrini, seriya məlumatını və hər hansı əvvəlki vint dəyişdirilməsini qeyd edin.
- İpliyi tamamilə müəyyənləşdirin.Böyük və kiçik diametr, meydança, ip istiqaməti, ip uzunluğu, başlanğıc mövqeyi, relyef və çiyin yerini daxil edin.
- Eksenel yığını ölçün.Ümumi uc uzunluğunu, üzük uzunluğunu, oturacaq uzunluğunu, halqanın hərəkətini və bağlanma mövqeyini idarə edən hər çiyini qeyd edin.
- Radial interfeysləri ölçün.Ucun gövdəsinin diametrini, halqanın xarici və daxili diametrini, oturacaqların diametrlərini, lülə çuxurunun istinadını və tələb olunan iş boşluğunu qeyd edin.
- Ərimə yolunu xəritələyin.Fleyta sayını, keçid enini, keçid dərinliyini, burun profilini və axına və ya təmizliyə təsir edən hər hansı radiusu göstərin.
- Sızdırmazlıq və aşınma səthlərini qeyd edin.Bağlanma zamanı hansı üzlərin təmasda olduğunu və köhnəlmiş istinadlardan hansı ölçülərin ölçüldüyünü müəyyən edin.
Tolerantlıq içində qeyri-müəyyənliyi gizlətməyin.Köhnə səth aşınıbsa, ölçülmüş dəyəri faktiki köhnəlmiş ölçü kimi etiketləyin. Təklif olunan bitmiş ölçüsü ayrı saxlayın. Bu fərq mühəndisliyə zərərin dəqiq surətini təsdiqləmək əvəzinə hissəni düzəltməyə imkan verir.
İstehsalata girməzdən əvvəl dəyişdirilməsini yoxlayın
Daxil olan yoxlama montajın istiliyə və təzyiqə məruz qalmasından əvvəl şəxsiyyəti, ölçüləri və hərəkəti yoxlamalıdır. Təsdiq edilmiş çertyoj, material qeydi və yoxlama nəticəsini eyni hissə nömrəsi altında saxlayın.
- Hissə nömrəsi və çertyoj revizyonu satınalma sifarişinə uyğun gəlir
- Material və istilik müalicəsi qeydləri kotirovkaya uyğun gəlir
- Kritik diametrlər və ox uzunluqları rəsm tolerantlığı daxilindədir
- İp ölçüləri və ya cütləşmə yoxlamaları əlaqəni təsdiqləyir
- Halqanın görünən sallanma və ya tutma olmadan sərbəst hərəkət etdiyini yoxlayın
- Üzük və oturacaq nəzərdə tutulan sızdırmazlıq səthləri ilə təmasda olur
- Ərimə keçidləri təmiz, hamar və buruqlardan azaddır
- Cilalanmış səthlərdə işləmə zədəsi və ya örtük qüsurları yoxdur
- Montaj istiqaməti və komponentlərin sifarişi sənədləşdirilir
- Əsas çəkiliş çəkisi və yastıq quraşdırıldıqdan sonra qeyd olunur
Quraşdırıldıqdan sonra təsdiq edilmiş işəsalma prosedurundan istifadə edin və prosesi saxlanılan baza ilə müqayisə edin. Yeni bir ipucu bərpa, dekompressiya reaksiyası və ya klapan bağlanma davranışını dəyişə bilər, ona görə də hər köhnə parametrə toxunulmamış qalacağını düşünməyin.
Zavod nəyə nəzarət etməlidir
Vida ucun keyfiyyəti hissələr arasındakı əlaqədən irəli gəlir. İpin konsentrikliyi, çiyin mövqeyi, halqanın hərəkəti, sızdırmazlıq üzünün həndəsəsi, axın yolunun bitməsi və istilik müalicəsi vəziyyəti birlikdə işləməlidir. Bir təsirli sərtlik nömrəsi yanlış yığın uzunluğunu və ya kobud sızdırmazlıq səthini kompensasiya edə bilməz.
Nanhaiyaistehsal avadanlığıyem xətası 0,1 mm və ya ondan aşağı olan CNC mişarları, 6 m-ə qədər iş parçaları üçün CNC torna dəzgahları və 0,02 mm yerləşdirmə dəqiqliyinə malik qazma və freze avadanlığı daxildir. Beş oxlu emal nizamsız uçuşlar və xüsusi flanş strukturları üçün istifadə olunur.

Alıcılar üçün praktiki sual, təchizatçının dəzgah sahibi olub-olmaması deyil. Rəsmin necə nəzərdən keçirildiyini, hansı ölçülərin yoxlanıldığını, materialın və istilik müalicəsinin necə izləndiyini və bitmiş halqa hərəkətinin necə yoxlanıldığını soruşun. Nanhaiya onun vasitəsilə satışdan əvvəl rəsmlərin nəzərdən keçirilməsini və texniki dəstəyi təmin edirxidmət komandası.
Dəyişdirilən vint ucu üçün RFQ yoxlama siyahısı
Bir sıra qismən mesajlar əvəzinə bir aydın paket göndərin. Aşağıdakı məlumat təchizatçıya işin standart əvəzetmə, əks mühəndislik komponenti və ya yenidən dizayn olub-olmaması barədə qərar verməyə imkan verir.
- Maşın istehsalçısı, modeli, seriya nömrəsi və enjeksiyon vahidinin ölçüsü
- Quraşdırılmış vida diametri və vida rəsmi
- Orijinal vida ucu hissəsinin nömrəsi və çertyoj revizyonu
- Köhnə montajı qaydasında saxlanılan hissələrlə tamamlayın
- Ön, yan, sap və sızdırmazlıq üzlərindən fotoşəkillər
- İp, çiyin, üzük, oturacaq və keçid ölçüləri
- Qatran dərəcəsi, doldurucu növü və doldurucu faizi
- Rəngləndirici, təkrar emal edilmiş məzmun və aşındırıcı əlavələr
- Normal ərimə temperaturu və atış ölçüsü
- Hissə çəkisi, boşluqların sayı və qəbul edilən dəyişiklik
- Çıxarılmadan əvvəl yastıq, köçürmə və bərpa tendensiyası
- Müşahidə olunan aşınma, uğursuzluq rejimi və tələb olunan miqdar
Çizim yoxdursa, hər ölçülən səthi qeyd edin və ölçmə qurğusunun şəklini çəkin. Heç bir xarici diametr göndərməyin və fabrikdən sapı, oturacağı və oradan yola çıxmasını istəməyin.
Tez-tez verilən suallar
Enjeksiyon qəlibləmə vintinin ucu nə edir?
Vida ucu qurğusu geri dönməyən bir klapan daşıyır. Vidanın bərpası zamanı açılır ki, ərimə vintin qarşısında hərəkət edə bilsin, sonra geri axını məhdudlaşdırmaq və təzyiqi qəlibə ötürmək üçün enjeksiyon zamanı bağlanır.
Aşınmış çek üzükünün və ya vida ucunun əlamətləri hansılardır?
Ümumi proses siqnallarına dəyişən ərimə yastığı, uyğun olmayan atış çəkisi, zəif təzyiqin təkrarlanması, digər səbəblər istisna edildikdən sonra qısa çəkilişlər və daha uzun və ya daha az stabil ötürmə reaksiyası daxildir. İdarə olunan sızma testi və ölçü yoxlaması ilə aşınmanı təsdiqləyin.
Yalnız maşın modelinə görə dəyişdirmə vintinin ucunu sifariş edə bilərəmmi?
Maşın istehsalçısı və modeli faydalı başlanğıc nöqtələridir, lakin etibarlı dəyişdirmə sifarişinə həmçinin vint diametri, sap və çiyin ölçüləri, uc uzunluğu, yoxlama halqası və oturacaq ölçüləri, axın yolu, qatran, doldurucunun tərkibi, rəsm və aydın fotoşəkillər daxil edilməlidir.
Yalnız yoxlama halqasını və ya tam vida ucu yığımını dəyişdirməliyəm?
Cütləşmə ucu, oturacaq və sap təsdiq edilmiş ölçülər və səth şəraitində qaldıqda yalnız köhnəlmiş komponenti dəyişdirin. Bir neçə sızdırmazlıq səthi köhnəldikdə, ölçülər qeyri-müəyyən olduqda və ya köhnə və yeni hissələrin qarışığı etibarlı hərəkət və sızdırmazlıq yarada bilmədiyi zaman uyğun montajı dəyişdirin.
Nanhaiya injection qəlibləmə vintləri üçün hansı materialdan istifadə edir?
Nanhaiya, dərc edilmiş sərtlik diapazonu HRC45-62, 0,02 mm/m düzlük və bimetalik zirehli üz variantı ilə D2 enjeksiyon qəlibləmə vida uclarını təklif edir. Son konfiqurasiya qatran, doldurucu, maşın interfeysi və aşınma vəzifəsinə uyğunlaşdırılır.
Daha sərt vida ucu həmişə daha uzun müddət davam edirmi?
Xeyr. Sərtlik aşınma performansının yalnız bir hissəsidir. Yüngül lehimli kimya, istilik müalicəsi, korroziyaya davamlılıq, cütləşmə materialları, səthi bitirmə, hizalanma, təmizlənmə və emal edilmiş qatran bütün xidmət müddətinə təsir göstərir.
Nanhaiyaya vida ucu kotirovkası üçün nə göndərməliyəm?
Maşın istehsalçısı və modeli, vint diametri, qatran və doldurucu faizi, orijinal hissə nömrəsi və ya rəsm, tam cütləşmə ölçüləri, bir neçə bucaqdan fotoşəkillər, aşınma əlamətləri, çəkiliş çəkisi tendensiyası və tələb olunan miqdarı göndərin.
Kommersiya açıqlaması: Nanhaiya, bu təlimatda qeyd olunan enjeksiyon qəlibləmə vintinin uclarını və əlaqəli komponentləri istehsal edir. Texniki tövsiyələr maşın istehsalçısının təhlükəsizlik prosedurları və təsdiq edilmiş layihə rəsmi ilə tətbiq edilməlidir.