Xəbərlər

Konusvari Əkiz Vidalı Barel: Xüsusiyyətlər, Tətbiqlər və Seçim üçün Tam Bələdçi


Tez cavab

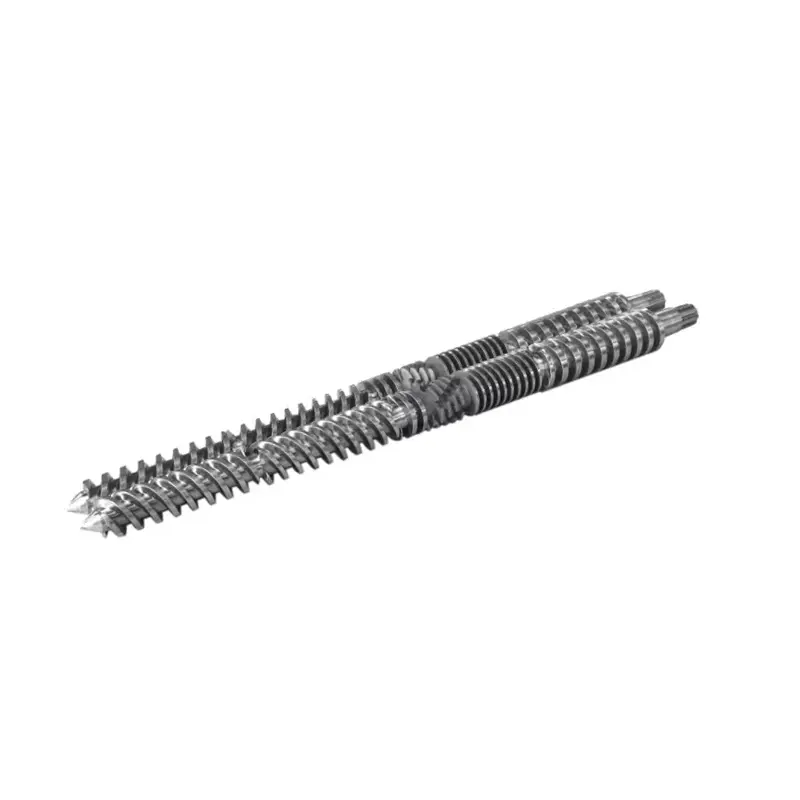
Konusvari əkiz vintli barel, iki konusvari vintin uyğun bir konusvari barelin içərisində fırlandığı konik, qoşa deşikli ekstruziya komponentidir. Konik həndəsə qısa uzunluqda güclü qidalanma və yüksək sıxılma təmin edir, buna görə dəkonusvari qoşa vida və barelPVC boru, profil, təbəqə və WPC ekstruziyası üçün standart seçimdir.

Bir PVC və ya ağac-plastik xətt işlədirsinizsə, bukonusvari əkiz vintli barelməhsulunuzu, ərimə keyfiyyətinizi və istismar xərclərinizi birbaşa həll edən hissələrdən biridir. Yanlış ölçü, material və ya boşluq seçin və bunun əvəzini köhnəlmə, qırıntı və dayanma vaxtı ödəyirsiniz. Bu təlimat konusvari vintli lülənin necə işlədiyini, satın aldığınız zaman vacib olan spesifikasiyaları, onun bir bareldən nə ilə fərqləndiyini əhatə edir.paralel əkiz vintli barel, və birini necə seçmək, quraşdırmaq və saxlamaq olar — hər gün bu hissələri maşınla işləyən fabrikin nöqteyi-nəzərindən yazılmışdır.

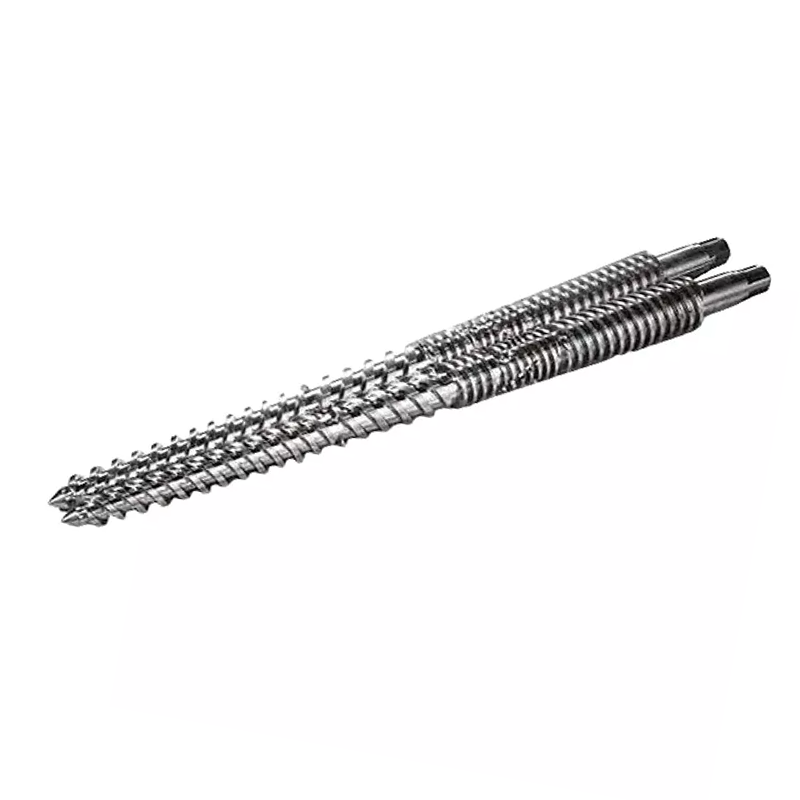
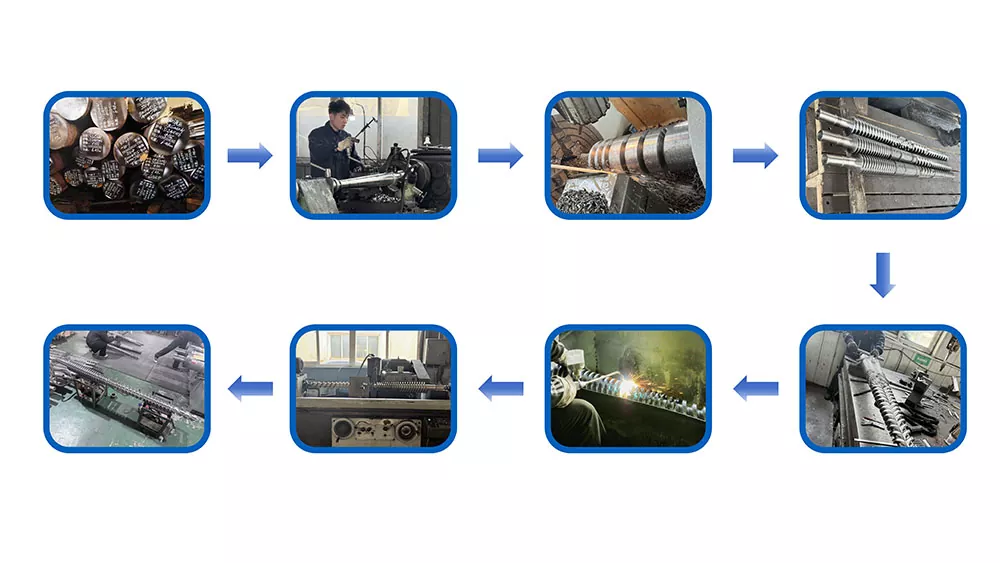
Conical twin screw barrel manufactured by Nanhaiya
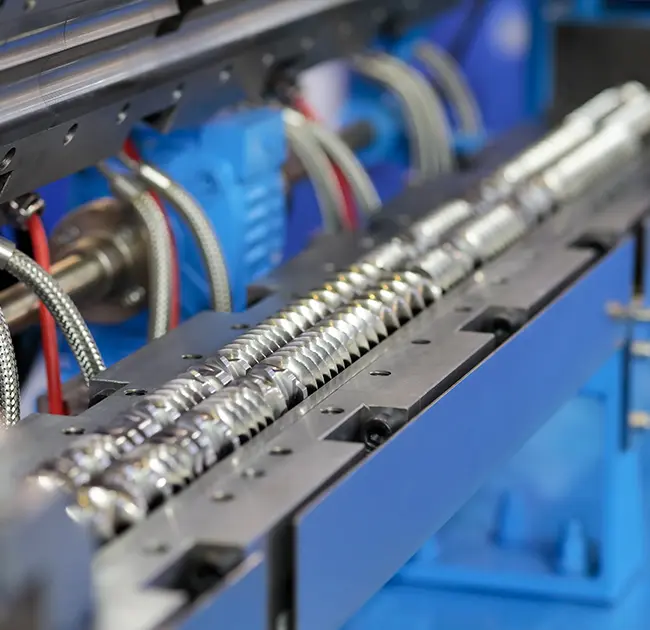
Konusvari qoşa vida və barel dəsti - konik deşiklər istiliyə həssas PVC üçün ideal olan qısa uzunluqlu sıxılma təmin edir.

Konusvari əkiz vintli barel necə işləyir

akonusvari qoşa vidalı ekstruder, iki vint bir az bucaq altında yan-yana oturur, yem ucunda geniş və kalıp ucunda dar. Barel uyğunlaşmaq üçün daralır. Xammal böyük diametrli qidalanma zonasından kiçik diametrli ölçmə zonasına keçdikcə, bir-birinə qarışan uçuşlar ötürülür və qarışdırılır, daralma həcmi onu sıxır və plastikləşdirir. İki vint əks fırlandığı və tam bir-birinə qarışdığı üçün konusvari qoşa vida və lülə demək olar ki, müsbət yerdəyişmə nasosu kimi fəaliyyət göstərir - PVC kimi istiliyə həssas polimerləri qoruyan aşağı, yumşaq kəsmədə sabit çıxış.

Proses üç mərhələyə bölünür:

  1. Yem və nəql— böyük yem diametri böyük qəbul həcmi verir, beləliklə, toz qarışıqları və aşağı sıxlıqlı material (PVC quru qarışığı kimi) körpü yaratmadan etibarlı şəkildə çəkilir.
  2. Sıxılma və plastikləşdirmə— konik uzunluq boyunca kanalın həcmini azaldır, materialı sıxlaşdırır, havanı xaric edir və birləşmiş istilik və mexaniki iş sayəsində əridir.
  3. Ölçmə və boşaltma— dar ölçmə zonası sabit təzyiq yaradır və vahid, homojen əriməni nəzarət olunan sürətlə kalıp vasitəsilə itələyir.

Barel vintləri yerləşdirməkdən daha çox şey edir. Hər bir mərhələni lazımi temperaturda saxlayan qızdırıcı və soyutma zonalarını daşıyır. Nanhaiya çəlləkləri çox zonalı istilik və soyutma dizaynından istifadə edir - adətən qidalanma, sıxılma və homogenləşdirmə zonaları - doldurulmuş və hiqroskopik birləşmələr üçün vacib olan nəm və uçucu maddələri ərimədən çıxarmaq üçün isteğe bağlı vakuum ventilyasiyası ilə.

Satın almadan əvvəl yoxlamaq üçün əsas xüsusiyyətlər

İki konusvari barel eyni görünə bilər və çox fərqli fəaliyyət göstərə bilər. Bunlar uyğunluq, istehsal və köhnəlmə müddətini təyin edən spesifikasiyalardır - istənilən kotirovkada təsdiqləməli olduğunuz rəqəmlər.

Spesifik element Nə deməkdir Niyə vacibdir
Diametr nisbəti Besleme ucu / ucu diametri, məs. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Maşın sinfini və çıxış bandını təyin edir — ekstruder modelinizə tam uyğun olmalıdır
L/D nisbəti Effektiv emal uzunluğu və diametr Daha uzun effektiv uzunluq = tam birləşmə və qazsızlaşdırma üçün daha çox qalma müddəti
Material dərəcəsi 38CrMoAlA azotlu polad, W6Mo5Cr4V2, HIP toz polad və ya bimetal Doldurulmuş/PVC birləşmələrinə qarşı aşınma müddətini və korroziyaya davamlılığını birbaşa idarə edir
Səth müalicəsi və sərtlik Azotlama, xrom örtük, bimetalik ərinti və ya volfram-karbid spreyi Nanhaiya çatmaq üçün volfram əlavə edilmiş ərinti qatını püskürür62 HRCtipik 58 HRC ilə müqayisədə barel daxilində
Alaşımlı təbəqənin dərinliyi Aşınmaya davamlı daxili təbəqənin qalınlığı Nanhaiya-nın bimetal təbəqəsi 2,5-3 mm-dir - daha dərin təbəqə daha uzun istifadə edilə bilən xidmət pəncərəsi deməkdir
Vida/barel boşluğu Uçuş ucu ilə çuxur divarı arasındakı boşluq Çox böyük = təzyiq itkisi və aşağı çıxış; sıx, dəqiq boşluq səmərəliliyi yüksək saxlayır
Tolerantlıq / düzlük Bitmiş hissənin emal dəqiqliyi Nanhaiya ardıcıl, təkrarlana bilən uyğunluq üçün konusvari əkiz barelləri ±0,0005 mm-ə qədər saxlayır
Çıxış gücü (kq/saat) Ölçü üçün nominal ötürmə qabiliyyəti Alt xətt alıcı nömrəsi — onu xətt sürətinizə və məhsulunuza uyğunlaşdırın
Ümumi sənaye qeydi:45/90 və ya 65/132 kimi konusvari ölçü təyinatları (mm-lə yem/qalıb diametri) SJZ tipli konusvari maşınlarda geniş yayılmışdır, ona görə də bu şəkildə müəyyən edilmiş barel çox vaxt mövcud ekstruderə uyğunlaşdırıla bilər. Sifariş verməzdən əvvəl həmişə rəsm və ya nümunə ilə təsdiqləyin. Standart ölçüləri səhifəmizdə görə bilərsinizkonusvari əkiz vintli barelsəhifə.

Konusvari və paralel əkiz vintli barel

Alıcıların ən çox verdiyi sual konusvari və ya aparalel əkiz vintli barel. Hər ikisi qoşa vintli, hər ikisi intermeshdir, lakin həndəsə fərqli işlərə uyğundur. Qısacası: boru, profil və lövhənin birbaşa PVC/WPC ekstruziyasında konusvari üstündür; paralel kompozisiya, masterbatch və çox yüksək doldurucu formulalar üçün daha güclüdür.

Amil Konusvari qoşa vintli barel Paralel ikiqat vidalı barel
Yem davranışı Böyük yem açılışı - aşağı sıxlıqlı toz üçün daha yaxşı qəbul Kompozisiya və qranul yemləri üçün daha vahid qidalanma
Sıxılma Konik həndəsə daxil edilmiş yüksək sıxılma Sabit diametr boyunca daha sabit sıxılma
İstilik / kəsmə Daha yumşaq, idarə olunan emal - istiliyə həssas PVC üçün yaxşıdır Daha yüksək kəsmə - intensiv qarışdırma və dispersiya üçün daha yaxşıdır
Tipik istifadə PVC boru, profil, təbəqə, WPC, qatran kafel Masterbatch, kompozisiya, yüksək CaCO₃ və şüşə ilə doldurulmuş iş
Baxım Aşınma və boşluq konikdə yaxından izlənilməlidir Çox vaxt həndəsə standartlaşdırılması və elementlərin dəyişdirilməsi asanlaşır

Faydalı bir qayda: əgər son məhsulunuzsaedirekstrüdat (boru və ya lövhədən düz), konusvari əkiz vintli barel adətən düzgün alətdir. Əgər siz qranullar hazırlayır və ya tələbkar aşqar paketini dağıtırsınızsa, paralel əkiz vintli barelə baxın - xüsusilə çox yüksək karbonat yükləmələri üçün əks fırlanan tip. Hansı xəttinizə uyğun olduğundan əmin deyilsiniz? Bizimtək vida, konusvari və paralel diapazonların hamısı üzərində göstərilirməhsullar səhifəsi.

Ümumi tətbiqlər

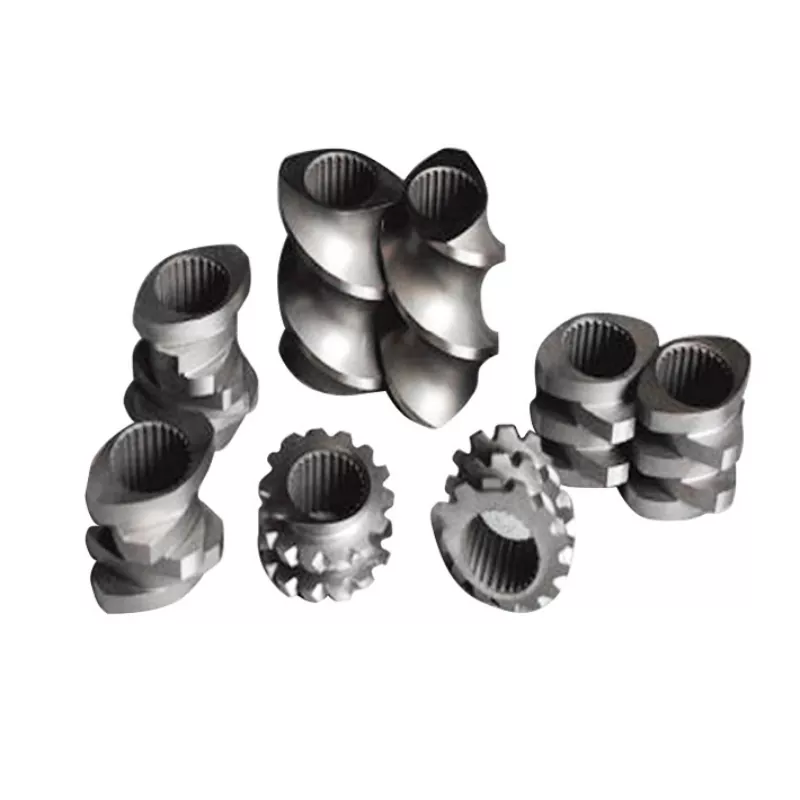
Güclü qidalanma, yüksək sıxılma və yumşaq kəsməni birləşdirdiyi üçün konusvari qoşa vida və barel sərt PVC və ağac-plastik ekstruziyanın əsas qüvvəsidir. Aşağıdakılar üçün ən yaxşı performans göstərir:

  • PVC boru— quru qarışıq PVC-dən su təchizatı, drenaj və boru kəməri.
  • PVC profil— pəncərə və qapı profilləri, kənar bantlama və bəzəklər.
  • PVC lövhə və təbəqə— köpük lövhəsi, mərmər görünüşlü təbəqə və sərbəst köpüklü lövhə (baxPVC lövhə konusvari ikiqat vintli barel).
  • WPC (ağac-plastik kompozit)— taxta liflə doldurulmuş birləşmələrdən döşəmə, divar panelləri və profillər.
  • PE əsaslı və qatran-kafel məhsulları— büzməli qatran dam örtüyü və PE ilə doldurulmuş profillər daxil olmaqla.
  • PVC qranullaşması— PVC quru qarışığını aşağı axın üçün istifadə üçün qranula çevirmək.
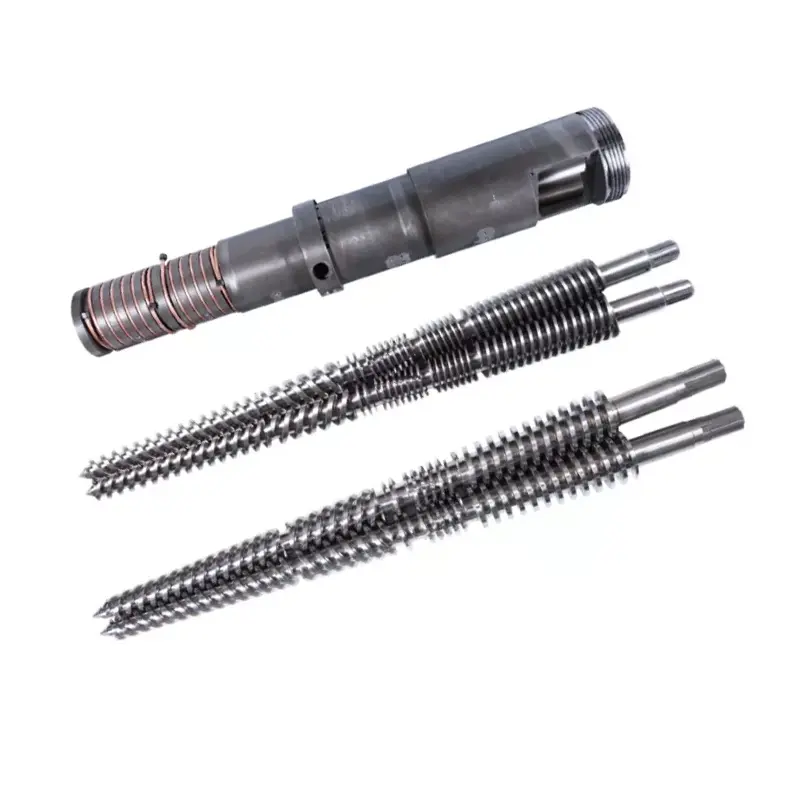
PVC board conical twin screw barrel for foam and marble sheet extrusion
PVC lövhə və köpük təbəqələrinin ekstruziyası üçün konfiqurasiya edilmiş konusvari ikiqat vintli barel.

Düzgün konusvari əkiz vida barelini necə seçmək olar

Seçim üç sualdan ibarətdir: hansı materialı işlədirsiniz, hansı məhsula ehtiyacınız var və formulunuz nə qədər aşındırıcıdır? Aşağıdakı matrisi başlanğıc nöqtəsi kimi istifadə edin, sonra dəqiq ölçüsünü maşınınıza uyğun olaraq təsdiqləyin.

Materialınız / ehtiyacınız Təklif olunan konfiqurasiya Səth / material seçimi
Sərt PVC boru və profil Ekstruderinizə uyğun ölçüdə standart konusvari həndəsə (məsələn, 55/110, 65/132) Təmiz, az doldurucu PVC üçün azotlu 38CrMoAlA
PVC + yüksək CaCO₃ doldurucu Gücləndirilmiş aşınma zonası ilə konusvari və ya paralel əks-fırlanana qədər Aşınma üçün bimetal / volfram-karbid təbəqəsi (62 HRC).
WPC / ağac lifi birləşmələri Güclü havalandırma və aşınma qorunması ilə konusvari Bimetal - ağac lifi + doldurucular yüksək aşındırıcıdır
PVC köpük lövhəsi / təbəqə Nəzarət olunan ərimə temperaturu və sabit təzyiq üçün konik Doldurucu səviyyəsindən asılı olaraq nitridlənmiş və ya bimetalikdir
Eyni izdə yüksək məhsuldarlıq Daha böyük diametr nisbəti və/və ya daha uzun effektiv uzunluq İş saatları və doldurucu yükü üçün sərtliyi uyğunlaşdırın

Cavab nə olursa olsun, ən vacib addım lüləni mövcud maşınınıza uyğunlaşdırmaqdır. Konusvari hissələr işlədikləri ekstruder üçün effektiv şəkildə uyğunlaşdırılır, buna görə də rəsm və ya əsas ölçüləri olan bir nümunə (yemək/qalxma diametri, mərkəz məsafəsi, ümumi uzunluq və flanş detalları) bizə "kifayət qədər yaxın" hissədən daha çox dəqiq uyğun dəyişdirmə təklif etməyə imkan verir. Komponentə deyil, bütün xəttə ehtiyacınız varsa, biz də qururuqtam ekstruder maşınları.

Quraşdırma və naqillərin əsasları

Dəqiq barel yalnız kvadrat, təmiz və düzgün qızdırıldıqda quraşdırıldıqda işləyir. Aşağıdakı addımlar ümumi icmaldır – həmişə maşın istehsalçınızın təlimatlarına və kilidləmə prosedurlarına əməl edin.

  1. Gücü kəsin və söndürün.Köhnə bareli çıxarmazdan əvvəl sürücünü və bütün qızdırıcıları təcrid edin. Başlamazdan əvvəl sıfır enerjini təsdiqləyin.
  2. Birləşən üzləri təmizləyin.Köhnə mastik, karbon və buruqları flanşlardan və yerləşdirmə üzlərindən çıxarın ki, yeni çəllək əyilməməsin.
  3. Quraşdırın və düzəldin.Konsentrikliyi və güc verilməzdən əvvəl vintlərin əl ilə sərbəst dönməsini yoxlayaraq, konusvari lüləni sürət qutusuna/yemək gövdəsinə yerləşdirin.
  4. Qızdırıcı zonaları naqillə bağlayın.Zona üzrə qızdırıcıları və soyuducuları yenidən birləşdirin (qidalanma → sıxılma → ölçmə) və hər bir termocütdü düzgün nəzarətçi kanalına birləşdirin ki, heç bir zona kəsişməsin.
  5. Islatma profili təyin edin.Barreli yavaş-yavaş temperatura gətirin və vintləri işə salmazdan əvvəl poladın islanmasına və əriməsinin bərabərləşməsinə icazə verin - soyuqdan başlama fırlanma momentinin zədələnməsi riski daşıyır.
Qızdırıcı zonanın ucu:qidalanma zonasını ən sərin saxlayın və temperaturu kalıpa doğru addımlayın. Qeyri-bərabər və ya səhv xəritələnmiş zonalar qabarma və qara zolaqların ən çox görülən səbəblərindən biridir - hər hansı bir barel dəyişikliyindən sonra iki dəfə yoxlamağa dəyər.

Problemlərin aradan qaldırılması və aşınma

Konusvari barel problemlərinin əksəriyyəti qeyri-sabit çıxış, həddindən artıq istiləşmə və ya pisləşmiş məhsul kimi özünü elan edir. Simptomdan düzəltməyə səbəb ola biləcək səbəbə sürətlə keçmək üçün bu cədvəldən istifadə edin.

Simptom Mümkün səbəb Düzəlt
Çıxış dalğalanır / yüksəlir Yem uyğunsuzluğu, köhnəlmiş uçuşlar və ya temperatur sürüşməsi Yeməyi yoxlayın, zona templərini yoxlayın, vida/barel boşluğunu ölçün
Həddindən artıq istiləşmə Qızdırıcının balanssızlığı, həddindən artıq sürtünmə və ya soyutmanın tıxanması Hər bir zona və soyutma dövrəsini yoxlayın; termocütlərin xəritəsini yenidən qurun
Zəif plastikləşdirmə Yanlış vida quraşdırması və ya köhnəlmiş barel çuxuru Konfiqurasiyanı yoxlayın; aşınmadan genişlənmiş boşluq olub olmadığını yoxlayın
Qara xətlər / zolaqlar Deqradasiyaya uğramış materialı saxlayan ölü ləkələr və ya çubuqlar Təmizləyin və hərtərəfli təmizləyin; çuxur və vida səthini yoxlayın
Həddindən artıq / sürətli aşınma Aşındırıcı doldurucu, zəif baxım və ya qeyri-spesifik sərtlik Bimetalik / volfram-karbid barelinə təkmilləşdirin; baxımını sıxın

Aşınma normaldır - məqsəd onu yavaş və proqnozlaşdırıla bilən etməkdir. Aşındırıcı doldurucular (CaCO₃, ağac lifi, şüşə) çuxura hücum edir və daha sürətli uçur, məhz buna görə daha dərin, daha sərt daxili təbəqə özünü ödəyir. 62 HRC volfram əlavə edilmiş səth bu birləşmələrə qarşı standart 58 HRC bitirmə ilə müqayisədə sadəcə olaraq daha uzun müddət davam edir və yenidən qurulması arasındakı intervalı uzadır.

Baxım yoxlama siyahısı

Qısa, müntəzəm yoxlamalar bahalı uğursuzluqların qarşısını alır. Bunları rutininizə daxil edin:

İnterval Yoxlayın Fəaliyyət
Hər növbə Zona temperaturları və gücləndiricilər Qeydlərin oxunuşları; bazadan hər hansı sürüşməni araşdırın
Həftəlik Ərinmə keyfiyyəti və səthi bitirmə Yeni zolaqlar, gellər və ya çıxış dəyişikliyinə baxın
Aylıq Təmizləmə və vizual deşik/vida yoxlaması ölü ləkələri təmizləyin; xal və ya rəng dəyişikliyinə baxın
Rüblük Vida/barel boşluğu Boşluğu ölçün; aşınma dərəcəsini izləmək üçün spesifikasiya ilə müqayisə edin
Lazım olduğu kimi Qızdırıcı və termocüt bütövlüyü Uğursuz lentləri/sensorları pis məhsula səbəb olmamışdan əvvəl dəyişdirin

Tez-tez verilən suallar

Konusvari əkiz vintli barel nədir?

Bu, iki konusvari vintin uyğun bir konusvari barel içərisində fırlandığı konik iki çuxurlu ekstruziya komponentidir. Konik materialı qısa uzunluqda sıxır və plastikləşdirir, bu da konusvari vintli çəlləyin PVC boru, profil, təbəqə və WPC ekstruziyası üçün ideal hala gətirir.

Hansı materiallar üçün ən yaxşı istifadə olunur?

Sərt PVC (boru, profil, lövhə və təbəqə), ağac-plastik kompozit, PE əsaslı profillər və qatran kafel, üstəgəl PVC qranullaşma. O, böyük qida qəbulu sayəsində aşağı sıxlıqlı quru qarışıq tozları xüsusilə yaxşı idarə edir.

Paralel əkiz vintli bareldən nə ilə fərqlənir?

Konusvari çəllək, birbaşa PVC/WPC ekstruziyasına uyğun olaraq yumşaq kəsmə ilə daralır və yüksək sıxılma yaradır. Aparalel əkiz vintli barelSabit diametr və daha yüksək kəsmə saxlayır, bu, kompozisiya, masterbatch və çox yüksək doldurucu formulalara uyğundur.

Vida və barel arasındakı tipik boşluq nədir?

Boşluq uçuş ucu ilə çuxur divarı arasındakı kiçik boşluqdur. Yeni hissəyə möhkəm və dəqiq quraşdırılmışdır; aşınma, çıxış və təzyiq düşməsindən açıldığı üçün. Onun vaxtaşırı ölçülməsi barel aşınmasını izləməyin ən aydın yoludur.

Konusvari əkiz vintli barel necə quraşdırmaq olar?

Gücü kəsin və kilidləyin, cütləşən üzləri təmizləyin, vintlər sərbəst dönəcək şəkildə quraşdırın və hizalayın, hər bir qızdırıcı zona və termocütlə düzgün naqil çəkin, sonra lüləni yavaş-yavaş temperatura çatdırın və vintləri işə salmazdan əvvəl onu isladın.

Konusvari əkiz vidalı çəlləklərdə aşınma nəyə səbəb olur?

Əsasən kalsium karbonat, ağac lifi və şüşə kimi aşındırıcı doldurucular, PVC emalından korroziyaya, zəif texniki xidmətə və lazımi sərtlikdən daha pisdir. Daha dərin bimetalik və ya volfram-karbid təbəqə hər üçünə daha yaxşı müqavimət göstərir.

Barel nə qədər tez-tez yoxlanılmalıdır və ya dəyişdirilməlidir?

Vizual və təmizləmə yoxlamalarını hər ay aparın və rüblük təmizliyi ölçün. Dəyişdirmə vaxtı doldurucunun yükündən və işləmə saatlarından asılıdır - nasazlığı gözləməkdənsə, aşınma tendensiyasını izləyin və klirens spesifikasiyadan keçən kimi yenidən qurun və ya dəyişdirin.

Ekstruziya xəttim üçün düzgün ölçünü necə seçə bilərəm?

Diametr nisbətini və uzunluğu ekstruder modelinizə və hədəf çıxışınıza uyğunlaşdırın, sonra formulanızın nə qədər aşındırıcı olduğuna əsaslanaraq səth müalicəsi seçin. Əsas ölçüləri olan bir rəsm və ya nümunə göndərin ki, barel təxmini deyil, tam uyğun olsun.

Maşınınıza uyğun olan konusvari əkiz vintli barelə ehtiyacınız varmı?

Rəsminizi və ya əsas ölçüləri olan bir nümunəni bizə göndərin və mühəndislərimiz materialınız üçün uyğun sərtliyə malik tam uyğun konusvari qoşa vint və lüləni təyin edəcəklər. Daxili nitridləmə, bimetal və volfram-karbid emalı ilə biz uzun xidmət müddəti üçün çuxurun içərisində 62 HRC-ə çatan hissələri düzəldirik.

12 saat ərzində təklif alın →
Nanhaiya (Zhoushan) Plastik Maşın · 500+ qlobal müştəri ·subay, konusvari əkiz & paralel əkizvida barelləri
Əlaqədar Xəbərlər
Mənə bir mesaj buraxın
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin