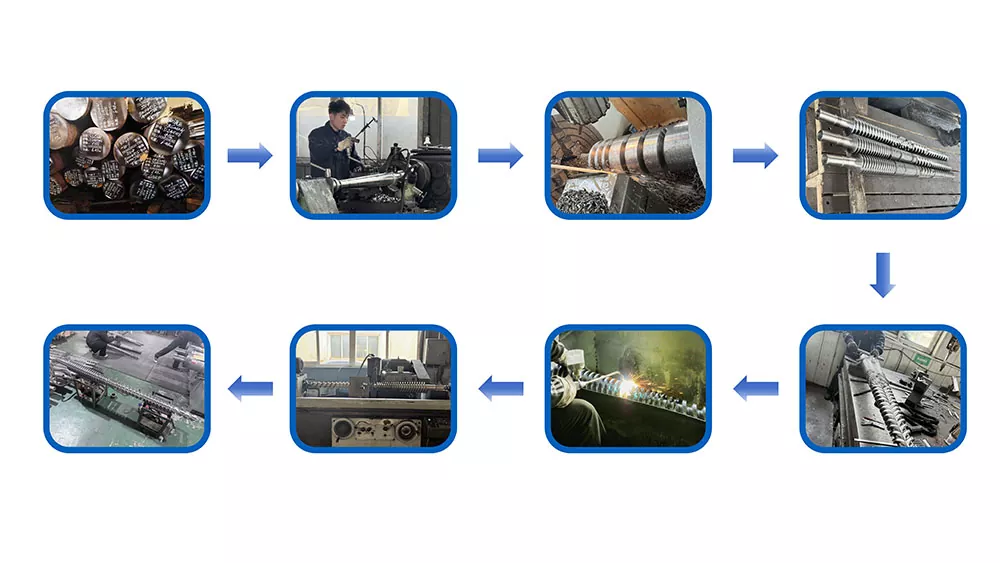
Sizinenjeksiyon qəlibləmə vida bareliərimə keyfiyyətinə, çəkiliş konsistensiyasına və dövriyyə müddətinə qərar verir. Aşağıda: qatranınız üçün həndəsə və səthin işlənməsini necə seçmək, dəsti necə saxlamaq və qüsuru maşın parametrləri vasitəsilə təqib etmək əvəzinə vint, barel və ya yoxlama halqasına necə qaytarmaq olar. Bizim nitridlənmiş 38CrMoAlA inyeksiya vintləri 950–1050 HV-də 0,5–0,8 mm azotlu təbəqə daşıyır, PE, PP, PS və ABS-ə uyğundur və 30%-ə qədər şüşə lifi idarə edir. Bundan sonra və ya aşındırıcı qatran üzərində, çuxurun 62 HRC-ə qədər sərt ərintisi ilə püskürtülməsi lazımdır. Əgər çıxış azalıbsa və dövrələr uzanıbsa, başqa təyinat nöqtəsinə toxunmazdan əvvəl nasazlıqların aradan qaldırılması cədvəlini oxuyun.

Bir Enjeksiyon Kalıplama Vida Bareli nədir?
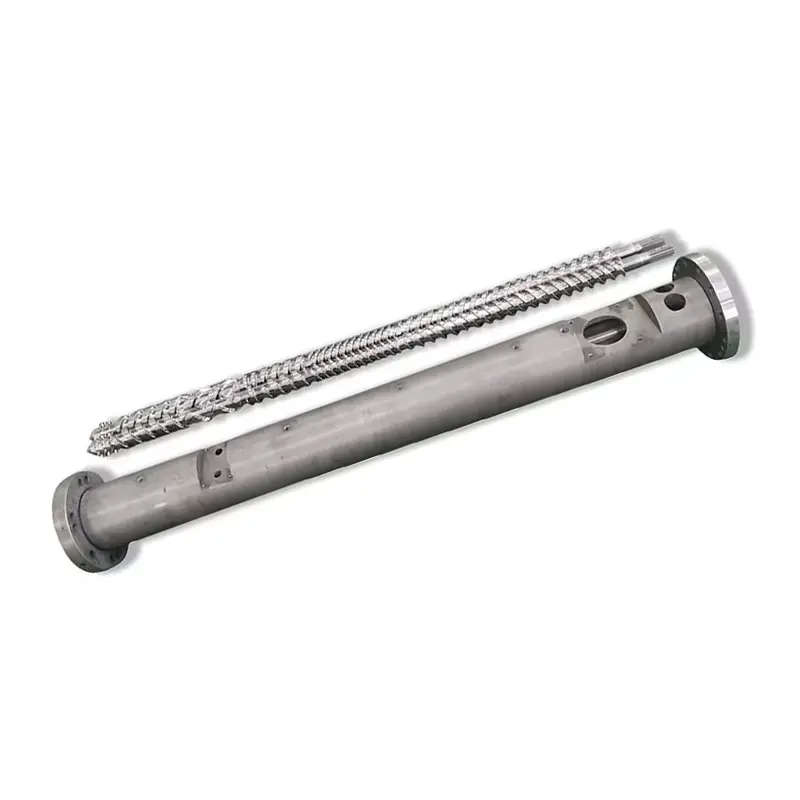
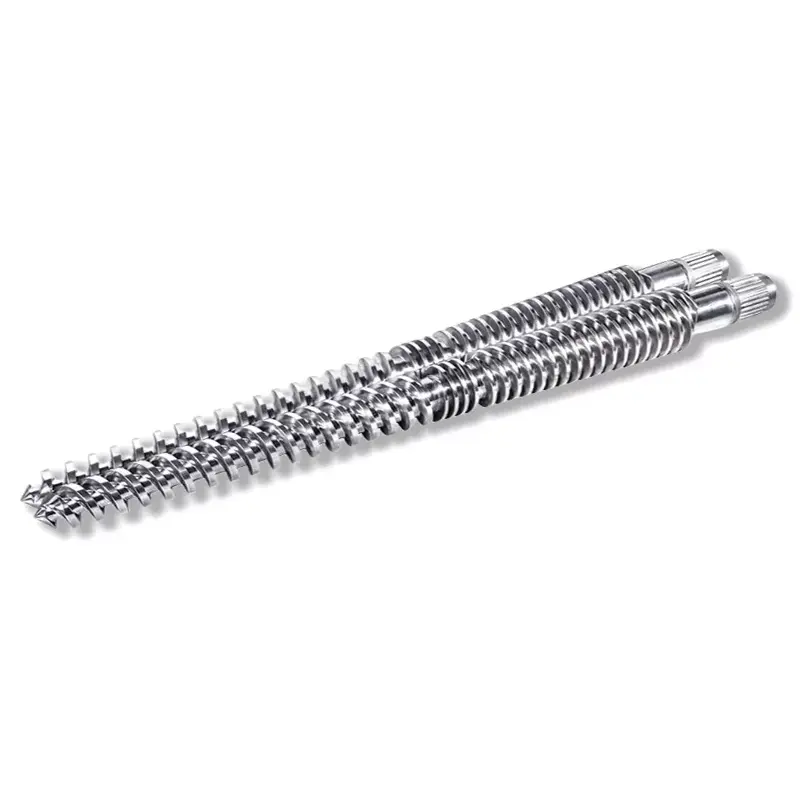
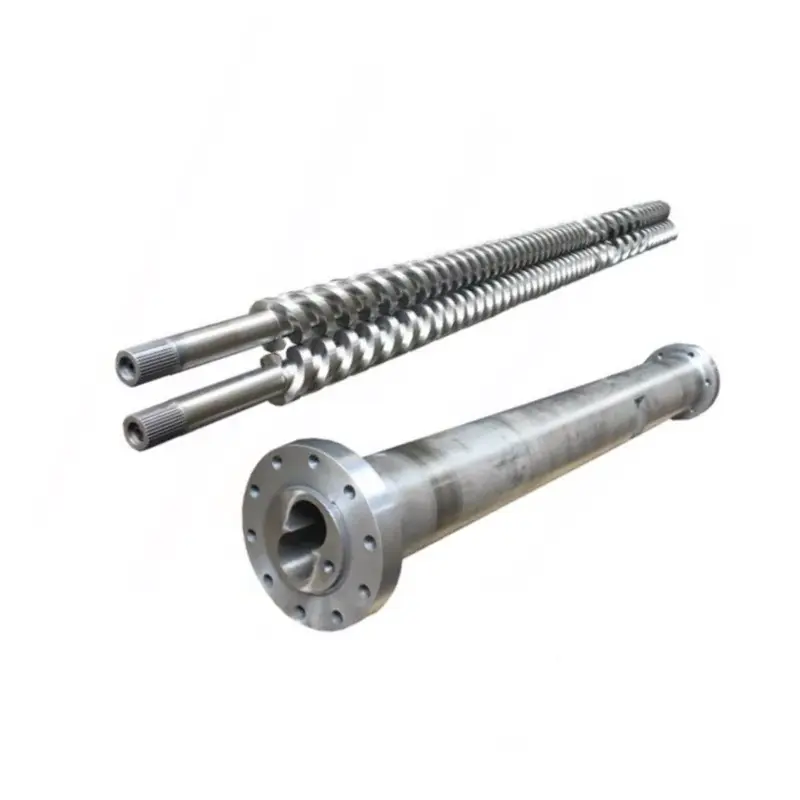
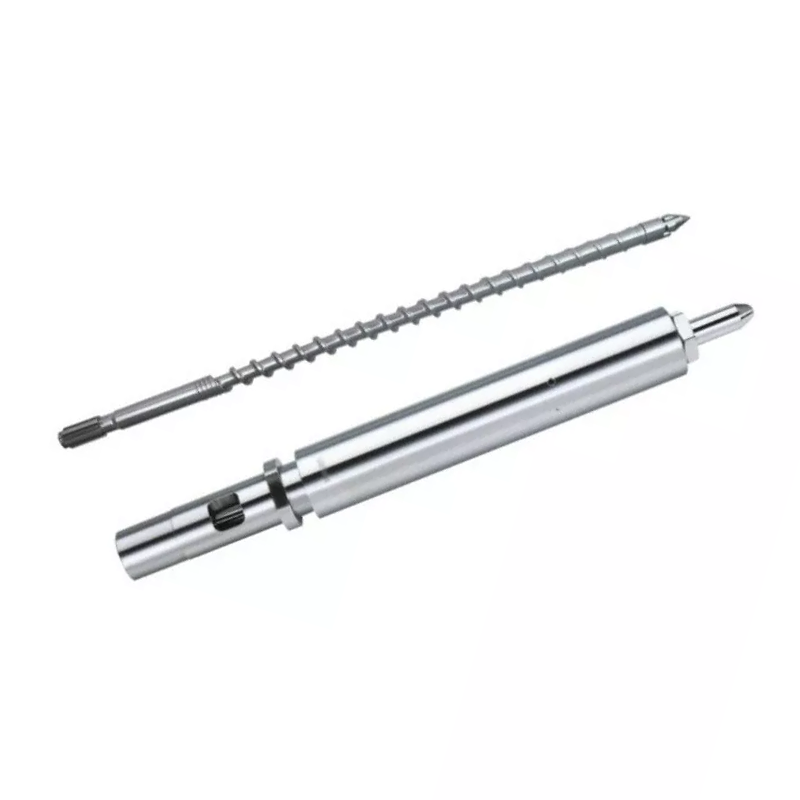
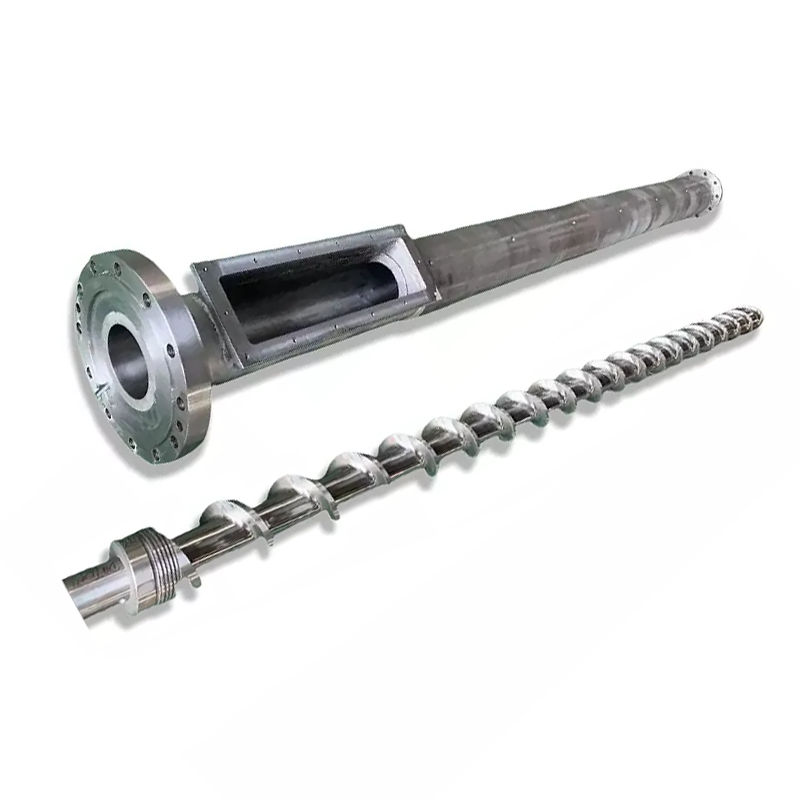
Vida və barel enjeksiyon qəlibləmə maşınının plastikləşdirici bölməsini təşkil edir. Birlikdə bunkerdən bərk qranullar götürürlər, əridirlər, onları vahid bir ərimə halına gətirirlər, dəqiq vuruşu ölçürlər və həmin zərbəni qəlibə yeridirlər. Maşınınızın istehsal etdiyi hər bir hissə bu cütdən keçir.
Kalıpçılar plastikləşdirmə qurğusuna baxmazdan əvvəl burunları əvəz edir, qəlibləri sazlayır və həftələr ərzində temperaturu tənzimləyir. Bu əmr geriyə doğrudur. Vida və ya barel köhnəldikdə, nəzarətçidə heç bir təyinat nöqtəsi prosesi geri qaytarmır.
Plastikləşmədə vintin rolu
Vida ərimənin çoxunu yerinə yetirir, qızdırıcı bantlarla deyil. Barel istiliyi qatqı təmin edir, lakin dominant ərimə mexanizmidirkəsmə istilik: vida polimeri isti çəllək divarına doğru sürükləyir və sürtünmə materialın özündə istilik yaradır. Buna görə də, təyinat nöqtələriniz hərəkət etmədikdə belə, vida həndəsəsi ərimə temperaturunu dəyişir.
Vida da vuruşu ölçür. O, plastikləşmək üçün fırlanır, ucu önündə ərimə yığıldıqca geri çəkilir, sonra dayanır. Onun geri çəkildiyi məsafə sizin atış ölçüsüdür. Uçuşlar üzərində geriyə doğru sızan və ya yoxlama halqasından keçən hər hansı ərimə bu ölçməni pozur.
Nəhayət, vida enjekte edilir. O, fırlanmanı dayandırır və bir piston kimi irəli sürür, əriməyə məcbur edir. Fırlanan və geri dönən bu ikili rol, enjeksiyon vintini ekstruziya vintindən ayırır.
İstiliyin ötürülməsində və saxlanmasında barelin rolu
Barel qızdırılan çuxurlu dəqiq təzyiqli bir qabdır. O, inyeksiya təzyiqini ehtiva edir, istiliyi lentlərdən polimerə ötürür və vintin materialı kəsdiyi sərt divarı təmin edir.
Onun çuxuru yuvarlaq, düz və ölçülü sıx qalmalıdır. Buruq böyük ölçüdə qaldıqda, vida uçuşu ilə barel divarı arasındakı boşluq artır. Melt daha sonra irəli getmək əvəzinə uçuşlar üzərində geri sızır və plastikləşmə dərəcəsi aşağı düşür.
Barel isitmə zonalara bölünür, adətən qidalanma, sıxılma və ölçmə, hər birinin öz nəzarətçisi və termocütlə. Bir zonada sürüşən termocüt, displey normal göründüyü halda materialı aylarla bişirə bilər.
Vida və lülə bir sistem olaraq necə birlikdə işləyir
İki hissə uyğun cüt kimi çıxış edir və cütü təsvir edən nömrədirradial boşluq: barel çuxurunun diametri ilə vidanın uçuş diametri arasındakı fərqin yarısı.
Dizayna görə boşluq kiçikdir. Yeni dəst üçün sənaye qaydası vida diametrinin hər düym üçün hər tərəfə təxminən 0,001 düym boşluqdur. 60 mm (təxminən 2,36 düym) vintdə hər tərəfə 0,06 mm-ə yaxın düşür. Quraşdırma rəsminiz səlahiyyətdir və həmişə yoxladığınız nömrə olmalıdır.
Bu kiçik boşluq real işləyir. Polimeri sürüşmək əvəzinə barel divarına qarşı kəsməyə məcbur edir. İkiqat boşluq və kəsmə zəifləyir, ərimə yavaşlayır, çıxış azalır və maşın ehtiyac duymaması lazım olan istiliklə kompensasiya etməyə çalışır.
Tək bir hissənin dəyişdirilməsi nadir hallarda köhnəlmiş cütü düzəldir. Aşınmış bir barel içərisində yeni bir vida itirilmiş boşluğun yalnız yarısını bərpa edir və uyğunsuzluq yeni hissəni lazım olduğundan daha tez köhnəlir.
Bir Enjeksiyon Vintinin Anatomiyası
Standart bir enjeksiyon vidası üç zonaya və bir uc montajına bölünür. Hər zonanın bir işi var və hər biri sizin tanıya biləcəyiniz şəkildə uğursuz olur.
| Zona | Kanalın dərinliyi | İş | Uğursuzluq necə görünür |
|---|---|---|---|
| Yem | Dərin | Qranulları götürün, onları irəli aparın | Körpü, aclıq, nizamsız yem, qeyri-sabit bərpa |
| Sıxılma (keçid) | Dayaz | Polimeri barel divarına sıxışdırın və əridin | Əriməz, zəif qarışır, bu zona əvvəlcə köhnəlir |
| Ölçmə | Dayaz | Homojenləşdirin və ardıcıl bir ərimə pompalayın | Atış dəyişikliyi, temperatur sıçrayışları |
| Zənglə işarələyin və yoxlayın | — | Enjeksiyon zamanı geri axmağa qarşı möhürləyin | Atış ölçüsünün sürüşməsi, qısa atışlar, yastıq itkisi |
Yem zonası
Dərin kanallar bunker boğazından qranulları tutur və onları bərk cisim kimi irəli aparır. Bu zona çox ərimir. Çatdırır.
Yem problemləri ərimə problemləri kimi maskalanır. Qranullar boğazda körpü yaranarsa və ya yem bölməsi çox isti işləyirsə və qranullar yumşalır və erkən yapışırsa, vint ac qalır. Bərpa vaxtı dəyişir və atış ölçüsü belədir. Həndəsəni günahlandırmadan əvvəl qidalanma-boğazın soyumasını yoxlayın.
Sıxılma (keçid) zonası
Bu hissə boyunca kanal dayazlaşır. Bu dayazlaşma polimeri isti çəllək divarına sıxır və əriməni həyata keçirən kəsici istilik yaradır.
Sıxılma zonası aşınmanın cəmləşdiyi yerdir. Burada təzyiq ən yüksək həddə çatır və aşındırıcı doldurucular ən çox burada üyüdülür. Aşınmış bir vidayı ölçəndə ilk olaraq nömrələri tapdığınız yer budur.
Ölçmə zonası
Dayaz, sabit dərinlikli kanallar əriməni homojenləşdirir və sabit təzyiqdə irəliyə doğru pompalayır. Bu zona vuruşdan atışa uyğunluğu müəyyən edir.
Ölçmə zonasının aşınması eyni təyinat nöqtələrində atış dəyişikliyi və ərimə temperaturunun yüksəlməsi kimi özünü göstərir. Vida eyni materialı hərəkət etdirmək üçün daha çox işləyir.
Vida ucu, Yoxlama halqası və geri dönməyən klapan
Bəzən geri dönməyən klapan adlanan yoxlama halqası montajı, aldığından daha çox diqqətə layiqdir. O, vida ucunda oturur və bir işi görür: enjeksiyon zamanı möhürlənir, ona görə də ərimə vintin üstündən geriyə yox, qəlibə keçir.
Sızdırmazlığı dayandırdıqda, siz çəkiliş ölçüsündə variasiya, qısa çəkilişlər və yoxa çıxan yastıq əldə edirsiniz. Kalıpçılar bunu təqib etmək üçün enjeksiyon təzyiqini, saxlama vaxtını və temperaturu tənzimləmək üçün həftələr sərf edirlər. Bunların heç biri işləmir, çünki ərimə köhnəlmiş halqadan geriyə doğru qaçır.
Üç siqnal xüsusi olaraq yoxlama halqasına işarə edir. Yastıq sabit qalmaq əvəzinə atışdan atışa dəyişir. Maşın normal bərpa haqqında məlumat verərkən çəkiliş çəkisi sürüşür. Və təkrarlanan proses qəflətən qatranda və ya qəbulda dəyişiklik etmədən qeyri-sabitliyə çevrilir.
Açar Vida Həndəsə Parametrləri
Dörd rəqəm bir enjeksiyon vintini təsvir edir. Onları anlayın və təchizatçının təklifi qara qutu olmağı dayandırır.
L/D nisbəti: Tərif, Formula və Qatranla Tövsiyə Edilən Dəyərlər
L/D nisbətivintin iş uzunluğunun onun xarici diametrinə bölünməsidir. Enindən 22 dəfə uzun olan vintin L/D nisbəti 22:1-dir. Düstur sadəcə L-nin D-ə bölünməsidir və nisbət ölçüsü ilə ölçülür: 22:1-də 50 mm-lik vintin 1100 mm işləmə uzunluğu var.
L/D, vidanın əriməsi, qarışdırılması və homojenləşdirilməsi üçün nə qədər yer olduğunu idarə edir. Daha uzun daha çox ərimə qabiliyyəti və daha yaxşı qarışdırma verir. Qısa, istiliyə həssas qatranları qoruyan daha az qalma müddəti verir.
Enjeksiyon vintləri ekstruziya vintlərindən daha qısadır. Vida fasiləsiz olaraq vurmaq əvəzinə hər dəfə bir atış hazırlayır və material atışlar arasında lülədə oturur. InL/D nisbətində enjeksiyon qəlibləmətəcrübədə əksər maşınlar 18:1 ilə 25:1 arasında, ümumi təyinatlı maşınlarda isə 20:1 ilə 22:1 arasında olur.
PVC kimi istiliyə həssas qatranlar daha qısa ucun üstünlük təşkil edir, buna görə material daha az isti vaxt sərf edir. Hərtərəfli əriməyə ehtiyacı olan mühəndislik plastikləri daha uzun sona üstünlük verir. L/D nisbəti bələdçimiz qarşılıqlı anlaşmaları dərindən əhatə edir.
Sıxılma nisbəti: kəsmə istiliyinə və ərimə keyfiyyətinə necə təsir edir
Sıxılma nisbətiqidalanma zonasında kanalın dərinliyini ölçmə zonasındakı kanal dərinliyi ilə müqayisə edir. Ölçmə kanalından üç dəfə daha dərin bir qidalanma kanalı olan bir vida 3: 1 sıxılma nisbətinə malikdir.
Sıxılma nisbəti vintin materialı nə qədər işlətdiyini təyin edir. Daha yüksək sıxılma daha çox kəsmə, daha çox mexaniki istilik və daha aqressiv ərimə deməkdir. Aşağı sıxılma polimeri yumşaq bir şəkildə müalicə edir.
Daha böyük bir nömrəyə üstünlük vermək üçün deyil, onu qatranla uyğunlaşdırın. Aşağı özlülüklü poliolefinlərin təmiz əriməsi üçün müsbət kəsilməyə ehtiyacı var. PVC, PC və POM kimi istiliyə həssas qatranlar, PE-nin çiynini çəkəcəyi kəsmə altında pisləşir. Sıxılma nisbəti bələdçimiz diapazonlarda işləyir.
Uçuş Dərinliyi, Kanalın Genişliyi və Onların Nəticəyə Təsiri
Sıxılma nisbəti bir nisbətdir və eyni nisbətə malik iki vint fərqli davrana bilər. Mütləq dərinliklər vacibdir.
Dərin ölçmə kanalı hər inqilabda daha çox material hərəkət etdirərək, plastikləşmə sürətini artırır, lakin daha az qarışır və daha az vahid ərimə təmin edir. Dayaz ölçmə kanalı daha yaxşı qarışır və hər növbədə daha az çıxışla daha sabit temperatur təmin edir.
Uçuş eni və sarmal bucağı daşınma səmərəliliyinə və materialın uçuş yerində gördüyü kəsimə təsir göstərir. Bunlar cədvəldən seçməli olduğunuz rəqəmlər deyil, öz prosesinizi vida dizaynerinə təsvir etməklə təyin etdiyiniz dizayn detallarıdır.
Vida diametri və vuruş ölçüsü əlaqəsi
Vida diametri maşının atış qabiliyyətini təyin edir. Daha böyük bir vida irəliyə doğru hərəkətin hər millimetrinə daha çox həcmi dəyişdirir, buna görə də daha böyük bir atış təmin edir.
Praktik qayda sərt hədd deyil, rahatlıq bandıdır. Barelin tutumunun kiçik bir hissəsini istifadə edən və material lülədə çox uzun müddət oturan, istilikdən keçərək və pisləşən bir atəş edin. Demək olar ki, tam gücü ilə işləyin və ardıcıl qablaşdırma üçün lazım olan yastığı itirirsiniz.
Əksər qəlibçilər lülənin istifadə oluna bilən diapazonunun ortasında bir yeri hədəfləyirlər. Əgər hissəniz həmin zolağın xaricində oturursa, düzgün düzəliş daha çətin maşın parametrləri deyil, fərqli vida diametridir.
Budur, qurduğumuz diapazonda atış qabiliyyətinin vida və lülə ölçüsünü necə izlədiyini göstərən dərc olunmuş ölçü cədvəlimiz. Maşınınızın yerini tapmaq və ya təchizatçının sizə istinad etdiyi diametrini yoxlamaq üçün ondan istifadə edin.
| Atış (g) | Vida Ø × uzunluq (mm) | Barel Ø × uzunluq (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Ondan oxumaq üçün iki şey. Atış qabiliyyəti fizikanın tələb etdiyi kimi diametri ilə yüksəlir. Barelin xarici diametri onunla birlikdə böyüyür, buna görə də daha böyük bir vida heç vaxt pulsuz yeniləmə deyil: bu, fərqli bir maşın ölçüsü sinfidir.
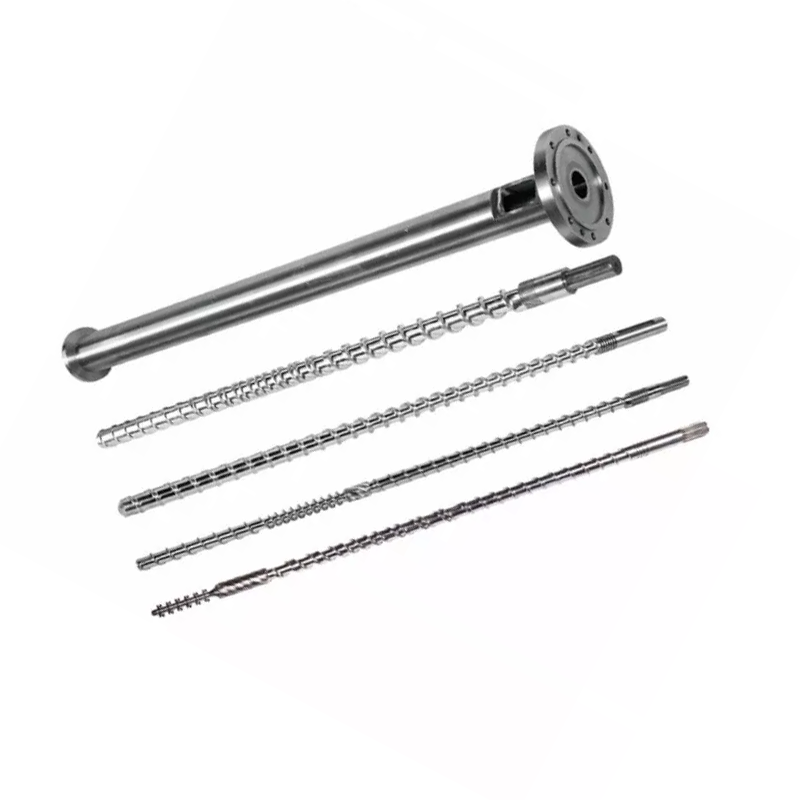
Enjeksiyon vintlərinin növləri: hansına ehtiyacınız var?
Beş vida ailəsi demək olar ki, hər bir inyeksiya tətbiqini əhatə edir. Doğru olanı qatranınızdan və hissənizin nə tələb etdiyindən asılıdır.
| Vida növü | Nə edir | Üçün ən yaxşısı | Zəiflik |
|---|---|---|---|
| Ümumi məqsəd (GP) | Tək uçuş, üç standart zona | PE, PP, PS, ABS, əksər əmtəə qatranları | Kompromis həndəsə; tələbkar qatranlarla mübarizə aparır |
| maneə | İkinci uçuş bərk yatağı ərimə hovuzundan ayırır | Daha yaxşı ərimə, daha yüksək məhsuldarlıq, əriməyə qarşı həssas hissələr | Daha çox xərc; asan qatranlar üzərində həddən artıq yüklənmə |
| Qarışdırma / qarışdırma | Maddock və ya pin qarışdırma bölmələri əlavə edir | Rəng masterbatch, doldurulmuş birləşmələr, zolaqlara həssas hissələr | Əlavə kəsmə; istiliyə həssas qatranlar üçün səhvdir |
| Havalandırılmış (iki mərhələli) | Dekompressiya zonası və havalandırma portu uçucu maddələri çıxarır | Qurutma praktiki olmayan yerlərdə hiqroskopik qatranlar | Kompleks; ventilyasiya dəliyi uyğun gəlmirsə, axmaq olar |
| PVC-ə xasdır | Aşağı sıxılma, cilalanmış səthlər, ölü ləkələr yoxdur | Sərt və elastik PVC | Məqsədlə qurulmuş; ümumi təyinatlı vint deyil |
Ümumi Məqsədli (GP) Vida: Ən Ümumi, Ən Yaxşısı Üçün?
GP vidası bir kompromisdir və yaxşıdır. Əksər əmtəə qəliblərini əhatə edən PE, PP, PS və ABS-ni məqbul şəkildə işlədir. Maşın istehsalçıları onu standart olaraq göndərirlər, çünki nə işlədəcəyinizi bilmədiklərində bu, ən təhlükəsiz standartdır.
Qatran tələb olunan zaman kompromis sizə baha başa gəlir. Şüşə ilə doldurulmuş neylondakı GP vinti tez köhnəlir. Sərt PVC üzərindəki GP vidası materialı pisləşdirir. İncə divarlı hissədə maksimum çıxış üçün itələnən GP vidası ərimələri təmin edir. Bunlardan hər hansı biri prosesinizi təsvir etdikdə, məqsədyönlü şəkildə qurulmuş bir vida yalnız hurda ilə özünü ödəyir.
Bariyer Vida: Daha yaxşı ərimə ayırma və homojenlik
Bir maneə vidası ərimə zonasından ikinci bir uçuş əlavə edir. Bu uçuş fiziki olaraq qalan bərk qranulları artıq əmələ gələn ərimədən ayırır və bərk maddələri əriməyə davam etdikləri isti çəllək divarına basaraq saxlayır.
Bir maneə olmadan, bərk hissəciklər ərimə hovuzunun içərisində gizlənir, divardan izolyasiya edilir və əriməmiş kimi buruna qədər yaşaya bilər. Biri ilə ərimə daha tam və daha ardıcıl başa çatır.
Qazanc eyni və ya daha yüksək məhsuldarlıqda daha yaxşı ərimə vahidliyidir ki, bu da daha az ərimə, daha sərt vuruşa nəzarət və daha geniş proses pəncərəsi kimi özünü göstərir. İncə divarlı qablaşdırma, optik hissələr və ya əriməyən hər hansı bir şeylə işləyən qəlibçilər adlarını qeyd etməlidirlər.
Qarışdırma / Qarışdıran Vida: Doldurulmuş və Rəngli Masterbatch Materialları üçün
Qarışdırma vintləri adətən ucun yanında xüsusi qarışdırma bölməsi əlavə edir. Maddock (yivli) bölmələr əriməmiş hissəcikləri kəsərək parçalayaraq dar boşluqlardan əriməyə məcbur edir. Pin mikserləri rəng və doldurucu paylayaraq axını parçalayır və yenidən birləşdirir.
Rəng zolaqları keyfiyyət problemi olduqda, masterbatch dispersiyasının əhəmiyyəti olduqda və ya doldurucu paylanması hissənin performansını artırdıqda istifadə edin. Qarışıq kəsmə əlavə olunur, bu da qarışdırma hissələrini artıq deqradasiya həddinə yaxın olan istiliyə həssas qatranlar üçün yanlış seçim edir.
Havalı / Qazsızlaşdırıcı Vida: Hiqroskopik qatranlar üçün
Havalandırmalı bir vida iki mərhələdə işləyir. Birinci mərhələ əriyir, sonra kanal qəfil dərinləşir və barelə kəsilmiş havalandırma portunda ərimə təzyiqini sıfıra yaxınlaşdırır. Rütubət və uçucu maddələr tez-tez vakuum altında oradan qaçır. İkinci mərhələ daha sonra enjeksiyon üçün əriməni yenidən təzyiq edir.
Qurutma praktiki olmayan və ya etibarsız olduğu yerlərdə bu, hiqroskopik qatranlar üçün işləyir. O, həmçinin risk daşıyır: əgər iki mərhələ uyğun gəlmirsə, ərimə qaz əvəzinə havalandırma portundan itələyir. Havalandırılan vint və havalandırılan barel birlikdə dizayn edilməlidir, buna görə də onlar dəst kimi göstərilib və təsadüfən yenidən təchiz olunmayıb.
PVC Xüsusi Vida Dizaynı: Standart vintlər PVC ilə niyə uğursuz olur?
Sərt PVC standart bir vidayı bir anda iki şəkildə cəzalandırır. Kəsmə altında pisləşir, hidrogen xlorid buraxır, sonra isə qarşı oturduğu poladı korroziyaya uğradır. Zərər operator qüsuru görməzdən əvvəl başlayır.
PVC vida hər iki təhlükəyə cavab verir. Aşağı sıxılma kəsməni yumşaq saxlayır. Cilalanmış səthlər və ölü nöqtəsiz həndəsə materialın durğunluğunu və bişməsini dayandırır. Dəsti demək olar ki, həmişə səthi emalda korroziyaya qarşı müqavimət tələb edir, yalnız aşınma müqaviməti deyil. BizimPVC vintli barel bələdçisikimyanı əhatə edir və bizimkonusvari əkiz vintli barellərekstruziya tərəfində PVC xidmət edir.
Qatranınız üçün düzgün vida barelini necə seçmək olar
Qatran seçimi səhifədəki bütün digər qərarları idarə edir: həndəsə, polad və səth. Cədvəli oxuyun, sonra onun altındakı qeydləri oxuyun, çünki qeydlərdə xəbərdarlıqlar var.
| qatran | Tipik L/D | Tipik sıxılma nisbəti | Vida növü | Xüsusi qeydlər |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP və ya maneə | Bağışlayan. Təmiz əriməsi üçün müsbət kəsmə lazımdır |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Aşağı özlülük, asanlıqla əriyir. HIPS üzərində yumşaq qarışdırma |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP və ya maneə | Amorf. Kəsmə istiliyinə baxın, zolaqlar asanlıqla görünür |
| PC və mühəndislik plastikləri | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Baryer və ya GP, aşağı kəsmə | Yüksək ərimə temperaturu, dar pəncərə. Daha uzun L/D, yumşaq sıxılma |
| PVC sərt | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-ə xasdır | Korroziyaya davamlılıq isteğe bağlı deyil. Qısa yaşayış müddəti |
| PVC elastik | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-ə xasdır | Sərtdən daha çox bağışlayan, hələ də aşındırıcıdır |
| PET (preform) | 20:1 – 24:1 | Aşağı, dəqiq ölçmə | Məqsəd üçün qurulmuş PET | Onu qurutun və ya pisləşdirin. Aşağı kəsmə, minimal yaşayış, cilalanmış səthlər |
| POM (asetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, aşağı kəsmə | Həddindən artıq qızdırıldıqda kəskin şəkildə pisləşir. Dəqiq temperatur nəzarəti |
| Şüşə dolu / aşındırıcı | Əsas qatran başına | Əsas qatran başına | Baza növü + sərt səth | Həndəsə əsas qatranı izləyir. Thesəthidəyişən budur: bimetalik gedin |
Bu cədvəldən necə istifadə etmək olar:bunlar spesifikasiyalar deyil, tipik dərc edilmiş diapazonlar və başlanğıc nöqtələridir. Maşınınız, sinifiniz, hissəniz və çıxışınız nömrələri dəyişir. Vida dizayneri real prosesinizə qarşı son həndəsəni təsdiqləyir. Bu söhbət olmadan heç vaxt ümumi masadan sifariş verməyin.
PP və PE: Yarımkristal, Orta Kəsmə
Poliolefinlər asan bir vəziyyətdir. Onlar kəsilməyə dözür, geniş pəncərədə əriyir və GP vintini bağışlayır. Orta və daha yüksək sıxılma yaxşı işləyir, çünki bu aşağı özlülüklü qatranlar yarı ərimişdən sürüşməkdənsə, təmiz ərimək üçün müsbət kəsilməyə ehtiyac duyurlar.
Çıxışı nazik divarlara möhkəm basdırın və maneə vidası eyni sürətlə daha tam ərimə təmin edərək öz dəyərini qazanır.
ABS və PS: Amorf, Kəsmə İstiliyinə baxın
Amorf qatranlar kəskin bir nöqtədə əriməkdən daha çox bir sıra ərzində yumşalırlar. PS çox asanlıqla əridiyi üçün aşağı sıxılma ilə işləyir. ABS daha çox qayğıya ehtiyac duyur: pisləşəndə zolaqlar və sıçrayışlar göstərir və adətən bunun səbəbi kəsmə istisidir.
Əgər ABS hissələri zolağı varsa və təyinat nöqtələriniz düzgün görünürsə, quruducudan şübhələnməzdən əvvəl kəsməni şübhə altına alın. İstiliyə həssas amorf qatran üzərində aqressiv sıxılma nisbəti öz qüsurlarını yaradır.
PC və Mühəndislik Plastikləri: Yüksək Temperatur, Daha Uzun L/D
PC, neylon, PBT və onların qohumları yüksək dərəcədə əriyir və bundan yuxarıda pisləşirlər. Onlar daha uzun L/D üçün mübahisə edən hərtərəfli əriməyə ehtiyac duyurlar, eyni zamanda əriməni böyük bir bareldə saxlamağa qarşı çıxan qalma müddətini də cəzalandırırlar.
Zərif sıxılma və düzgün ölçülü çəkiliş ilə qətnamə daha uzun L/D-dir. Çəkiliş ölçüsünü kompüterdə səhv edin və vida nə qədər yaxşı olursa olsun, material saralana qədər istilikdən keçin.
PVC Sərt və Çevik: Korroziyaya Müqavimət Kritikdir
PVC haqqında yuxarıda göstərilən hər şey seçimə aiddir. Sərt PVC həm L / D, həm də sıxılmanın aşağı ucunda oturur, çünki vaxt və kəsmə həm düşməndir. Səth müalicəsi yalnız aşınmaya deyil, korroziyaya qarşı durmalıdır və bu, bimetalik barel içərisində ərinti seçimini dəyişdirir.
PET və POM: Aşağı Kəsmə, Dəqiq Temperatur Nəzarəti
PET higroskopikdir. Ərintidəki su polimer zəncirlərini hidroliz edir, daxili özlülüyünü azaldır və maşın yaxşı işlədiyi halda kövrək və dumanlı yaradır. Qatranı düzgün şəkildə qurutun, az kəsin, yaşayış yerini qısa tutun və cilalanmış səthləri müəyyənləşdirin ki, çöküntülər əmələ gəlməsin.
POM adi sıxılmaya dözür, lakin həddindən artıq qızdıqda kəskin şəkildə pisləşir və onun deqradasiya məhsulları təhlükəlidir. Temperatur nəzarəti və yaşayış vaxtı intizamı ağıllı həndəsədən daha vacibdir.
Şüşə ilə doldurulmuş və aşındırıcı materiallar: 30% xətt
Budur səhifədəki ən aydın qayda və o, hiss deyil, rəqəmdir.30%-ə qədər şüşə lif: azotlu 38CrMoAlA dəsti onu idarə edir.Biz nitridlənmiş inyeksiya vintlərimizi məhz bunun üçün qurur və qiymətləndiririk, söndürülür və temperlənir, sonra 950–1050 HV-də 0,5–0,8 mm-lik bir qutuya qazla azotlanır.
30%-dən yuxarı şüşə və ya mineral doldurucu və alov gecikdirici ilə səth dəyişdirilməlidir.Nitridlənmiş qutu diffuziya təbəqəsidir və aşındırıcı doldurucu onu altındakı poladdan daha tez kəsir.
Məhz o zaman abimetalik vida barelitəkmilləşməni dayandırır və düzgün spesifikasiyaya çevrilir: sərt ərinti çuxurun aşınma zonası ətrafında tam dairəni səpərək daxili sərtliyi 62 HRC-ə çatdırır. Həndəsə hələ də əsas qatranı izləyir. Yalnız səthi dəyişir. Bizimbimetalik vs azotlu bələdçixərc məntiqi ilə işləyir.
Barel növləri, materialları və səthi müalicələr
Barel dramatik şəkildə uğursuz deyil. Səssizcə açılır və çıxışınızı özü ilə götürür. Material və səth bunun nə qədər davam edəcəyinə qərar verir.
Standart Nitrided Polad Barrel: Tətbiqlər və Limitlər
Nitridləmə azotu polad səthinə yayaraq sərt bir korpus əmələ gətirir. 38CrMoAlA enjeksiyon vintlərimizi 500–560 °C temperaturda qaz-nitridləyirik, 950–1050 HV-də 0,5–0,8 mm qalınlığında nitridlənmiş təbəqə əmələ gətiririk. Bu, təmizlənməmiş poladdan aşınma müqavimətini 30-40% artırır.
Əsas polad əvvəlcə söndürülür və bərkidilir ki, bu da kəsmə aşınma müqavimətini öz-özünə 50% artırır. Bu iki addım birlikdə PE və PP kimi korroziyaya uğramayan qatranlarda təxminən 10.000-20.000 saat xidmət müddəti verir.
Onun həddi işin dərinliyidir. Aşınma azotlu təbəqəni kəsdikdən sonra altındakı daha yumşaq nüvə sürətlə köhnəlir. Biz şüşə liflə gücləndirilmiş birləşmələr üçün nitridlənmiş inyeksiya vintlərini 30%-ə qədər qiymətləndiririk (məsələn, PA plus şüşə lifi). Bundan yuxarı və ya aşındırıcı qatranlarda, nitridlənmiş qutu üstündür və səth dəyişməlidir.
Bimetallik Barel: Tikinti, Dəyər və Nə vaxt ödəyir
Bimetalik çəllək ərintisi polad gövdəsini saxlayır və ayrıca aşınma ərintisini dəliyə birləşdirir. Barellərimizə bərk ərintiləri çuxurun aşınma zonasının tam dairəsinə səpirik və daxili sərtliyi 62 HRC-ə çatdırırıq.
Bu, nitridləşmədən fərqli bir qorunma növüdür. Nitridlənmiş qutu millimetrin fraksiyaları ilə ölçülən diffuziya təbəqəsidir. Püskürtülmüş və ya əridilmiş ərinti çuxuru müxtəlif metal təbəqəsidir və aşındırıcı doldurucu bütün bunları keçməlidir.
Alaşım təhlükə üçün seçilir. Karbidlə zəngin və volfram karbid səthləri şüşə və mineral doldurucuların aşınmasına qarşı müqavimət göstərir. Nikel tərkibli ərintilər PVC və alov gecikdirən birləşmələrdən korroziyaya davamlıdır. Yanlış ərinti seçin və səhv problemi həll edən bimetalik bir barel üçün pul ödədiniz.
Yeminiz aşındırıcı və ya aşındırıcı olduqda o, öz bəhrəsini verir. Hesab sadədir: bimetalik dəst materialınızdakı nitridlənmiş dəstdən bir neçə dəfə uzun müddət davam edərsə, daha yüksək alış qiyməti, qırıntıları və qaçındığınız vaxtı hesablamazdan əvvəl, ildə daha aşağı qiymətə bölünür.
Seqmentləşdirilmiş və Monolit Barel: Çeviklik və Dəqiqlik
Monolitik (bir parça) barel tək bir gövdədən işlənir. O, düzlük və konsentrikliyi ən yaxşı şəkildə saxlayır və bu, injection qəlibləmə üçün normadır, burada dəqiq sürücülər çəkilmiş tutarlılığı təmin edir.
Seqmentləşdirilmiş çəlləklər bölmələrdən bir-birinə bərkidilir, bu, köhnəlmiş hissəni bütün lüləni qırmadan dəyişdirməyə imkan verir və havalandırma portlarını çevik şəkildə yerləşdirməyə imkan verir. Ticarət uyğunlaşmadır: hər bir birləşmə yanlış hizalanma üçün bir fürsətdir və enjeksiyon maşınları ekstruderləri birləşdirəndən daha az bağışlayır.
Əsas polad və onun üzərində oturan səth seçimləri
38CrMoAlAenjeksiyon vintlərimizi emal etdiyimiz əsas poladdır və bir səbəbə görə sənayenin defoltudur. Onun xrom-molibden-alüminium kimyası nitridləşmə üçün nəzərdə tutulmuşdur: alüminium korpusda sərt, sabit nitridlər əmələ gətirir, nüvə isə möhkəm qalır.
Əsas polad mexaniki yükü daşıyır. Üstündəki səth aşınmanı alır və əsl seçim buradadır. kimivida barel istehsalçısıbiz tam səth diapazonunu təmin edirik və hər biri fərqli təhlükəyə cavab verir:
- Nitridləşmə— 950–1050 HV-də 0,5–0,8 mm təbəqə. Təmiz qatranlar, şüşə lifi 30%-ə qədər.
- Bimetalik səth örtüyü— çuxurun aşınma zonası ətrafında əridilmiş sərt ərinti, 62 HRC-ə qədər deşik. Aşındırıcı və aşındırıcı vəzifə.
- Volfram karbidinin püskürtülməsi— ən ağır aşınma halları üçün.
- Xrom örtük— hamar, sərbəst buraxılan səth. Ağır aşınma ilə deyil, rəng dəyişikliyi və yapışma ilə kömək edir.
- Paslanmayan polad— korroziyaya davamlılıq və ya materialın təmizliyi aşınmadan daha çox tələblərə səbəb olduqda.
Vida barel materialları bələdçimiz əsas poladları tam olaraq müqayisə edir.
Müqayisə edilmiş Səthi Müalicələr
| Material / müalicə | Sərtlik | Aşınma müqaviməti | Korroziyaya davamlılıq | Üçün ən yaxşısı |
|---|---|---|---|---|
| 38CrMoAlA, azotlu | 950–1050 HV, 0,5–0,8 mm təbəqə | Yaxşı | Orta | PE, PP, PS, ABS; 30%-ə qədər şüşə lifi. İqtisadi defolt |
| Bimetalik səth örtüyü | 62 HRC-ə qədər qazma | Əla | Yaxşı | 30%-dən yuxarı şüşə ilə doldurulmuş, mineralla doldurulmuş, yenidən üyüdülmüş, aşındırıcı vəzifə |
| Volfram karbidinin püskürtülməsi | Çox yüksək | Əla | Yaxşı | Ən ağır aşınma halları |
| Nikel əsaslı ərinti səthi | Tərkibinə görə seçilir | Yaxşı | Əla | PVC, floropolimerlər, alov gecikdiricilər |
| Sərt xrom örtük | Sərt, çox nazik | Orta | Yaxşı | Hamar buraxılış, daha asan rəng dəyişməsi, yapışma əleyhinə |
| Paslanmayan polad | Sinif başına | Orta | Əla | Korroziya və ya təmizliyə əsaslanan tətbiqlər |
Xəttin ən təmiz deyil, əslində işləyəcəyi ən çirkli qidalanma üçün səthi göstərin. Təmiz qutunun təyin edilməsi yeni dəstin erkən ölməsinin ən ümumi üsuludur.
Baxım: Setin verə biləcəyi hər saatı necə əldə etmək olar
Baxım köhnəlməni əks etdirmir. Bu, qaçınılmaz növə qarşısı alına bilən köhnəlmə əlavə etməyinizə mane olur və ona reaksiya vermək əvəzinə dəyişdirməyi planlaşdırmaq üçün sizə məlumat verir.
Müntəzəm Təftiş Yoxlama Siyahısı
| Tezlik | Nə yoxlamaq | Niyə |
|---|---|---|
| Hər növbə | Ərimə temperaturu normala qarşı, bərpa müddəti, yastığın tutarlılığı, motor yükü | Qüsurlar görünməzdən əvvəl bu sürüşürlər |
| Hər bir material və ya rəng dəyişir | Tam təmizləyin; qara ləkələr və ya xarab material üçün təmizlənməni yoxlayın | Ləkələr ölü ləkələr və ya bir yerdə deqradasiya deməkdir |
| Aylıq | Termocütləri və qızdırıcı bantları yoxlayın; yem-boğazın soyumasını yoxlayın | Drifted sensor materialı aylarca gözədəyməz bişirir |
| Vida çıxdıqda | İşarələnmiş mövqelərdə uçuş OD və barel çuxurunun ID-sini ölçün; yoxlama halqasını yoxlayın | Vida artıq çıxıb. On dəqiqə ölçmə pulsuz məlumatdır |
| Ən azı ildə bir dəfə (aşındırıcı və ya aşındırıcı vəzifə) | Planlaşdırılan çəkmə: tam aşınma ölçülməsi, hizalanma yoxlanışı, oxunuşları qeyd edin | Doldurulmuş, PVC və yenidən işlənmiş dəstlər təmiz qatrandan daha sürətli köhnəlir |
Qatranları və ya Rəngləri Dəyişdirərkən Düzgün Təmizləmə Proseduru
Gərgin günlər istisna olmaqla, hər dayanacaqdan və hər keçiddən əvvəl təmizləyin. Barelin içərisində soyumağa buraxılan material pisləşir, səthlərə yapışır və sonra müştərinin hissəsində qara ləkələr kimi geri qayıdır.
Rəng dəyişiklikləri, söndürmələr üçün və istiliyə həssas polimerə keçməzdən əvvəl kommersiya təmizləyici birləşmədən istifadə edin. Virgin PE və ya PP uyğun materiallar arasında müntəzəm keçidləri idarə edir. PC və PMMA kimi yüksək temperaturlu qatranlar daha möhkəm dayanır və daha aqressiv təmizləməyə ehtiyac duyur.
Yalnız işə başlamazdan əvvəl deyil, söndürməzdən əvvəl təmizləyin. Soyuducu çəlləkdə buraxdığınız şey növbəti başlanğıcda mübarizə apardığınız problemə çevrilir.
Vida-barel boşluğunu necə ölçmək olar
Bu, rəyi həqiqətə çevirən ölçüdür və əksər mağazalar bunu atlayır.
- Vidanı çəkin və təmizləyin.İsti, mis və ya mis alətlərlə. Heç vaxt vidadan asılı olan işlənmiş səthi kəsən polad kazıyıcılar.
- Ölçmə mövqelərini qeyd ediniş uzunluğu boyunca: minimum yem, keçid və ölçmə.
- OD uçuşunu ölçünqeyri-bərabər aşınmanı tutmaq üçün ətrafın bir neçə nöqtəsində oxunuşlar alaraq hər mövqedə xarici mikrometre ilə.
- Barel çuxurunun ID-sini ölçünuyğun mövqelərdə və dərinliklərdə buruq ölçmə cihazı ilə.
- Radial klirensi hesablayın:Buruq ID-dən uçuş OD-ni çıxarın və ikiyə bölün.
- Quraşdırma rəsmini ilə müqayisə edinvə hər oxunuş tarixi və saatları ilə daxil olun.
Nəticəni universal nömrəyə qarşı deyil, orijinal rəsmiləşdirməyə qarşı şərh edin. Faydalı mağaza qaydası: boşluq tikinti dəyərindən təxminən iki dəfə artdıqda və ya eyni vida sürətində məhsul nəzərəçarpacaq dərəcədə azaldıqda, dəyişdirməni planlaşdırmağa başlayın. Addım-addım ölçmə təlimatımız üsulu tam təfərrüatı ilə əhatə edir.
Təmizləmə Cədvəli və Təmizləmə Mürəkkəb Növləri
Qarışığı işə uyğunlaşdırın. Mexanik (aşındırıcı olmayan) yüksək özlülüklü təmizləyicilər. Kimyəvi təmizlənmələr pozulmuş materiala və karbona hücum edir. Köpüklü təmizləyicilər laminar axının qaçırdığı ölü nöqtələrə çatmaq üçün genişlənir.
Dərin təmizlik intervalları qatrandan asılıdır. Yüksək temperaturlu polimerlər karbonu daha sürətli qurur və daha tez-tez dərin təmizləməyə ehtiyac duyur. Nə işlə məşğul olursunuzsa olun, qara ləkələrin sizin üçün planlaşdırılmasını gözləməkdənsə, intervalı cədvəl üzrə saxlayın.
Nə vaxt təmir etməli və nə vaxt dəyişdirilməlidir
İki qiymət etiketini deyil, xidmət ilinin dəyərini müqayisə edin. Yarım baha başa gələn, lakin ilin üçdə birini qaytaran yenidənqurma maskalı bahalı seçimdir.
Təmir sağ tərəfdədirAşınma ölçülü və orta olduqda, əsas metal sağlamdır, bu, ilk yenidən qurulmadır və həndəsə hələ də qatranınıza uyğun gəlir.
Dəyişdirmə sağa əyilirkorroziya dərinləşdikdə, vida əvvəllər yenidən qurulduqda, materialınız dəyişdikdə və köhnə həndəsə artıq uyğun gəlmədikdə və ya dəst ümumi ölçüdə olduqda və dəyişdirmə qiyməti təmir təklifinə yaxın olduqda.
Təmir və dəyişdirmə təlimatımız tam qərar cədvəlini təqdim edir.
Ehtiyat vintli çəlləklərin düzgün saxlanması və idarə edilməsi
Ehtiyat dəsti yalnız lazım olduqda düz və təmiz olduqda faydalıdır. Vintləri üfüqi şəkildə uzunluğu boyunca dayaqla saxlayın, heç vaxt ucuna söykənməyin. Onları pasdan qoruyun, örtün və texniki vərəq və ölçülən sərtlik rəqəmlərini hissə ilə birlikdə saxlayın.
Ehtiyat dəst fırlanma strategiyasıhər hansı sürətləndirici ödənişdən daha dəyərlidir və demək olar ki, heç bir təchizatçı bunu sizə deməyəcək. Cari dəst uğursuzluqdan əvvəl əvəzini alın. Yeni dəsti işə salın, istehsal davam edərkən köhnəni yenidən qurmağa göndərin və yenidən qurulmuş dəsti ehtiyat kimi rəfdə saxlayın.
Siz indi sıfır planlaşdırılmamış fasilə ilə fırlanmaya sahibsiniz və hər gələcək dəyişdirmə şənbə günü saat 2-də deyil, cədvəlinizdə baş verir. Strategiya bir dəst dövriyyə kapitalına başa gəlir və ilk dəfə qəza baş vermədikdə onu qaytarır.
Bu, prosesdir, yoxsa maşın? Qərar Qapısı
Budur, heç bir rəqibin yazmadığı bölmədir və bu, bu bələdçinin qalan hissəsinin birləşdiyindən daha çox vaxtınıza qənaət edəcəkdir.
Bir qəlibləmə qüsuru görünəndə, əksər komandalar maşın parametrlərinə müraciət edirlər. Temperatur, arxa təzyiq, enjeksiyon sürəti, saxlama müddəti. Bəzən bu düzgündür. Lakin plastikləşdirmə qurğusu köhnəldikdə, heç bir parametr prosesi bərpa etmir və həftələr heç vaxt uğur qazana bilməyəcək bir axtarışda yox olur.
Başqa təyinat nöqtəsinə toxunmazdan əvvəl bu qapını işə salın.
1. Nəsə dəyişdimi?Yeni qatran lotu, yeni rəngləndirici, yeni üyütmə nisbəti, yeni qəlib, kimsə düzəliş etdi? Əgər belədirsə, dəyişikliyi təqib edin. Əksi sübut olunana qədər bu proses problemidir.
2. Qüsur birdən ortaya çıxdı və ya bir neçə həftə ərzində süründü?Dəyişiklik və ya qırılan komponentdə qəfil nöqtələr. Tədricən aşınma nöqtələri. Aşınma bir gecədə gəlmir.
3. Yastıq atış üçün ardıcıl vuruşdurmu?Uyğun olmayan yastıq çek halqasının danışmasıdır. Hər şeydən əvvəl onu yoxlayın.
4. Çıxış eyni vida sürətində azalıb və ya bərpa müddəti uzanıb?Hər ikisi boşluğa işarə edir, yəni vida və ya barel aşınması. Parametrlər itirilmiş rəsmiləşdirməni bərpa edə bilməz.
5. Ərimə temperaturu dəyişməz təyin olunmuş nöqtələrdə yüksəlirmi?Vida, adətən köhnəlmiş boşluğa qarşı daha çox işlədiyi üçün əlavə kəsmə istiliyi yaradır.
6. Hər təmizlikdən sonra qara ləkələr qayıdır?Material ölü yerdə qalır. Köhnə bir dəstdə bu ölü nöqtə tez-tez köhnəlmiş əriməni saxlayan boşluqdur.
3-dən 6-a qədər suallara üç və ya daha çox “bəli” cavabı maşının sizə plastikləşdirmə qurğusunun köhnəldiyini bildirir. Tuningi dayandırın. Vidanı çəkin və ölçün.
Ölçmə bir saat çəkir. Parametrlər vasitəsilə mexaniki qüsuru təqib etmək həftələr çəkir və heç vaxt birləşmir, çünki cavab heç vaxt nəzarətçidə olmayıb.
Kök Səbəb Cədvəli ilə Nasazlıqların aradan qaldırılması üçün təlimat
Aşağıdakı hər bir qüsur prosesdən və ya mexaniki aşınmadan qaynaqlana bilər. Cədvəl adlarını verirvida və barelkök səbəb, çünki bu, hər kəsin tərk etdiyi yarısıdır.
| Problem | Simptom | Vida / barel kök səbəbi | İslahedici fəaliyyət |
|---|---|---|---|
| Qara zolaqlar / yanıq izləri | Hissədə tünd ləkələr və ya zolaqlar; dayandıqdan sonra daha pisdir | Aşınmış boşluqda və ya ölü nöqtədə yerləşmiş korlanmış material; qollu çuxur; zədələnmiş vida səthi | Dərin təmizləmə. Ləkələr qayıdırsa, çəkin və yoxlayın. Pulu və köhnəlmiş boşluqları yoxlayın. Dəstdə material varsa dəyişdirin |
| Uyğun olmayan atış ölçüsü / qısa çəkilişlər | Atış çəkisinin driftləri; yastıq vuruşdan atışa dəyişir | Halqanın möhürlənmədiyini yoxlayın(ən çox yayılmış); ərimənin geriyə sızmasına imkan verən köhnəlmiş uçuşlar; barel çuxur böyük ölçülü | Əvvəlcə yoxlama halqasını yoxlayın. Sonra boşluğu ölçün. Parametrlər sızan geri dönməyən klapanı düzəldə bilməz |
| Ərimə temperaturunun artması | Faktiki ərimə temperaturu təyin edilmiş nöqtələrdən yuxarı; materialın rəngsizləşməsi | Yanlış sıxılma nisbətindən həddindən artıq kəsmə; vintin daha çox işləməsini təmin edən köhnəlmiş boşluq; sürüşən termocüt | Termocütləri yoxlayın. Vida sürətini və arxa təzyiqi yoxlayın. Qatran üçün həndəsə səhvdirsə, vida düzəlişdir |
| Yavaş bərpa / uzun plastikləşdirmə | Bərpa müddəti uzanır; dövrə müddəti artır | Nasosun səmərəliliyini azaldan köhnəlmiş boşluq; yem bölməsi problemi; qatran üçün səhv həndəsə | Əvvəlcə yem-boğazın soyumasını və qranul yemini yoxlayın. Sonra rəsmə qarşı boşluğu ölçün |
| Artan motor yükü / arxa təzyiq | Daimi çıxışda dırmaşan motor gücləndiriciləri; tork siqnalları | Buruqda vida sürüklənməsi (yanlış hizalanma, əyilmiş vida); həddindən artıq kəsmə; pisləşmiş material tikinti müqaviməti | Hizalanma və vida düzlüyünü yoxlayın. Bükülmüş vida çuxurun bir tərəfini köhnəlir və yeni bir bareli də məhv edəcəkdir |
| Materialın deqradasiyası/rəngsizləşməsi | Saralma, yayılma, kövrəklik, qoxu | Yaşayış müddəti çox uzun (barel üçün çox kiçik çəkiliş); çox aqressiv kəsmək; material saxlayan ölü ləkələr | Atış ölçüsü ilə lülə tutumunun nisbətini yoxlayın. Kəsməni azaldın. İstiliyə həssas qatranlarda, aşağı sıxılma vinti yeganə real düzəliş ola bilər |
| Qismən əriməz / bərk hissəciklər | Sərt ləkələr; lens kimi qüsurlar; zəif nöqtələr | Qeyri-kafi ərimə qabiliyyəti: L/D çox qısadır, sıxılma səhvdir, çıxış vintin əriyə biləcəyindən kənara çıxır və ya aşınmış boşluq | Çıxışı azaldın və ya maneə vidasına təkmilləşdirin. Dəst köhnəlirsə, heç bir parametr əriməni bərpa etmir |
| Rəng zolaqları / zəif dispersiya | qeyri-bərabər rəng; masterbatch dağılmır | Qarışdırma bölməsi yoxdur; köhnəlmiş vida zəif qarışdırılır; doldurulmuş və ya rəngli birləşmə üçün yanlış vida | Qarışdırma bölməsini təyin edin (Maddok və ya pin). Əvvəlcə vidanın sadəcə köhnəlmədiyini təsdiqləyin |
Qara zolaqlar və ya yanıq izləri
Deqradasiyaya uğramış polimer bir yerdə qalır və parçalara ayrılır. Klassik gizlənmə yerləri köhnəlmiş boşluq, çuxurlu çuxur, zədələnmiş yoxlama halqası və axının durğun olduğu hər hansı bir ölü nöqtədir.
Əvvəlcə dərindən təmizləyin. Hərtərəfli təmizlənmədən sonra ləkələr geri qayıdırsa, material sadəcə qalıq deyil. O, maşınınızdakı bir yer tərəfindən davamlı olaraq istehsal olunur və vintini çəkib tapmaq lazımdır.
Uyğun olmayan çəkiliş ölçüsü və ya qısa kadrlar
Parametrə toxunmazdan əvvəl üzüyü yoxlayın. Geri dönməyən klapan möhürlənməyi dayandırdıqda, enjeksiyon zamanı ərimə geriyə qaçır və maşının ölçdüyü atış qəlibin aldığı zərbə deyil.
Hədiyyə yastıqdır. Davamlı bir proses sabit bir yastığı saxlayır. Yastıq wanders vurduqda, ərimə bir yerə getməməsi lazım olan yerə gedir.
Ərimə Temperaturunun Sıxması və ya Çox Yüksək
Həqiqi əriməni təyin edilmiş nöqtələrə etibar etməkdənsə, bir zondla ölçün. Həqiqi ərimə zonaların üstündən çox uzanırsa, əlavə istilik bantlardan deyil, kəsikdən gəlir.
Sıxılma qatran üçün çox aqressiv olduqda, vida sürəti çox yüksək olduqda, arxa təzyiq həddindən artıq olduqda və köhnəlmiş vint eyni materialı hərəkət etdirmək üçün daha çox işləməli olduqda kəsmə istiliyi yüksəlir.
Yavaş Vida Bərpası / Uzun Plastikləşmə Müddəti
Bunkerdən başlayın. Körpü qranulları, həddindən artıq qızdırılan yem boğazı və qeyri-adekvat yem soyudulması vida və uzanma bərpasını acdırır və bunların heç biri vida qüsuru deyil.
Yem sağlamdırsa və bərpa hələ də yavaşdırsa, boşluğu ölçün. Aşınmaq üçün nasos səmərəliliyini itirmiş vida eyni çəkilişi doldurmaq üçün daha uzun vaxt tələb edir və dövriyyə müddəti onu əks etdirir.
Artan motor yükü və ya geri təzyiq
Daimi çıxışda artan gücləndiricilər bir şeyin müqavimət göstərdiyini bildirir. Buruqda sürüklənən əyilmiş vint təhlükəli vəziyyətdir: o, lülənin bir tərəfini köhnəlir və bu yanlış hizalanmaya qarşı quraşdırılmış yeni vida eyni cədvəldə eyni şəkildə köhnəlir.
Bir şey sifariş etməzdən əvvəl düzlüyünü və uyğunluğunu yoxlayın. Birtərəfli aşınma barmaq izidir.
Materialın deqradasiyası və ya rənginin dəyişməsi
İki səbəb üstünlük təşkil edir: material çox istidir və ya çox uzun müddət isti olmuşdur. İkincisi, insanların darıxdığı bir şeydir.
Barel yarpaqları üçün çox kiçik olan bir atış, saralana qədər yavaş-yavaş bişirərək, dövrdən sonra oturaraq əriyir. Heç bir vida dizaynı böyük ölçülü bir bareldə kiçik ölçülü vuruşu düzəltmir. Vida diametrini düzəldin və ya işi daha kiçik bir maşına köçürün.
Dəyişən Vida Barelini necə sifariş etmək olar
Heç bir rəqib bunu əhatə etmir və bu, alıcıların həqiqətən ehtiyac duyduğu hissədir. İstər OEM-dən, istərsə də müstəqildən sifariş etsənizvida barel zavodu, eyni məlumat sitat gətirir.
Təqdim etməli olduğunuz ölçülər və spesifikasiyalar
- Maşının markası və modeli.Montaj və sürücü ucun ölçülərini təsdiqləmək üçün bir ad lövhəsi fotoşəkili kifayətdir.
- Vida diametri və L/D nisbəti,rəsmdən və ya birbaşa ölçülür.
- Doldurucu tərkibli qatran.Bu, əsas poladı və səthi müalicəni siyahıdakı hər şeydən daha çox idarə edir.
- Atış ölçüsü və hədəf dövrü,beləliklə, həndəsə kopyalanmaq əvəzinə optimallaşdırıla bilər.
- Rəsm və ya köhnəlmiş nümunə.Ya işləyir. Aşınmış hissə ölçülə bilər və tam həndəsə yenidən qurulur.
- Keçən dəfə nə səhv oldu.Aşınma nümunəsini hissə ilə birlikdə göndərin. Hamar ölçü itkisi aşınma deyir. Pitting korroziya deyir. Bir tərəfli aşınma, yeni bir vida ilə düzəldə bilməyəcəyi hizalanmanı bildirir.
Bu sonuncu maddə alıcıların unutduğu şeydir və uğursuzluğun etibarlı bir nüsxəsini almağınıza mane olan budur.
OEM-Match vs Xüsusi Dizayn: müsbət və mənfi cəhətləri
OEM uyğunluğuorijinal həndəsəni əks etdirir. Orijinal vida prosesinizə uyğun gələndə və sadəcə köhnəldikdə düzgün çağırışdır. Proqnozlaşdırıla bilən, çertyojla yoxlanıla bilən, proses revalidasiyası yoxdur.
Xüsusi dizaynhəndəsəni bu gün işlədiyinizə uyğunlaşdırmaq üçün dəyişir. Proses hərəkət etdikdə və vida etmədikdə bu düzgün çağırışdır: siz yenidən üyütmə əlavə etdiniz, doldurulmuş sinifə keçdiniz, çıxış hədəflərini dəyişdiniz və ya orijinal vida heç vaxt qatranınızı yaxşı idarə etmədi.
Proses dəyişdikdə OEM uyğunluğunu sifariş etmək problemi yeni poladda təkrarlayır. Orijinal gözəl olan zaman xüsusi dizayn sifariş etmək heç bir şey üçün xərc və yenidən doğrulama əlavə edir. Aşınma nümunəsi sizə hansı vəziyyətdə olduğunuzu bildirir.
Çindən alarkən nə gözləmək lazımdır
Qurğunun müddəti həndəsədən, səthin işlənməsindən və rəsmin mövcud olub-olmamasından asılıdır. Bunu təklifinizlə yazılı şəkildə soruşun və saatın nə ilə başladığını soruşun: rəsmin təsdiqi və ya satınalma sifarişi. Onlar eyni tarix deyil və fərq çox vaxt bir həftədir.
Etməzdən əvvəl qeyd etməyə dəyər üç şey:
- İstehsal başlayanda.Aşınmış nümunənin tərs mühəndisliyi tək bir çipin kəsilməsinə vaxt əlavə edir. Rəsm bu addımı aradan qaldırır.
- Səthi müalicə nə əlavə edir.Bimetal örtük və karbid püskürtmə öz növbəsi ilə ayrı-ayrı proses addımlarıdır.
- Dəniz daşımaları ayrı.Bu, istehsal müddətində deyil və ilk dəfə alıcıları təəccübləndirən rəqəmdir.
Bizim öz sitatımız dizayn baxımından şəffafdır: biz məhsulu, göndərməni və davam edən texniki xidməti əhatə edən təxmini dəyəri veririk, ona görə də sonradan kəşf ediləcək heç nə yoxdur. Bu təklifi 12 saat ərzində əldə edəcəksiniz.
Daha əvvəl təsvir edilmiş ehtiyat dəsti fırlanma ilə tədarük müddətini planlaşdırın. Aşınma jurnalından sifariş edilmiş dəst cədvəlinizə uyğun göndərilir. Qırılan gəmidən sifariş edilən dəst, heç kimin izah etməkdən zövq almadığı qiymətə saata qarşı, hava yolu ilə göndərilir.
Keyfiyyətin qəbulu meyarları və yoxlama nöqtələri
Bunlar real təchizatçını ucuzdan ayıran çeklərdir. Sifariş verməzdən əvvəl onları yazılı şəkildə soruşun və dəst gələndə onları yoxlayın:
- Hər bir uçuş boyunca bir neçə nöqtədə xarici diametri
- Delik diametri və silindrikliyi
- Səth sərtliyi kimiölçülmüş dəyər(HV və ya HRC), kataloq spesifikasiyası deyil
- Bimetalik çuxurda nitridlənmiş korpusun dərinliyi və ya ərinti təbəqəsinin dərinliyi
- Konsentriklik və düzlük
- Səthi pürüzlülük (Ra)
- Əsas polad dərəcəli, təsdiq edilmişdir
Sərtlik və korpusun dərinliyi ən vacib olan ikisidir və ikisi ən çox səssizcə aşağı salınır. 950–1050 HV və 0,5–0,8 mm dərinlikdə olan nitridlənmiş təbəqə, təchizatçı üçün saxlaya biləcəyiniz spesifikasiyadır. "Nitridləşdirilmiş" öz başına deyil.
Bir sitat digərlərindən kəskin şəkildə aşağı düşərsə, poladın nə olduğunu və müalicənin nə qədər dərin olduğunu soruşun. Bu, demək olar ki, həmişə fərqin gizləndiyi yerdir və siz onu erkən köhnəldikdə qaytarırsınız.
Tam mənbə araşdırmamız xüsusi vida barel sifariş bələdçisində yer alır.
Dəyişdirmə və ya xüsusi enjeksiyon vintli barel lazımdır? Maşın modelinizi, rəsminizi və ya köhnəlmiş nümunənizi göndərin. 12 saat ərzində təklif edirik.
Vida Barel Sitatını əldə edinTez-tez verilən suallar
S: Bir enjeksiyon qəlibləmə vida bareli nə qədər davam edir?
A: PE və PP kimi korroziyaya uğramayan qatranlarda bizim nitridlənmiş 38CrMoAlA enjeksiyon vintləri təxminən 10,000-20,000 saat işləyir. Şüşə ilə doldurulmuş birləşmələr, PVC və ağır üyüdülmə bunu azaldır və doldurucunun məzmunundan və çıxışından nə qədər asılıdır. Saatı işlətməyin və ümid etməyin: ölçün. Ən azı ildə bir dəfə aşındırıcı iş zamanı uçuş OD və çuxur identifikatorunu tikinti rəsminə qarşı yoxlayın və trendi qeyd edin. Trend, saat rəqəmi deyil, növbəti dəsti nə vaxt sifariş edəcəyinizi söyləyir.
S: Vida və barel arasındakı standart boşluq nədir?
A: Tək bir rəqəm yoxdur, çünki vida diametri olan boşluq tərəziləri. Yeni dəst üçün sənayenin əsas qaydası vida diametrinin hər düym üçün hər tərəf üçün təxminən 0,001 düym radial boşluqdur, beləliklə, 60 mm vida hər tərəfə 0,06 mm-ə yaxın düşür. Quraşdırma rəsminiz səlahiyyətdir. Praktik xidmət limiti olaraq, ölçülmüş boşluq tikinti dəyərindən təxminən iki dəfə artdıqda və ya eyni vida sürətində çıxış nəzərəçarpacaq dərəcədə azaldıqda, dəyişdirilməsini planlaşdırın.
S: Çox müxtəlif qatranlar üçün bir vint istifadə edə bilərəmmi?
A: Ailə daxilində, bəli. Ümumi təyinatlı vint PE, PP, PS və ABS-ni məqbul şəkildə idarə edir, buna görə də maşın istehsalçıları onu standart olaraq göndərirlər. Ailələr arasında, yox. Sərt PVC üzərindəki GP vinti materialı pisləşdirir və poladı korlayır. Şüşə ilə doldurulmuş neylondakı GP vinti tez köhnəlir. Və bir atış həcmi üçün ölçülü bir vida, materialı bişirmədən barelin kiçik bir hissəsini istifadə edən bir işə xidmət edə bilməz. Əgər qatranlarınız bu boşluqları əhatə edirsə, sizə birdən çox vint və ya ən çətin vəziyyət üçün hazırlanmış vint lazımdır.
S: Enjeksiyon vidasının köhnəldiyini necə deyə bilərəm?
Cavab: Maşın sizə əvvəlcə deyir və mikrometr bunu təsdiqləyir. Eyni vida sürətində çıxışın azalmasına, bərpa müddətinin uzanmasına, dəyişməz təyinat nöqtələrində ərimə temperaturunun qalxmasına, təmizləndikdən sonra geri qayıdan qara ləkələrə və çəkiliş ölçüsünün sürüşməsinə baxın. Bunlardan hər hansı biri vinti çəkməyə haqq qazandırır. Sonra, uyğun mövqelərdə mikrometre ilə uçuş OD və çuxur ID-ni buruq ölçmə cihazı ilə ölçün və radial boşluğu rəsmlə müqayisə edin. Simptomlar təklif edir; ölçü təsdiq edir.
S: Bimetalik vintli barel nədir və mənə nə vaxt lazımdır?
A: Bimetalik çəllək ərintisi polad gövdəsini saxlayır və daha sərt aşınma ərintisini çuxura birləşdirir. Barellərimizə bərk ərintisi tam dairəni buruqun aşınma zonasına səpirik və daxili sərtliyi 62 HRC-ə çatdırırıq. Xətti çəkmək asandır:30%-ə qədər şüşə lifi azotlu 38CrMoAlA dəstində yaxşı işləyir. 30%-dən yuxarı şüşə, mineral doldurucu və ya alov gecikdiricisi olan və ya aşındırıcı qatran üzərində bimetal olun. Nitridlənmiş qutu 0,5-0,8 mm diffuziya təbəqəsidir və ağır doldurucu altındakı polad bitməzdən çox əvvəl onu kəsir.
S: Vida dizaynı enjeksiyon qəlibində hissənin keyfiyyətinə təsir edirmi?
A: Birbaşa və əksər proses parametrlərindən daha çox. Vida həndəsəsi materialın nə qədər tamamilə əridiyini, ərimə temperaturunun nə qədər vahid olduğunu, rəng və doldurucunun nə qədər yaxşı dağıldığını və çəkilişin nə qədər ardıcıl olduğunu müəyyən edir. Ərimələr, cızıqlar, sıçrayış, deqradasiya və atış dəyişikliyi ən azı nəzarətçiyə geri döndüyü qədər vida dizaynına və ya vida aşınmasına aiddir. Bir qüsur etdiyiniz hər parametr dəyişikliyinə müqavimət göstərdikdə, həndəsə və ya köhnəlmə adətən səbəb olur.
S: Enjeksiyon vinti ilə ekstruziya vinti arasındakı fərq nədir?
A: Ekstruziya vidası davamlı olaraq fırlanır və nasoslar dayanmadan irəliyə doğru əriyir. Enjeksiyon vidası iki işi yerinə yetirir: vuruşu plastikləşdirmək üçün fırlanır, sonra fırlanmağı dayandırır və onu vurmaq üçün bir piston kimi irəli sürür. Bu qarşılıqlı hərəkət, enjeksiyon vintlərinin ucunda bir yoxlama halqası daşıması və niyə ekstruziya vintlərindən daha qısa L/D nisbətləri, adətən 18:1 ilə 25:1 arasında işləməsidir. Material həmçinin atışlar arasında inyeksiya lüləsində oturur, bu da qalma müddətini və atış ölçüsünü kritik edir.
S: Bir vida barel istehsalçısı mənim vintimi rəsmsiz kopyalaya bilərmi?
A: Bəli. Aşınmış hissəni göndərin və həndəsə ölçülə və yenidən qurula bilər: diametr, aspekt nisbəti, kanal dərinliyi və sürücü ucundakı uyğun ölçülər. Enjeksiyon vintlərini ±0,001 mm-ə qədər saxlayırıq. Diqqətlə diqqət yetirməyə dəyər: köhnəlmiş vida fabrikdən çıxdığından daha kiçik ölçülüdür, ona görə də dəyişdirmə köhnəlmiş ölçülərə deyil, orijinal dizayn niyyətinə uyğun qurulmalıdır. Aşınma nümunəsini hissə ilə birlikdə göndərin və yeni vida miras almaq əvəzinə uğursuzluğa qarşı müəyyən edilir.
Nəticə
Üç fikir bütün bələdçini daşıyır.
Seçim qatranı izləyir.Həndəsə (L/D, sıxılma nisbəti, vida növü) polimerinizin necə əriməsinə uyğun gəlir. Səth müalicəsi yeminizin nə qədər çirkli olduğuna uyğun gəlir. Təmiz qatranlar nitridlənmiş 38CrMoAlA üzərində xoşbəxt işləyir. Aşındırıcı və aşındırıcı yemlər üçün bimetalik çuxur lazımdır və təmiz qutunun dəqiqləşdirilməsi yeni dəstin erkən ölməsinin ən ümumi üsuludur.
Baxım illəri, məlumat isə planlaşdırmanı satın alır.Hər dayanmadan əvvəl təmizləyin, poladla deyil, pirinçlə təmizləyin və vida hər dəfə çıxanda boşluğu ölçün. Aşınma jurnalı "geyinilibmi?" planlaşdırılmış keçid və bağlanma arasındakı fərq olan "o nə vaxt xətti keçəcək?"
Prosesi tənzimləməzdən əvvəl maşının diaqnostikasını aparın.Çıxış azaldıqda, dövrələr uzandıqda, yastıq gəzdikdə və ya təmizləndikdən sonra ləkələr geri qayıtdıqda, plastikləşdirmə qurğusu danışır. Parametrlər itirilmiş rəsmiləşdirməni bərpa edə və ya köhnəlmiş çek halqasını yenidən bağlaya bilməz. Vidanı çəkin və ölçün.
Nanhaiya iyirmi ildən artıqdır ki, vintlər və barellər hazırlayır və bütün dünyada 500-dən çox müştəriyə xidmət göstərir. Enjeksiyon vintlərimiz 38CrMoAlA-dan emal edilir, söndürülür və temperlənir, sonra 500–560 °C-də qazla azotlanır, 950–1050 HV-də 0,5–0,8 mm qutuya qədər, ±0,001 mm dözümlülükdə saxlanılır və 0-0,00 və ya 10 saat ərzində qiymətləndirilir qatranlar. Bəslənmənin daha sərt olduğu yerlərdə, biz çuxurun aşınma zonasının ətrafına sərt ərintinin tam dairəsini sprey edirik və daxili sərtliyi 62 HRC-ə çatdırırıq.
Sifariş verməzdən əvvəl mühəndislərimiz sizinlə parametrlər üzərində işləyirlər: diametri, aspekt nisbəti, vida kanalının dərinliyi və 38CrMoAlA və dupleks ərintisi arasında material seçimi. Bu konsultasiya pulsuzdur və aşağıdakı təklifə məhsul, göndərmə və gözlənilən texniki xidmət xərcləri daxildir, ona görə də sonradan səhifədə olmayan heç bir şey görünmür.
Çatdırılmadan sonra texniki mütəxəssislərimiz quraşdırma və istismara verməyi dəstəkləyir, zəmanət müqaviləyə qədər davam edir (adətən bir ildən iki ilədək) və satışdan sonrakı hər hansı problem 24 saat ərzində cavab alır və 48 saat ərzində həll edilir.
Maşın modelinizi, qatranınızı və həll etməyə çalışdığınız problemi bizə göndərin. On iki saat ərzində bir spesifikasiya və təklifiniz olacaq.
Bizə maşınınızı, qatranınızı və son dəfə nəyin səhv getdiyini deyin. Biz onu təkrarlayanı deyil, onu düzəldən dəsti müəyyən edəcəyik.
Sitat üçün Nanhaiya ilə əlaqə saxlayın