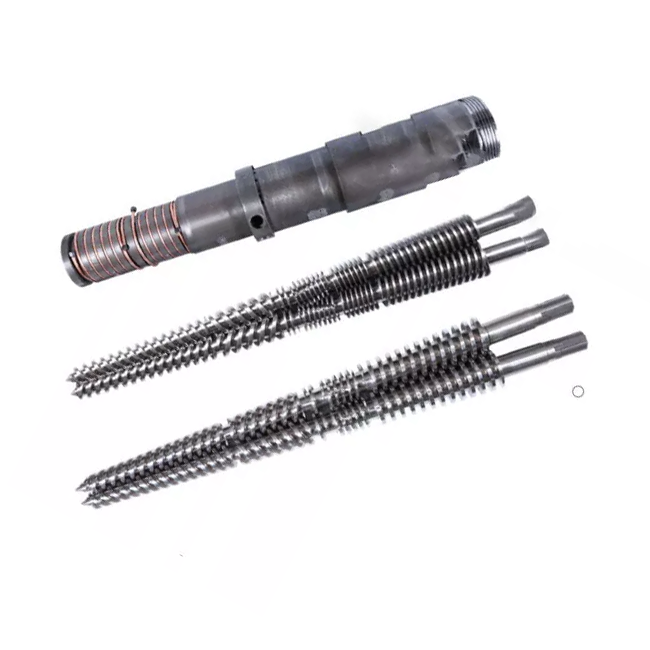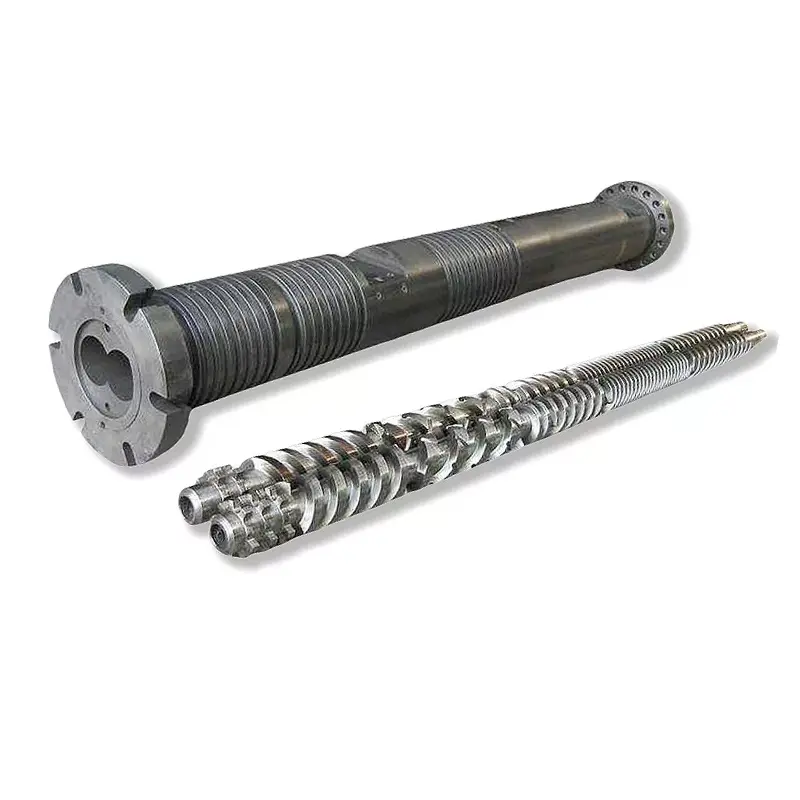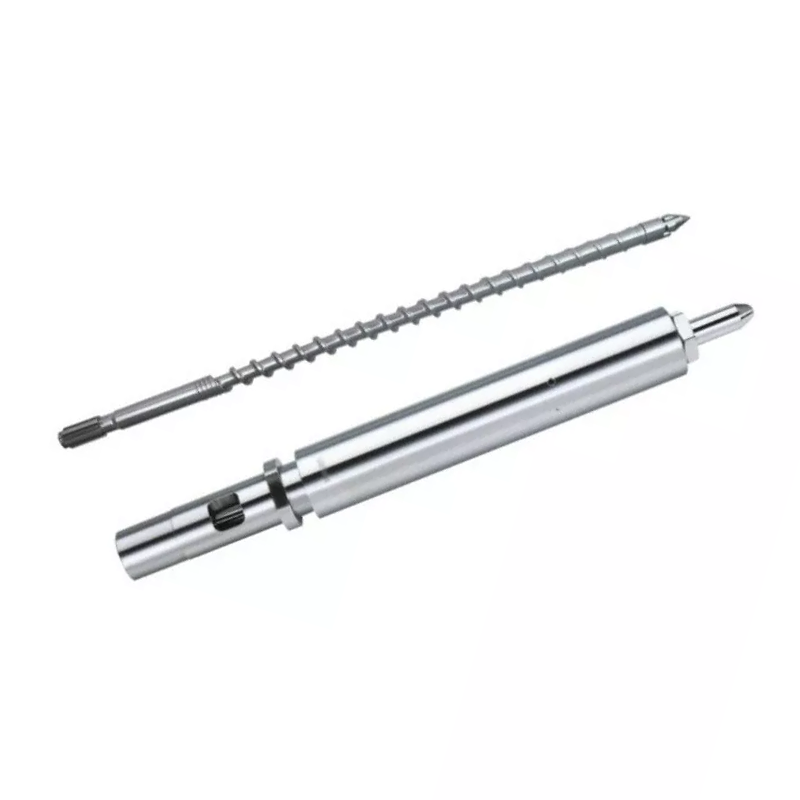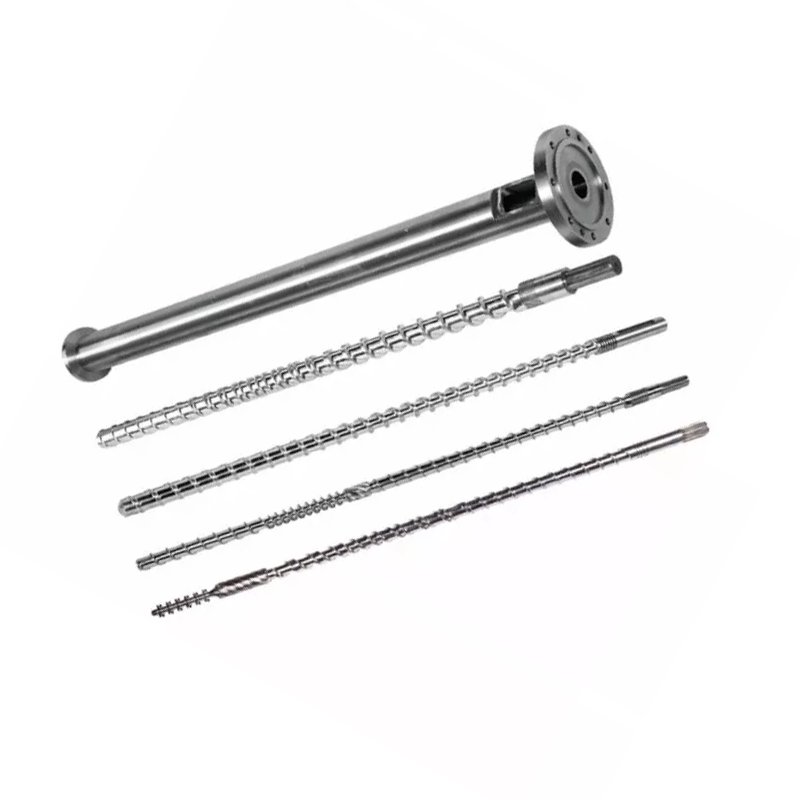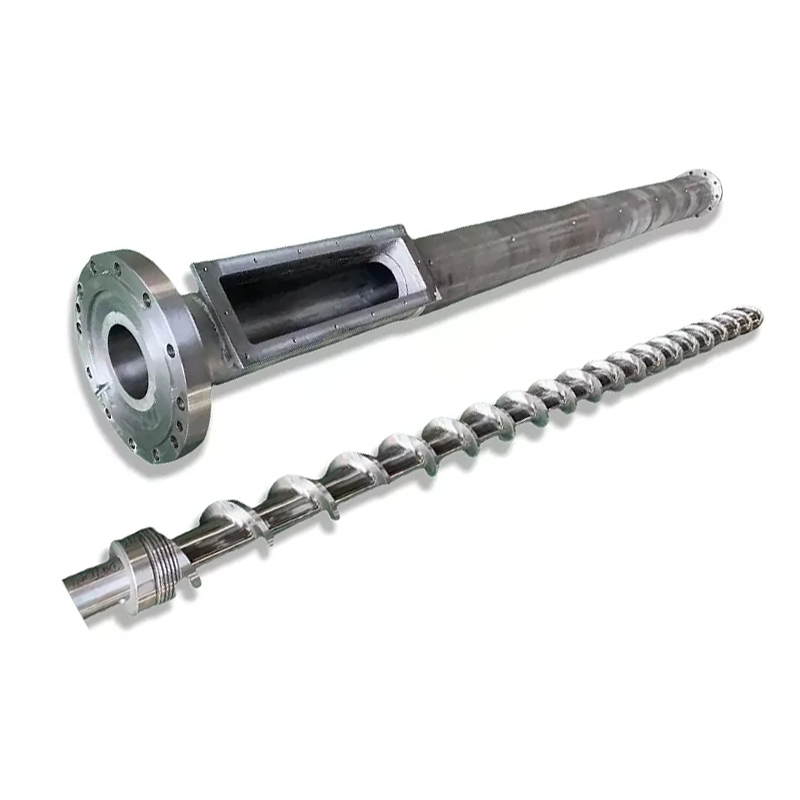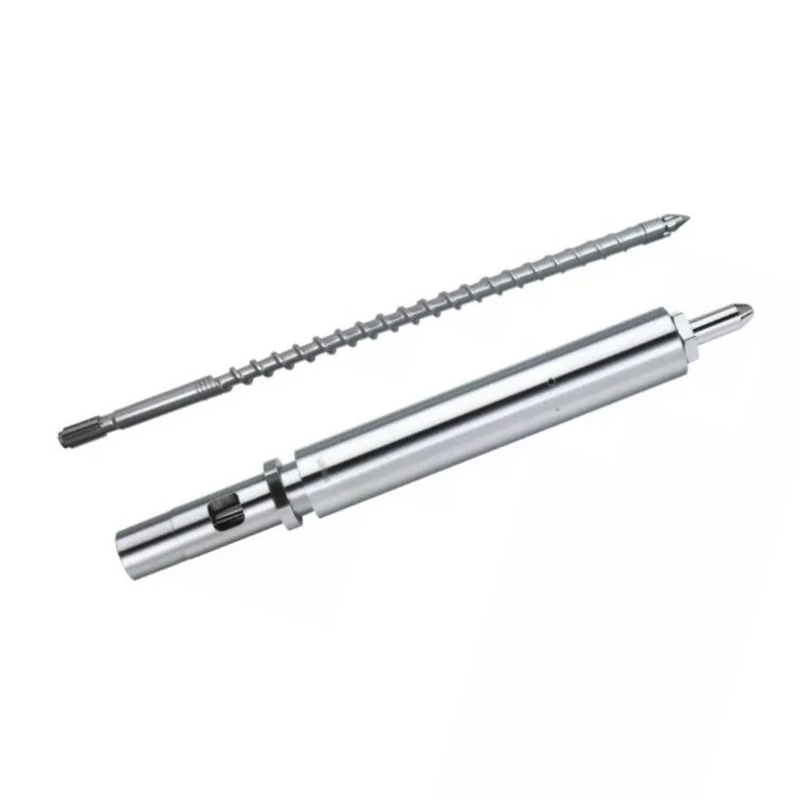
Enjeksiyon vintinin L/D nisbətiiş uzunluğu vint diametrinə bölünür və əksər enjeksiyon vintləri 18:1 ilə 25:1 arasında işləyir. Heç bir texniki vərəq sizə nə demir: siz artıq sahib olduğunuz maşında L/D-ni dəyişə bilməzsiniz. Uzunluq barel ilə sabitlənir. Dəyişdirə biləcəyiniz şey budurvida diametri, və sabit bareldə bir seçim L/D, atış gücü və enjeksiyon təzyiqini birlikdə əks istiqamətdə hərəkət etdirir. Daha kiçik bir vida daha yüksək L/D, daha kiçik atış və daha çox təzyiq verir. Bu ticarəti öz qatranınıza və öz hissənizə uyğunlaşdırın və L/D suallarının çoxu özlərinə cavab verir.
Enjeksiyon vintində L/D nisbəti nə deməkdir
L/D vintin iş uzunluğunun (L) onun xarici diametrinə (D) bölünməsidir. Enindən 22 dəfə uzun olan vintin L/D nisbəti 22:1-dir.
Nisbət ölçü ilə ölçülür. 22:1 nisbətində 40 mm-lik vintin işləmə uzunluğu 880 mm-dir. 22:1-də 80 mm-lik vintin uzunluğu 1760 mm-dir. Eyni nisbət, çox fərqli maşınlar.
Nisbət əslində nəyi təsvir edirvida öz işini görməlidir nə qədər uçuş-enmə zolağı. Qidalanma, ərimə və ölçmə bütün bu uzunluqda baş verir. Daha çox uzunluq daha çox ərimə qabiliyyəti və daha çox qarışdırma deməkdir. Daha az uzunluq, hər ikisinin daha az olması və materialın isti oturması üçün daha az vaxt deməkdir.
Əksər enjeksiyon vintləri 18:1 ilə 25:1 arasında, 20:1 ilə 22:1 arasında ümumi təyinatlı maşınlarda ümumi zəminlə enir. Sütun bələdçisi səhifəmizdəki tam şəkli əhatə edirenjeksiyon qəlibləmə vintinin barrel bələdçisi.
Niyə enjeksiyon L/D ekstruziya L/D-dən daha qısadır?
Ekstruderlər adətən 25:1-dən 33:1-ə qədər işləyirlər. Enjeksiyon vintləri daha qısa qalır və səbəb ənənə deyil, dövrdür.
Ekstruder vidası davamlı olaraq fırlanır. Material bir ucundan daxil olur, içindən keçir və digər tərəfdən çıxır. Heç nə gözləmir.
Enjeksiyon vidası partlamalarda işləyir. Bir atışı plastikləşdirmək üçün fırlanır, geri çəkilir, sonra dayanır. İynə vurur və qəlib soyuyur. Bütün bunlar ərzində artıq bareldə olan ərimə hərəkətsiz oturur və isti qalır.
Bu gözləmə bütün fərqdir. Daha uzun bir barel daha çox ərimə saxlayır və bir enjeksiyon maşınında daha çox ərimə daha çox dövr ərzində gözləyən daha çox material deməkdir. İstiliyə həssas qatran üçün əlavə uzunluq əlavə tutum deyil. Bu əlavə termal tarixdir.
Beləliklə, enjeksiyon dizaynı ərimə qabiliyyətini qalma müddətinə tarazlaşdırır, ekstruziya isə əsasən yalnız ərimə qabiliyyətini alır.
Heç kəsin sizə demədiyi şey: L/D-ni dəyişdirə bilməzsiniz
L/D haqqında məqalələr elə danışır ki, sanki bir nömrə seçirsən. Artıq sahib olduğunuz maşında yoxdur.
L barel ilə sabitlənir.Barel, qızdırıcı zonaları, qidalandırma boğazı və bir uzunluq ətrafında qurulmuş montajı ilə maşın çərçivəsinə bərkidilmiş emal edilmiş təzyiqli gəmidir. Heç kim bir barel daha uzun etmir.
Beləliklə, L/D-də qalan yeganə dəyişən D, vida diametridir. Diametri dəyişdirin və nisbət onunla dəyişir, çünki xəttin üstündəki uzunluq heç vaxt hərəkət etmir.
Buna görə də maşınqayıranlar eyni maşın üçün iki və ya üç vida diametrini siyahıya alırlar. Onlar sizə üç atış ölçüsü təklif etmirlər. Onlar sizə mübadilə əyrisində üç xal təklif edirlər və atış ölçüsü hərəkət edən şeylərdən yalnız biridir.
Vida diametri: Hər şeyi hərəkətə gətirən qol
Sabit bir bareldə bir seçim eyni anda dörd şeyi hərəkət etdirir. Bu cədvəli anlayın və siz L/D inyeksiyasını başa düşürsünüz.
| Əgər seçsəniz... | Daha kiçik vida diametri | Daha böyük vida diametri |
|---|---|---|
| L/D nisbəti | Daha yüksək(eyni L, daha kiçik D) | Aşağı(eyni L, daha böyük D) |
| Atış qabiliyyəti | Daha kiçik(hər mm vuruşda daha az həcm) | Daha böyük |
| Enjeksiyon təzyiqi mövcuddur | Daha yüksək(daha kiçik bir sahədə eyni qüvvə) | Aşağı |
| Hər atışda ərimə qabiliyyəti | daha yaxşı(daha az material üçün daha çox L/D) | Daha az səxavətli |
| Müəyyən bir hissə üçün yaşayış vaxtı | Daha qısa(atış daha kiçik bir bareldən istifadə edir) | Daha uzun |
| Kostyumlar | Kiçik dəqiqlikli hissələr, nazik divarlar, yüksək viskoziteli və istiliyə həssas qatranlar | Böyük çəkilişlər, əmtəə qatranları, qalın bölmələr |
Təzyiq cərgəsini yenidən oxuyun, çünki insanların gözlədiyindən daha çox işə qərar verir. Maşının hidravlik və ya elektrik sürücüsü vintin arxasına sabit bir qüvvə verir. Təzyiq sahəyə bölünən qüvvədir. Daha kiçik bir vida daha az üz sahəsinə malikdir, buna görə də eyni qüvvə daha yüksək ərimə təzyiqi yaradır.
Buna görə nazik divarlı və yüksək özlülüklü iş tez-tez kiçik vintin üzərinə düşür: əriməni böyük bir vintin doldura bilməyəcəyi sıx bir boşluğa itələyə bilər. Onunla gələn daha yüksək L/D təsadüf deyil, bonusdur.
Və yaşayış sırasını da oxuyun. Səssizcə kompüterinizin sarı olub-olmamasına qərar verən budur.

L/D çəkiliş ölçüsünə necə təsir edir
Ciddi olaraq L/D çəkiliş ölçüsünü təyin etmir. Diametr və vuruş: atış həcmi vintin kəsişmə sahəsinin onun nə qədər uzaqlaşdığına vurulmasıdır.
Ancaq real maşında siz onları ayıra bilməzsiniz, çünki vuruşunuzu təyin edən eyni diametr L/D-ni də təyin edir. Kiçik dəqiqlikli hissə üçün kiçik vinti seçin və siz eyni anda daha yüksək L/D seçmisiniz.
Praktiki nəticə xoşbəxtdir. Sizə kiçik atış imkanı verən vida həm də materialın hər qramı üçün daha çox ərimə uzunluğu və daha yüksək enjeksiyon təzyiqi verir. Bu üç mülk eyni işlərə uyğun gəlir, buna görə ticarət daha tez-tez təmiz işləyir.
Xoşbəxt olmağı dayandırdığı yer, bir hissəni səhv vidaya zorladığınız zamandır. Böyük diametrli bir vida üzərində çox kiçik bir atış aparın və hər ikisindən ən pisini əldə edin: aşağı L/D, çəkilişinizə nisbətən böyük bir lülə həcmi və istilikdə çox uzun müddət dövr edən material.
Yaşayış vaxtı: Hesablaya biləcəyiniz keyfiyyət qatili
Qalma müddəti müəyyən bir polimer parçasının vurulmadan əvvəl barelin içərisində nə qədər isti qaldığıdır. Bu, enjeksiyon qəlibində ən aşağı qiymətdir və siz onu otuz saniyə ərzində təxmin edə bilərsiniz.
Yaşayış vaxtı ≈ (lülə atış qabiliyyəti ÷ atış ölçüsü) × dövriyyə vaxtı
Hər iki tutum eyni vahidlərdə. Dəzgahın reytinqindən atış qabiliyyətini götürün.
Bir nümunə işləyin. 30 saniyəlik dövrədə 20 q hissəni işlədən, 200 q atış gücü ilə qiymətləndirilən maşın. Nisbət 10-dur, buna görə də ərimə təxminən on dövrə keçir. Yaşayış müddəti təxminən 300 saniyə və ya beş dəqiqədir.
Ərimə temperaturunda beş dəqiqə PC, POM, PET və ya PVC üçün uzun müddətdir. Parametrlərinizlə bağlı heç nə səhv deyil. Hissə barel üçün sadəcə çox kiçikdir və növbəsini gözləyərkən material bişirilir.
İndi bu işi daha kiçik bir vidaya köçürün. Çəkiliş qabiliyyəti, məsələn, 80 qrama enir. Eyni 20 q hissə indi barelin dörddə birini istifadə edir, ərimə on əvəzinə dörd dövrə keçir və qalma müddəti təxminən iki dəqiqəyə düşür.
Heç bir təyinat nöqtəsini dəyişmədiniz. Vida diametrini dəyişdiniz və deqradasiya problemi onunla getdi.
20-80% Atış Tutumu Bandı
Tez-tez istinad edilən sənaye təlimatı, atışınızı maşının nominal atış qabiliyyətinin təxminən 20%-80%-i arasında saxlamaqdır. Qrupu maşınınızın təlimatına uyğun olaraq təsdiqləyin, lakin onun arxasındakı məntiq hər yerdə var.
Qrupun altında, yaşayış müddəti uzun çəkir. Material istilik vasitəsilə çoxlu səfərlər edir və istiliyə həssas qatranlar pisləşir. Bu, yuxarıdakı formulun tutduğu uğursuzluqdur.
Qrupun üstündə, iki şey qırılır. Düzgün yastığı saxlamaq üçün kifayət qədər lülə qalmayıb, buna görə də qablaşdırma atış üçün uyğunsuz bir vuruş alır. Və vintin demək olar ki, tam bir barel materialı əritmək üçün daha az vaxtı və uzunluğu var, buna görə də ərimə keyfiyyəti tam olaraq siz ondan çox şey soruşduqda əziyyət çəkir.
Bantın ortasına enin və maşının işləmək üçün yeri var. Əgər hissəniz onun xaricində oturursa, düzgün düzəltmə fərqli bir vida diametri və ya fərqli bir maşındır, qəhrəmancasına proses parametrləri dəsti deyil.
L/D ərimə keyfiyyətinə necə təsir edir
Uzunluq ərimə qabiliyyətidir, ərimə qabiliyyəti isə keyfiyyətdir.
Daha çox L/D daha tam ərimə verir.Bərk qranullar isti çəllək divarına qarşı daha çox hərəkət etməlidir, buna görə də onlardan daha az hissəsi əriməmiş kimi sağ qalır. Hissədəki sərt ləkələr və linzavari daxilolmalar ərimə uğursuzluqlarıdır və uzunluq onlarla mübarizə aparır.
Daha çox L/D daha homojen ərimə verir.Temperatur bərabərləşir, rəng və doldurucu daha yaxşı paylanır və yoxlama halqasına gələn ərimə atışdan atışa qədər daha uyğundur. Bu, daha geniş bir proses pəncərəsi kimi görünür.
Daha çox L/D də daha çox termal tarix verir.Hərtərəfli əriyən eyni uzunluq materialı daha uzun saxlayır və PVC, PC, POM və PET üçün bu, fayda deyil, xərcdir.
Yəni ərimə keyfiyyəti daha yaxşı deyilsə daha yaxşıdır. Bu bir tarazlıqdır: tamamilə ərimək üçün kifayət qədər uzunluq, o qədər də çox barel həcmi deyil ki, material istifadə üçün çox uzun müddət gözləsin. Ərimə qabiliyyəti sizin xüsusi məhdudiyyətiniz olduqda, bir baryer vidası bir millimetr barel əlavə etmədən onu qaldırır.
Qatran və hissəyə görə L/D və Diametrin seçilməsi
Ticarətləri bir yerə qoyun və seçim qatran və hissədən düşür.
| Sənin vəziyyətin | tərəfə əyilmək | Niyə |
|---|---|---|
| Kiçik, nazik divarlı dəqiq hissələr | Daha kiçik vida, daha yüksək L/D | Daha yüksək enjeksiyon təzyiqi nazik hissələri doldurur; qram başına yaxşı ərimə; qısa yaşayış yeri |
| İstiliyə həssas qatran (PC, POM, PET, PVC) | Atış üçün daha kiçik vint; L/D bandının daha qısa ucu | Yaşayış vaxtı düşməndir. Barel tutumuna nisbətən atışı böyük saxlayın |
| Yüksək özlülüklü mühəndis qatranı | Daha kiçik vida, daha yüksək L/D | Doldurmaq üçün təzyiq və hərtərəfli ərimək üçün uzunluq lazımdır |
| Böyük çəkilişlər, əmtəə qatranı (PE, PP, PS) | Daha böyük vida, aşağı L/D | Potensial aparıcılar; bu qatranlar azaldılmış ərimə uzunluğuna dözür |
| Qalın divarlı hissələr, yavaş dövrlər | Daha böyük vint, saat iqamətgahı | Uzun dövrlər yaşayış müddətini artırır. Qəbul etməzdən əvvəl yenidən hesablayın |
| Şüşə ilə doldurulmuş və ya aşındırıcı birləşmə | Hər hissənin diametri; dəyişdirinsəthi | L/D hissəni izləyir. Aşınma cavabı fərqli bir uzunluq deyil, bimetal çuxurdur |
| Yüksək məhsuldarlıqda əriyir | Eyni diametr; maneə vidası | Barel uzunluğuna deyil, ərimə qabiliyyətinə ehtiyacınız var. Barel onsuz da dəyişmir |
Son iki sıraya diqqət yetirin. Kalıpçıların bizə gətirdiyi ən çox rast gəlinən problemlərdən ikisi ümumiyyətlə L/D problemləri deyil və onları həll etmək üçün fərqli bir vida diametri almaq pulu israf edir.
Enjeksiyon qəlibində ümumi L/D səhvləri
- Ekstruziya L/D surətinin çıxarılması.Enjeksiyon vintinə tətbiq olunan ekstruder cədvəlindən 30:1 rəqəmi, enjeksiyon qəlibini təyin edən qalma müddəti problemini nəzərə almır. Hər iki maşın fərqli iş görür.
- Daha uzun olduğunu düşünmək daha yaxşıdır.Daha çox uzunluq daha çox əriyirvədaha çox termal tarix. İstiliyə həssas qatranda ikincisi qalib gəlir və material pisləşir.
- Atış tutumu nisbətinə məhəl qoymamaq.Həndəsə ilə bağlı gördüyümüz ən ümumi keyfiyyət problemi böyük bir bareldə bişirilən kiçik hissədir. Heç kim onu yoxlamır, çünki heç bir parametr ekranında yoxdur.
- L/D-nin mövcud maşında dəyişdirilə biləcəyinə inanır.Ola bilməz. Barel dəstləri L. Yalnız diametrini seçmək sizin ixtiyarınızdadır.
- Ərimə problemində L/D-ni günahlandırmaq.Əgər ərimələr yalnız yüksək məhsuldarlıqda görünürsə, ərimə qabiliyyətiniz bareliniz deyil, qısadır. Bir maneə vidası onu eyni bareldə düzəldir.
- Aşınma problemində L/D-ni günahlandırmaq.Eyni vida sürətində düşən çıxış həndəsə deyil, köhnəlmiş boşluqdur. Bir şeyi yenidən dizayn etməzdən əvvəl onu ölçün.

Sağ Vintini Necə Sifariş Etmək olar
Vida istehsalçısı onlara dediklərinizdən dizayn edir. Bunları göndərin və diametr və həndəsə tövsiyəsi aşağıdakı kimidir.
- Maşının markası, modeli və cari vida diametri.Bir ad lövhəsi fotoşəkili onun çox hissəsini əhatə edir və o, içərisində işlədiyiniz barel uzunluğunu bizə bildirir.
- Maşının nominal atış qabiliyyəti,bunu bilirsinizsə və faktiki hissə çəkiniz.
- Döngə vaxtı.Yuxarıdakı iki rəqəmlə yaşayış vaxtı sizin üçün hesablana bilər.
- Qatran, dərəcəli və doldurucu tərkibi.Bu, sıxılma profilini və səthin işlənməsini diametri qədər idarə edir.
- İstədiyiniz qüsur getdi.Yaşayış yerində sarılıq nöqtələri. Ərimə qabiliyyətinin ərimə nöqtəsi. Qısa atışlar təzyiqə və ya yoxlama halqasına işarə edir. Hər birinin fərqli cavabı var.
- Rəsm və ya köhnəlmiş vintiniz.Ya sizin maşınınızı qurmağa icazə verin. CMM avadanlıqlarında köhnəlmiş hissə ±0,01 mm-ə qədər ölçülür və həndəsə yenidən qurulur.
Niyə Nanhaiya ilə işləmək
Bizə hissənin çəkisini, dövrə vaxtını və maşın modelini göndərin və biz sizə hər hansı sitat gətirməzdən əvvəl yaşayış vaxtının hesabını aparaq. Bəzən cavab fərqli bir vida diametridir. Bəzən bareldə bir maneə vintidir. Bəzən işiniz başqa bir maşına aiddir və biz bunu deyəcəyik.
Yeni bir vida cavab olduqda, Nanhaiya qurduenjeksiyon qəlibləmə vintlərivə 38CrMoAlA, 42CrMo, SKD-61 və paslanmayan poladdan, 2,5-3 mm volfram daşıyan lehimli təbəqə ilə azotlu və ya bimetaldan iyirmi ildən çox çəlləklərdə 62 HRC-ə qədər yem tələb olunur.
Rəsminizə, maşın modelinizə və ya köhnəlmiş nümunənizə uyğun olaraq qururuqəvəzedicilərəsas maşın markaları ilə uyğun gəlir, minimum bir dəst sifarişi və 12 saat ərzində təklif.
Saralma, ərimə və ya qısa vuruşlarla mübarizə aparırsınız? Maşın modelinizi, hissə çəkisini, dövrə vaxtını və qatranı göndərin. L/D, diametri, ərimə qabiliyyəti və ya aşınma olduğunu sizə xəbər verəcəyik və 12 saat ərzində təklif edəcəyik.
Vida tövsiyəsi alınTez-tez verilən suallar
Bir enjeksiyon qəlibləmə vidası üçün tipik L/D nisbəti nədir?
Əksər enjeksiyon vintləri 18:1 ilə 25:1 arasında işləyir, ümumi təyinatlı maşınlarda 20:1 ilə 22:1 arasında ümumi zəmin var. İstiliyə həssas qatranlar daha qısa ucun üstünlük təşkil edir, çünki material istiliyə daha az vaxt sərf edir. Hərtərəfli əriməyə ehtiyacı olan mühəndislik plastikləri daha uzun sona üstünlük verir.
Enjeksiyon qəlibləmə maşınımda L/D nisbətini dəyişə bilərəmmi?
Birbaşa yox. Uzunluq dəzgahda işlənmiş barel ilə sabitlənir. Dəyişdirə biləcəyiniz şey vida diametridir və L eyni qaldığı üçün daha kiçik diametr avtomatik olaraq daha yüksək L/D verir. Bu tək seçim atış qabiliyyətinizi və mövcud inyeksiya təzyiqinizi də dəyişir.
L/D nisbəti çəkiliş ölçüsünə təsir edirmi?
Dolayısı ilə və ayrılmaz şəkildə. Atış həcmi L/D-dən deyil, vida diametrindən və vuruşdan gəlir. Ancaq sabit bir bareldə atışınızı təyin edən diametr də L/D-ni təyin edir. Daha kiçik bir atış üçün daha kiçik bir vint seçin və eyni zamanda daha yüksək L/D və daha yüksək enjeksiyon təzyiqi əldə edirsiniz.
Enjeksiyon qəlibində qalma müddətini necə hesablamaq olar?
Maşının nominal atış qabiliyyətini həqiqi atış ölçüsünə bölün, sonra dövriyyə müddətinə vurun. 30 saniyəlik dövrədə 20 qramlıq hissəni işlədən 200 qramlıq maşın təxminən 300 saniyə və ya beş dəqiqə yaşamaq imkanı verir. Bu, PC, POM, PET və ya PVC-ni ərimə temperaturunda saxlamaq üçün uzun müddətdir.
Niyə enjeksiyon L/D ekstruziya L/D-dən daha qısadır?
Çünki enjeksiyon vinti partlamalarda işləyir. O, atışı plastikləşdirir, sonra maşın enjekte edərkən dayanır və qəlib soyuyur və lülədəki ərimə bütün vaxt ərzində isti qalır. Ekstruder davamlı işləyir və heç nə gözləmir. Enjeksiyon maşınında əlavə lülə uzunluğu əlavə ərimə qabiliyyəti deyil, əlavə istilik tarixçəsidir, buna görə də enjeksiyon vintləri daha qısa qalır.
Atışım lülə tutumunun neçə faizini istifadə etməlidir?
Tez-tez istinad edilən təlimat nominal atış qabiliyyətinin təxminən 20% -dən 80% -ə qədərdir və sizin maşın təlimatınız səlahiyyətlidir. Bu zolağın altında qalma müddəti uzun olur və istiliyə həssas material pisləşir. Bunun üstündə, düzgün yastıq üçün yer yoxdur və demək olar ki, dolu bir bareli əritmək üçün daha az vaxt var.
Enjeksiyon qəlibləri üçün daha yüksək L/D daha yaxşıdır?
Avtomatik deyil. Daha çox uzunluq daha tam ərimə və daha vahid ərimə verir, bu da keyfiyyəti artırır. O, həmçinin daha çox materialı daha uzun müddət isti saxlayır, bu da istiliyə həssas qatranları pisləşdirir. Doğru L/D materialınızı lazım olduğundan artıq saxlamadan tamamilə əridir.
Hisslərim saralıb. Bu L/D problemidir?
Adətən bu, yaşayış yeri problemidir, bu, atış ölçüsündən lülə tutumuna qədər problemdir. Əvvəlcə yaşayış yeri hesablamasını aparın. Kiçik bir hissə böyük bir bareldə bişirilirsə, heç bir temperatur rejimi və heç bir vida həndəsi onu düzəldə bilməz. Daha kiçik bir vida diametri və ya daha kiçik bir maşın olacaq.