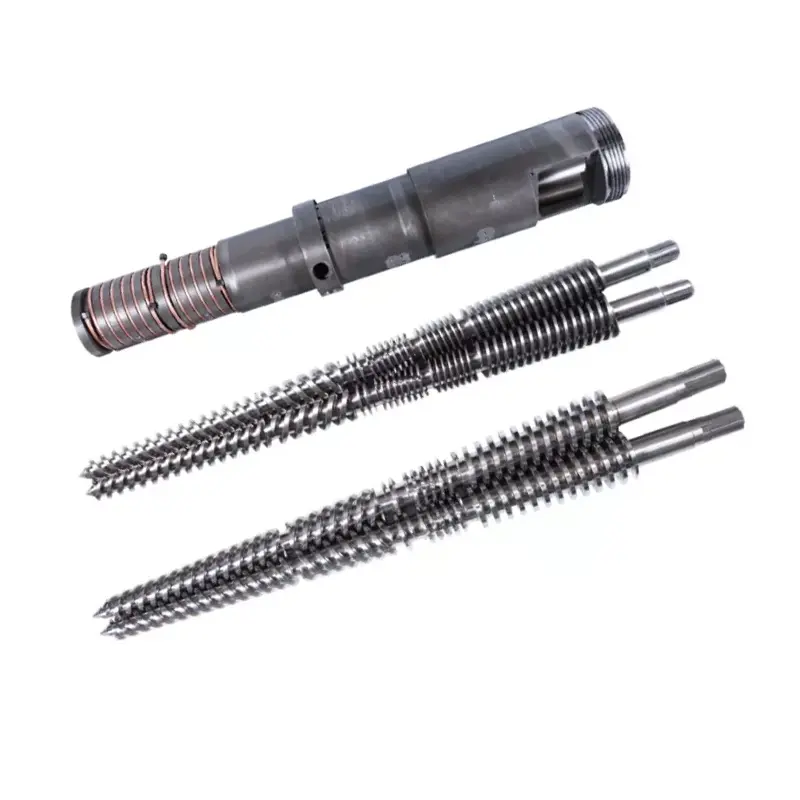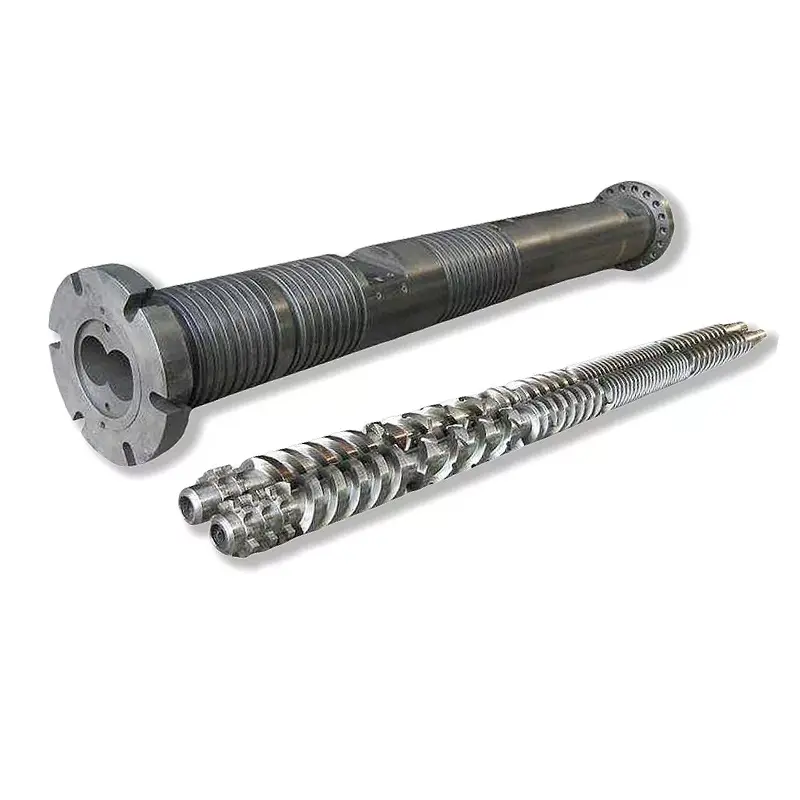

Vida Barelinin Əslində Nə Etdiyi
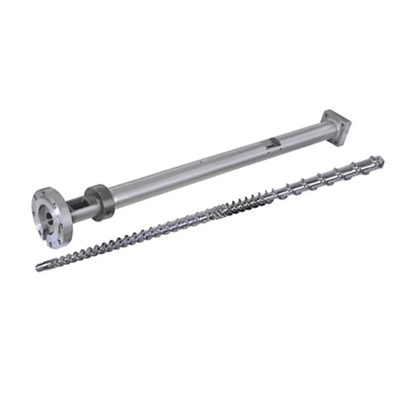
Vida və barel uyğun bir cüt kimi işləyir. Budur, hər dövrün ardıcıllığı:
- Qidalanma— Plastik qranullar bunkerdən qidalanma zonasına düşür.
- Ərimə— Fırlanan vint kəsici istilik yaradır. Barel qızdırıcıları ilə birlikdə qranullar əriyir və sıxılır.
- Ölçmə— Enjeksiyondan əvvəl ərimə temperatur və təzyiqdə vahid olur.
- Enjeksiyon— Vida, ərimiş plastiği qəlibə itələyərək, daldırma kimi irəliyə doğru hərəkət edir.
Hər bir dizayn dəyişəni - həndəsə, zona nisbətləri, səth müalicəsi - bu dörd addımın nə dərəcədə yaxşı yerinə yetirilməsinə təsir göstərir. Onlardan hər hansı birində uyğunsuzluq istehsal problemi kimi özünü göstərir.
Qərar 1: L/D nisbəti
L/D nisbəti (vidanın uzunluğunun diametrinə bölünməsi) texniki vərəqədə ən vacib rəqəmdir. O, qalma müddətinə, qarışdırma keyfiyyətinə və istilik paylanmasına nəzarət edir.Ən ümumi təyinatlı enjeksiyon qəlibləmə tətbiqləri 20:1 istifadə edir.
| qatran | Tövsiyə olunan L/D |
|---|---|
| PP, PE, PS (standart) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (istiliyə həssas) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Neylon (PA) | 18:1 – 20:1 |
| GF ilə gücləndirilmiş materiallar | 20:1 – 24:1 |
Qərar 2: Sıxılma nisbəti
Sıxılma nisbəti (CR) vida kanalının qidalanma zonasından ölçmə zonasına qədər nə qədər daraldığını ölçür. Daha yüksək CR əriməni daha aqressiv sıxışdırır - tədricən yumşalmış amorf qatranlar üçün yaxşıdır. Aşağı CR daha yumşaqdır, bu, istiliyə həssas və ya liflə doldurulmuş materiallar üçün lazım olan şeydir.
| qatran | Sıxılma nisbəti |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, neylon (yarı kristal) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF ilə gücləndirilmiş (≥15%) | 2,0 – 2,5:1 |
Qərar 3: Zona nisbətləri
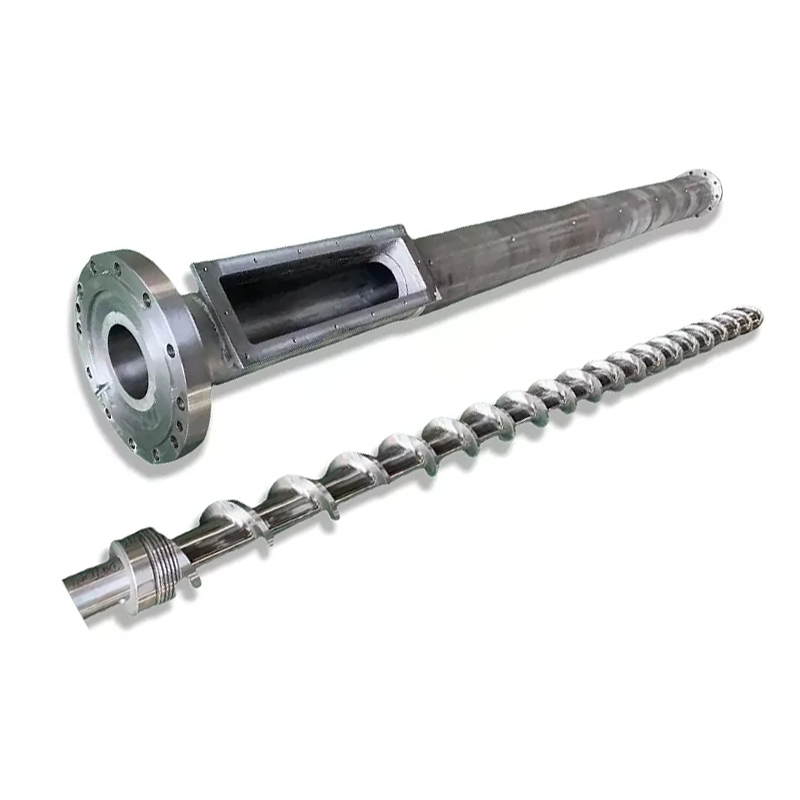
Standart bir enjeksiyon vidası üç zonaya bölünür. Hər zonanın nisbəti ümumi L/D qədər vacibdir.
- Yem Zonası (L1):Bunkerdən bərk qranulları qəbul edən dərin kanallar. Daha uzun = daha çox ötürmə qabiliyyəti.
- Sıxılma Zonası (L2):Kanalın dərinliyi tədricən azalır. Ən çox ərimə burada baş verir.
- Ölçmə Zonası (L3):Dayaz, ardıcıl kanallar. Enjeksiyondan əvvəl vahid ərimə temperaturu və təzyiqi təmin edir.
| qatran | Lent (L1) | Sıxılma (L2) | Ölçmə (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Neylon (PA) | 35–45% | 35–40% | 20-25% |
| PVC | 35% | 50% | 15% |
Qərar 4: Vida Barrel Materialı
38CrMoALA - Standart Baza
Nanhaiya'nın enjeksiyon vintləri istehsal olunur38CrMoALA lehimli polad, istiliklə müalicə olunur və söndürülür. Bu əsas material təxminən xidmət müddəti ilə PE, PP, PS və ABS kimi standart termoplastikləri yaxşı idarə edir.10.000-20.000 saatnormal iş şəraitində.
Nitridləşmə
500–560°C temperaturda qazın nitridlənməsi azotlu təbəqə əmələ gətirir0,5-0,8 mm qalınlığındasərtliyi ilə950–1050 HV (~62 HRC). Bu, təmizlənməmiş poladla müqayisədə aşınma müqavimətini 30-40% artırır. Doldurulmamış və ya yüngül doldurulmuş materiallarla işləyən əksər enjeksiyon qəlibləri üçün standartdır.

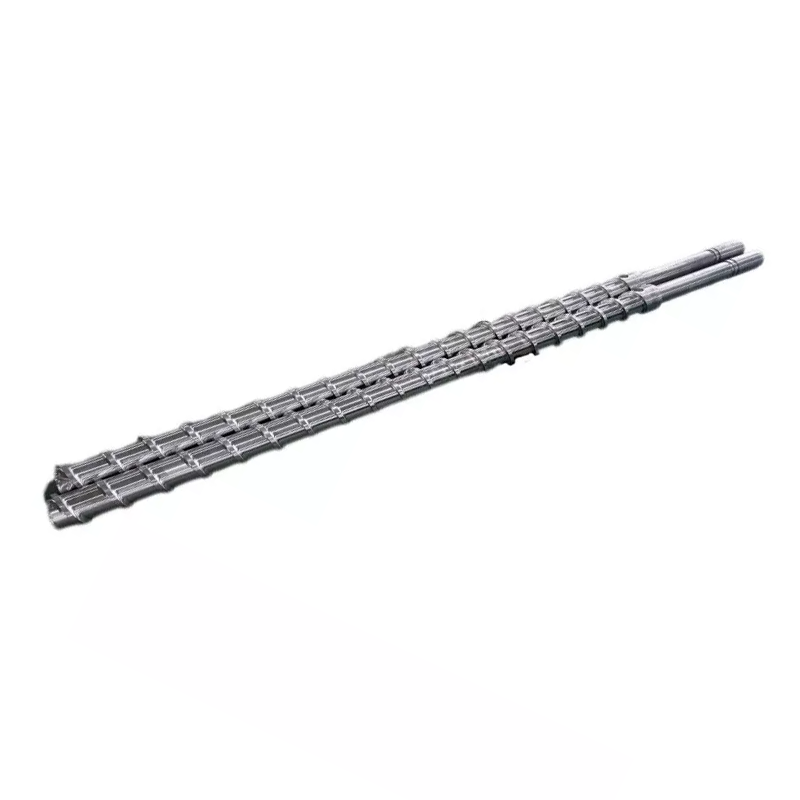
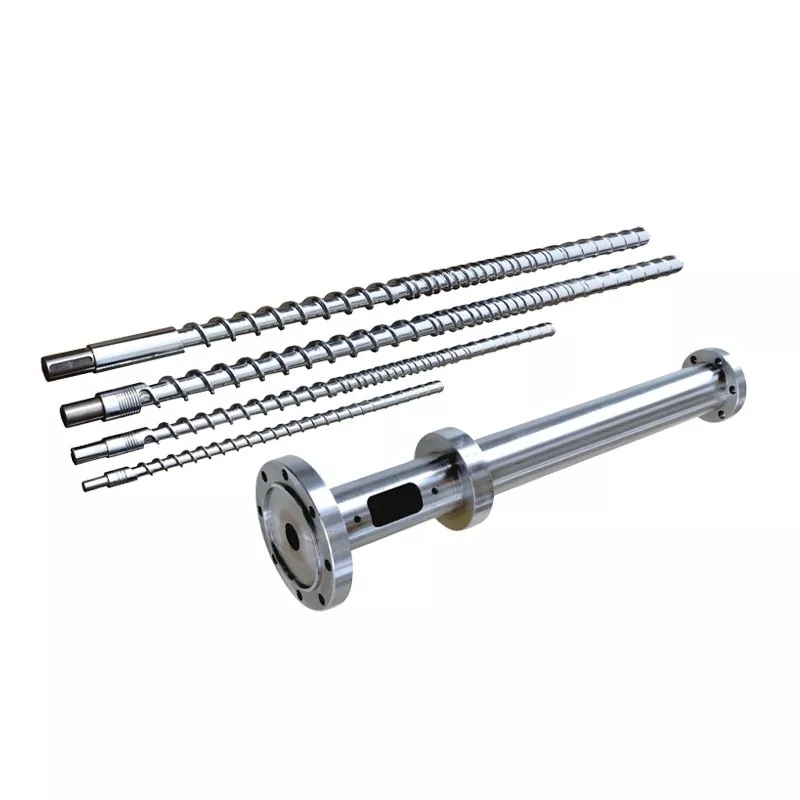
Nanhaiya mutant (qəfil) enjeksiyon qəlibləmə vidası - PP, PE və neylon kimi kristal qatranlar üçün uyğundur.
Bimetalik - Aşındırıcı tətbiqlər üçün
Bimetalik çəlləklər, barel çuxuruna metallurgiya ilə bağlanmış yüksək ərintili aşınmaya davamlı astarlıdır. Nanhaiya-nın bimetal prosesi bir əldə edirdaxili qazma sərtliyi 62 HRCbarel daxili yüksək aşınma sahələri ətrafında sərt alaşımlı sprey qaynaq vasitəsilə.
| Ərizə | Vida materialı | Barel müalicəsi |
|---|---|---|
| PE, PP, PS (doldurulmamış) | 38CrMoALA azotlu | Standart azotlu |
| ABS, PC, Neylon (doldurulmamış) | 38CrMoALA azotlu | Standart azotlu |
| PA + GF ≤30% | 38CrMoALA, söndürülmüş + temperlənmişdir | Nitridlənmiş və ya bimetalik |
| GF tərkibi 15-50% | Bimetalik / TC uçuş kənarları | Bimetalik |
| PVC / aşındırıcı qatranlar | Korroziyaya davamlı ərinti | Bimetalik (CR dərəcəli) |
| Karbon lif dolu | Volfram karbid | TC püskürtülmüş çuxur |
Qərar 5: Vida diametri və vuruş ölçüsü
Həqiqi vuruşunuz arasına düşməlidir35% və 70%vintin maksimum atış qabiliyyəti. 35%-dən aşağı olan material bareldə çox uzun müddət oturur və deqradasiya riski daşıyır. 70%-dən yuxarı, vida dövr ərzində kifayət qədər tez bərpa oluna bilməz.
Aşağıda Nanhaiya-dan əldə edilə bilən ümumi konfiqurasiyalar var:
| Enjeksiyon miqdarı (g) | Vida Ø × Uzunluğu (mm) | Barel Ø × Uzunluq (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

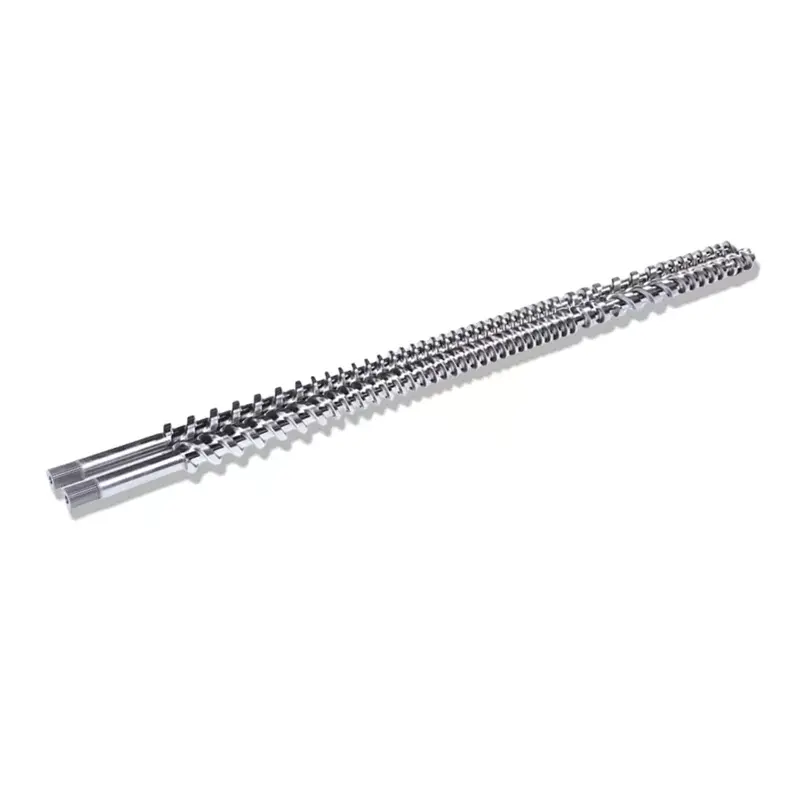
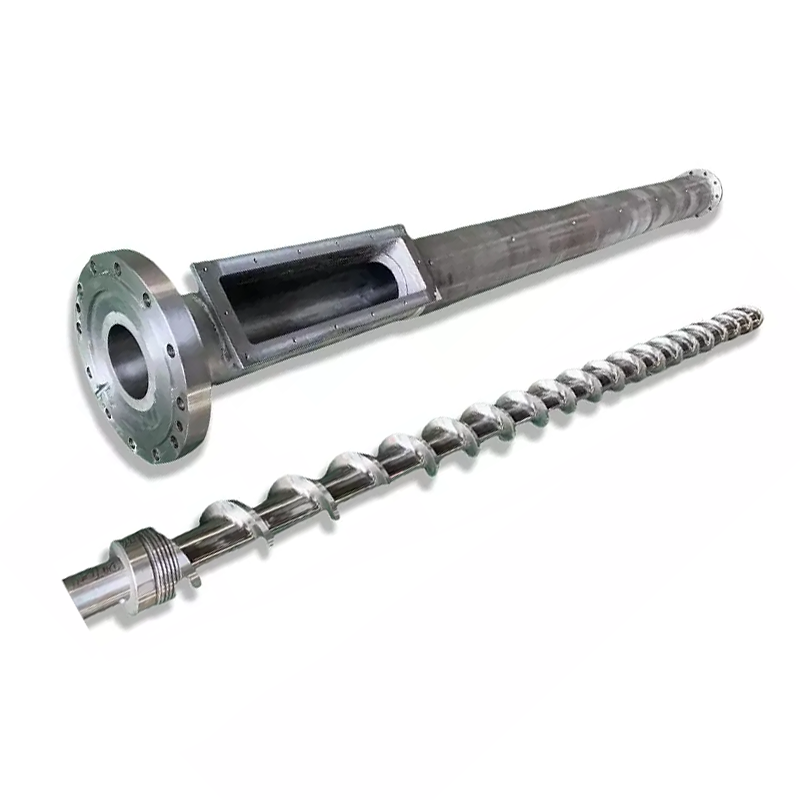
Nanhaiya tədricən enjeksiyon qəlibləmə vidası - ABS, PC və PMMA kimi amorf qatranlar üçün daha yaxşıdır.
Xəbərdarlıq İşarələri Mövcud Vida İş üçün Səhvdir
- Qara ləkələr və ya yanıq izləri— Həddindən artıq qalma müddətindən və ya isti nöqtədən pisləşən material. Barel temperatur zonalarını və vida boşluğunu yoxlayın.
- Uyğun olmayan atış çəkisi— Tez-tez köhnəlmiş geri dönməyən klapan və ya geri axmağa imkan verən həddindən artıq vida-barelə boşluq.
- Səthdə ləkələr— Ərinmədə nəm və ya qaz. Qeyri-adekvat əvvəlcədən qurutma və ya düzgün havalandırmayan bir vida həndəsəsini göstərə bilər.
- Yavaş bərpa / uzun dövr müddəti— Plastikləşmə qabiliyyəti kifayət deyil. Vida diametri çox güman ki, artırılmalıdır.
- Rəng dəyişikliklərində yüksək qırıntı— Ölçmə zonasında zəif qarışdırma. Vidaya əlavə edilən Maddock və ya maneə qarışdırma elementi tez-tez bunu həll edir.
Kotirovka tələb edərkən istehsalçınıza nə demək lazımdır
- Maşının markası və modeli— və ya qeyri-standart maşınlar üçün çuxur diametri və flanş ölçüləri
- İlkin qatran(lar)— varsa, doldurucu növü və faizi daxil edin
- Atış ölçüsü diapazonu— qramla minimum və maksimum
- Hədəf dövrü vaxtı
- Həll etməyə çalışdığınız cari problemlər- əgər varsa
Nanhaiya-dan Texniki Tövsiyə alın
12 saat ərzində cavab veririk. Mühəndislik komandamız qiymət təklif etməzdən əvvəl maşınınız və qatranınız üçün düzgün vint həndəsəsini, material dərəcəsini və ölçülərini təyin edə bilər.