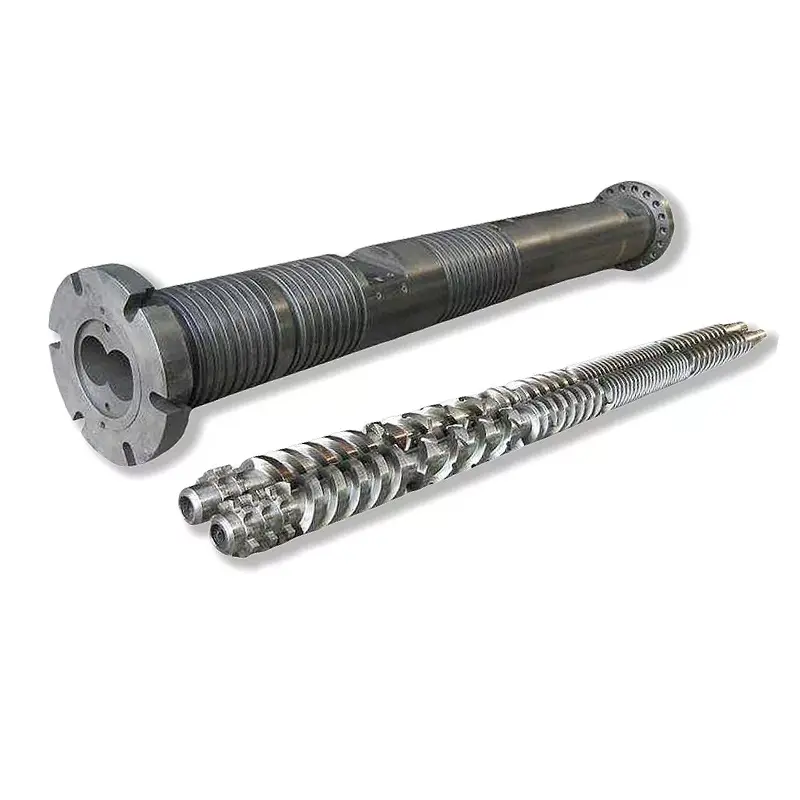
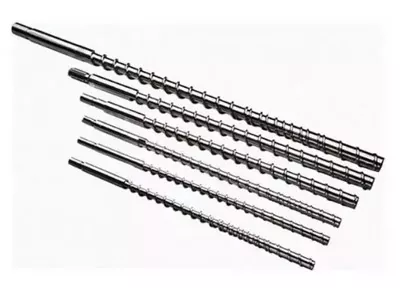
WPC qəlibi məhsulun fotoşəkilindən və xarici ölçülərdən seçilə bilməz. Alət taxta-plastik formuluna, profil bölməsinə, çıxışına, ekstruderin boşalmasına, kalibrləmə üsuluna, soyutma xəttinə və hazır lövhə və ya profil üçün istifadə edilən performans testlərinə uyğun olmalıdır.


Tez cavab
almaq üçün aWPC ekstruziya qəlibi, toleranslar, tam polimer və ağac doldurucu formul, material hazırlamaq üsulu, hədəf çıxış və xətt sürəti, ekstruder interfeysi, aşağı axın soyutma sxemi və hazır məhsulun qəbulu planı ilə yekun kəsiyi göndərin. Görünən səthləri, kritik divarları, daxili qabırğaları, boşluqları, radiusları və rəsmdə hər hansı bir qabartma və ya zımpara ehtiyatını qeyd edin.
Yalnız quru ölçülü hesabatdan alətləri qəbul etməyin. Razılaşdırılmış düsturla nəzərdə tutulmuş xəttdən keçin, profili sərinləyin, sonra ölçüləri, divarın və qabırğanın qalınlığını, düzlüyünü, burulmasını, səthinin vəziyyətini və uzunluğuna görə kütləni ölçün. Məhsulun performans testləri hazır məhsul istehsalçısının məsuliyyətində qalır.
İzolyasiya edilmiş polad bloku deyil, formalaşma sistemi alın
Ekstruziya qəlibi, WPC əriməsi ekstruderi tərk edərkən isti profil yaradır. Bu profil hələ də yumşaqdır və formasını dəyişməyə qadirdir. Kalibratorlar, soyutma bölmələri, dayaq, daşıma və kəsmə avadanlığı daha sonra onu tutur və sabitləşdirir. Dəzgahda düzgün görünən kalıp, aşağı axın hissələri ona uyğun gəlmirsə, qeyri-sabit profil yarada bilər.
Nanhaiya-nın WPC qəlib çeşidi bərkimiş və cilalanmış səthlərə malik polad gövdələrdən istifadə edir. Kalıplar CNC ilə işlənmiş və istiliklə işlənmişdir və isteğe bağlı soyutma kanalları mövcuddur. Məhsulun əhatə dairəsi təbəqələri, lövhələri və profilləri, o cümlədən taxta doldurucu ilə PE və ya PP-dən hazırlanmış döşəmə, hasar, panellər və açıq mebel komponentlərini əhatə edir.
| Alınan maddə | Onun işi | Sitatda nə görünməlidir |
|---|---|---|
| Adapter və giriş | Ekstruderin boşaldılmasını profil axını yoluna bağlayır | Flanş, boltun nümunəsi, qeydiyyat, möhür, ərimə girişi, mərkəzi hündürlük, qızdırıcı və sensor detalları |
| Ekstrüzyon kalıbı | Ərintiləri paylayır və isti profil bölməsini təşkil edir | Korpus və insert təsvirləri, material, emal, istilik zonaları, axın səthi bitirmə və tənzimləmə nöqtələri |
| Kalibrator və ya ölçü alətləri | Erkən soyutma zamanı kritik səthləri və ölçüləri dəstəkləyir | Bölmələrin sayı, təmas səthləri, vakuum və ya su birləşmələri, tənzimləmə və montaj |
| Soyutma alətləri | Profil dəstəklənərkən istiliyi aradan qaldırır | Soyuducu kanallar, su tələbləri, çən və ya boşqab düzümü və əlaqə ölçüləri |
| Parçaları dəyişdirin | Planlaşdırılmış məhsul variantlarına icazə verir və ya gündəlik köhnəlmiş əşyaları əvəz edir | Rəsm nömrələri, uyğunluq matrisi, ehtiyat kəmiyyət və dəyişdirmə proseduru |
| İdarəetmə və dəstək | Alətləri yerləşdirir və ekstruder bağlantısını qoruyur | Hissə çəkiləri, qaldırma nöqtələri, dayaq, relslər, mərkəz xəttinin tənzimlənməsi və saxlama qurğuları |
| Sənədləşdirmə | İstehsal, quraşdırma, istismar və gələcəkdə dəyişdirilməsinə nəzarət edir | Təsdiq edilmiş çertyojlar, materialların siyahısı, yoxlama qeydləri, təlimat və ehtiyat hissələrinin siyahısı |
Zavodumuzun görünüşü:"Bir dəst WPC qəlibi" ifadəsi qiymət müqayisəsi üçün çox qeyri-müəyyəndir. Bir təchizatçı yalnız qızdırılan kalıp gövdəsini təklif edə bilər. Digərinə adapter, bir neçə kalibrator, soyutma lövhələri, dayaqlar, ehtiyat qızdırıcılar və istismara vermə təlimatı daxil ola bilər. Alıcıdan ümumi məbləği müqayisə etməzdən əvvəl sətir elementinin əhatə dairəsini müqayisə etməyi xahiş edirik.



Son profil rəsmi başlanğıc nöqtəsidir
Kataloq fotoşəkili məhsul ailəsini göstərir, lakin alətlərə nəzarət edən məlumatları gizlədir. Ölçüləri və tolerantlıqları olan bir bölmə görünüşünə ehtiyacımız var. Rəsm həmçinin kliplər, bərkidicilər, çərçivələr və ya digər profillərlə birləşən səthləri müəyyən etməlidir, çünki bu xüsusiyyətlər dekorativ üzdən daha çox nəzarətə layiqdir.
İçi boş bir profil üçün hər divar və veb ölçüsünü verin. Daxili boşluqları bədii naxış kimi tərk etməyin. Onların həndəsəsi materialın paylanmasına, soyudulmasına, sərtliyinə, profil çəkisinə və daşınma zamanı bölmənin necə davranmasına təsir göstərir.
- Ümumi eni, hündürlüyü və profil istiqaməti
- Hər bir xarici üzdə divar qalınlığı
- Daxili şəbəkə qalınlığı və mövqeyi
- Boşluğun ölçüsü, miqdarı və həndəsəsi
- Künc və daxili radiuslar
- Yivlər, dillər, kliplər və bərkidici zonalar
- Kritik dözümlülüklər və yoxlama məlumatları
- İcazə verilən yay, bükülmə və düzlük
- Vahid uzunluğa görə hədəf kütlə
- Görünən üzlər və səth qüsuru hədləri
- Qabartma, zımpara və ya fırçalama müavinəti
- Kəsmə uzunluğu və aşağı axın kəsmə üsulu
- Bərk, içi boş, qapaqlı və ya birgə ekstrüde konstruksiya
- Təsdiqlənmiş əsas nümunə və təftiş tarixi
Soyuq bitmiş profilin bir nüsxəsi kimi kalıp açılışını emal etməyin.İsti WPC bölməsi qabarma, azalma, kalibrləmə və soyutma yolu ilə dəyişə bilər. Alət kompensasiyası faktiki formula, çıxış və aşağı axın sistemi ətrafında hazırlanmalıdır.
Zavodumuzun görünüşü:təmiz 3D render satış üçün faydalıdır, lakin zəif istehsal sənədidir. Hansı səthlərin başqa bir hissə ilə yığıldığını, hansı divarın gücü idarə etdiyini, müştərinin hansı üzü gördüyünü və zavodun harada dəyişikliyi qəbul edə biləcəyini soruşuruq. Bu prioritet xəritə hər sətirdə eyni sıx tolerantlığı qoymaqdan daha faydalıdır.


WPC bir xammal deyil, formulalar ailəsidir
Alət istehsalçısına WPC hərflərindən daha çox ehtiyac var. Polimer PE, PP və ya PVC ola bilər. Ağac komponenti növlərə, hissəciklərin formasına, ölçüsünə və rütubət vəziyyətinə görə fərqlənə bilər. Formulalarda həmçinin mineral doldurucu, sürtkü, birləşdirici maddə, piqment, stabilizator, köpükləndirici və ya təkrar emal edilmiş material ola bilər.
Nanhaiya-nın WPC qəlib səhifəsi ağac doldurucusu olan PE və PP-ni hədəf material kimi müəyyənləşdirir. Onun məhsulu və tətbiqi diapazonu həmçinin PVC köpük lövhəsini və xüsusi PE ağac-plastik emalını əhatə edir. Dəqiq istehsal formulunu verin ki, qəlib ona daxil olacaq material üçün nəzərdə tutulsun.
| Formula girişi | Niyə alət təchizatçısına ehtiyac var? | Nə göndərmək |
|---|---|---|
| Matris polimer | Ərimə davranışını, temperatur pəncərəsini, azalma və soyutma reaksiyasını dəyişir | Dəqiq qatran dərəcəsi, təchizatçı məlumat vərəqi və faiz |
| Taxta komponent | Yem davranışına, axın müqavimətinə, nəm yükünə və səthin görünüşünə təsir göstərir | Taxta növü, un və ya lif, hissəcik diapazonu, kütlə sıxlığı, nəmlik vəziyyəti və faiz |
| Mineral doldurucu | Özlülük, çəki, aşınma və səthi dəyişir | Materialın adı, hissəcik məlumatları, müalicə və faiz |
| Sürtkü və emal üçün köməkçi | Kalıbın sərbəst buraxılmasına, təzyiqə, səthə və aşağı axın müalicəsinə təsir göstərir | Məhsulun adı, əlavə sürəti və qarışdırma ardıcıllığı |
| Bağlayıcı və stabilizator | Qarışıq və son məhsulun performansını dəyişir | Qiymət və faiz, üstəgəl istənilən emal məhdudiyyətləri |
| Piqment və ya qapaq təbəqəsi | Görünən səthə, istilik reaksiyasına və birgə ekstruziya sxeminə təsir göstərir | Rəng sistemi, təbəqə qalınlığı hədəfi, co-extruder mövqeyi və axın nisbəti |
| Təkrar emal edilmiş məzmun | Özlülük, çirklənmə və nəm dəyişikliyi əlavə edə bilər | Mənbə, hazırlıq, maksimum faiz və lot dəyişikliyi |
| Köpükləmə sistemi | Sıxlığın inkişafını, təzyiqi və ölçülü bərpasını dəyişir | Tam formalaşdırma, hədəf sıxlığı və emal pəncərəsi |
ABŞ Kənd Təsərrüfatı Departamentinin Meşə Məhsulları Laboratoriyası izah edir ki, WPC rütubəti emaldan əvvəl, ayrıca birləşmə mərhələsi və ya in-line ekstruziya prosesində çıxarıla bilər. Onun texniki fəslində həmçinin qeyd olunur ki, WPC istehsalçıları müxtəlif avadanlıq marşrutlarından, o cümlədən bir vida vasitəsilə əvvəlcədən yığılmış qranullar, bir addımlı qoşa vintli birləşmə və profilləşdirmə və tandem sistemlərindən istifadə edirlər. Kalıp əriməni təmin edən marşruta uyğunlaşdırılmalıdır.
İstinad formul qaydası:alət müqaviləsinə təsdiq edilmiş bir düstur və hazırlıq metodunu daxil edin. Gələcək dəyişikliklər mümkündür, lakin təzyiq, səth, ölçülər və ya çıxış dəyişikliyi zamanı komandanın bazaya ehtiyacı var.
Rütubət RFQ-də öz xəttinə layiqdir. Saxlama, qurutma, qarışdırma, qidalandırma və ya havalandırma zamanı qəlibdə qabarcıqlar, sancaqlar və qeyri-sabit səth başlaya bilər. Cilalanmış axın səthi birləşmədə qalan suyu çıxara bilməz.
Kalıbı WPC əriməsinin istehsal üsuluna uyğunlaşdırın
Tək vintli profilləyicidən keçən əvvəlcədən hazırlanmış WPC qranulları qəlibə bir cüt vintli prosesdə qarışdırılan və formalaşdırılan quru qarışıqdan fərqli şəkildə çatır. Çıxış fərqli təzyiq sabitliyinə, temperatur paylanmasına və ekran məhdudiyyətinə həssaslığa malik ola bilər. Kalıp təchizatçısından yalnız profili deyil, ekstruder və adapteri nəzərdən keçirməsini xahiş edin.
| İstehsal marşrutu | Tipik satınalma diqqəti | Kalıbın girişində lazım olan məlumat |
|---|---|---|
| Əvvəlcədən yığılmış qranullar və tək vintli profilləmə | Davamlı daşıma, ərimə, təzyiqin yaranması və profilin formalaşması | Pelet dərəcəsi, nəmlik, vida diametri, çıxış, ərimə temperaturu, təzyiq diapazonu və filtrasiya |
| Bir addımlı cüt vintli birləşmə və profilləmə | Bir fasiləsiz marşrutda qidalanma, qarışdırma, nəmin çıxarılması və formalaşması | Tam formula, qidalandırıcı planı, havalandırma, vida konfiqurasiyası, boşaltma təzyiqi, temperatur və sürət dəyişikliyi |
| Tandem ekstruziya | Kompozisiya və ya qurutma işini son təzyiq və profilləmə vəzifəsindən ayırın | Transfer metodu, ikinci ekstruder məlumatları, ərimə vəziyyəti, nəzarət məntiqi və pozulmuş idarəetmə |
| Birgə ekstrüde edilmiş qapaq və ya funksional təbəqə | Profil ətrafında qatın sabit paylanması və yapışması | Əsas və qapaq formulları, axın nisbəti, giriş istiqaməti, fərdi təzyiqlər və təbəqə qalınlığının qəbulu |
Nanhaiya təchizatıtək vintlər, paralel əkiz vintlər, konusvari qoşa vintli barellərvəplastik ekstruder maşınları. Proses işi ilə plastikləşdirmə bölməsini seçin. Sonra qəlibi hissənin saxlaya biləcəyi ərimə vəziyyəti ətrafında dizayn edin.
Aşındırıcı ağac və minerallarla doldurulmuş düsturlar üçün qəlib məhdudiyyətini artırmazdan əvvəl vint və barel aşınma paketini nəzərdən keçirin. Nanhaiya'nın mövcud bələdçisi,WPC Ekstruziyası üçün Vida Bareli: Ağac-Plastik Aşınmayı Necə Dayandırmaq olar, bu məqalədəki profil alətləri ilə bağlı qərarları təkrarlamadan havalandırma, temperatur və səth seçimini əhatə edir.
Zavodumuzun görünüşü:yeni qəlib təzyiqi artırdıqda, kalıp tez-tez dərhal günahlandırılır. Bəzən məhdudiyyət səhv olur. Bəzən vida tələb olunan nisbətdə vahid, tam hazırlanmış ərimə təmin edə bilmir. Dəyişikliklərdən əvvəl və sonra təzyiqi müqayisə edirik, ekranı və materialın vəziyyətini yoxlayırıq və axın yolunu yenidən kəsməzdən əvvəl əsl xalis çıxışı təsdiq edirik.

Profil axını kalıp çıxışında birlikdə gəlməlidir
WPC profili bir hissədə qalın xarici divarlar, nazik daxili torlar, dərin yivlər və kiçik künclərdən ibarət ola bilər. Hər bir yol axını fərqli şəkildə müqavimət göstərir. Əgər ərimə bir sahəyə çox tez, digərinə isə çox yavaş çatarsa, profil çəkə bilər, bükülə bilər, yırtıla və ya qeyri-bərabər sıxlıq və səth göstərə bilər.
Alət dizaynı bölməni balanslaşdırmaq üçün keçid formasından və yerli axın müqavimətindən istifadə edir. Hədəf hər daxili nöqtədə eyni sürət deyil. Hədəf, kalibratorun həddindən artıq düzəliş etmədən dəstəkləyə biləcəyi çıxışda sabit profildir.
Xarici divarlar
Görünən üzlər sabit tədarük və kalıp dodağında müvafiq səthə ehtiyac duyur. Qalın hissələr həmçinin kalibratora daha çox istilik daşıyır və nazik xüsusiyyətlərə nisbətən daha yavaş soyuya bilər.
Daxili şəbəkələr
İncə qabırğalar natamam doldurulmaya və ya yırtılmağa həssasdır. Onların qidalanma yolları, qovşaqları və aşağı axın dəstəyi alətlər və qəbul cizgilərində görünməlidir.
Yivlər və künclər
Kiçik xüsusiyyətlər yerli axını gücləndirə və problemləri həll edə bilər. Funksional kənarları işarələyin ki, alət korreksiyası kritik olmayan səthi yaxşılaşdırmaq əvəzinə uyğunluğu qorusun.



Zavodumuzun görünüşü:kalıbın düzəldilməsinin ölçülmüş səbəbi olmalıdır. Profilin ağır, nazik, sürətli, yavaş və ya təhrif edildiyi yerləri qeyd edirik, sonra nəzarət edilən addımlarla məsul axın sahəsini dəyişdiririk. Profilin "yanlış göründüyü" üçün bir dodağın üyüdülməsi bir qüsuru digərinə dəyişdirə bilər və növbəti set üçün lazım olan rekordu aradan qaldıra bilər.
Kalibrləmə və soyutma soyuq profili müəyyənləşdirir
Ekstruziya kalıbı isti bir hissə təşkil edir. Kalibrator istilik materialı tərk edərkən kritik səthləri qurur və dəstəkləyir. Soyutma plitələr, çənlər və ya sprey bölmələri vasitəsilə davam edir və çəkiliş profili idarə olunan gərginlik altında hərəkət etdirir. Bu komponentlər mərkəz xəttini və sürət istinadını paylaşmalıdır.
Nanhaiya WPC qəliblərində isteğe bağlı soyutma kanalları təklif edir. Hər bir dövrənin məqsədini, giriş və çıxış ölçüsünü, suyun keyfiyyət tələbini, işləmə temperaturunu və mövcud axını göstərin. Zavod həmçinin miqyaslı və ya zibil toplaya bilən təmizləmə kanalları üçün girişi planlaşdırmalıdır.
| Aşağı axın girişi | Profilə təsiri | Alıcı məlumatlarını təmin etmək |
|---|---|---|
| Kalibratorla əlaqə və dəstək | Bölmə soyuduqca seçilmiş kənar üzləri, yivləri, kənarları və ya boşluqları saxlayır | Kalibratorun rəsmi, uzunluğu, mərhələlərin sayı, vakuum üsulu və tənzimləmə diapazonu |
| Soyuducu su vəziyyəti | İstiliyin çıxarılması sürətini və ölçü sabitliyini dəyişir | Təchizat temperatur diapazonu, axın, təzyiq, suyun keyfiyyəti və resirkulyasiya sistemi |
| Kalıpdan kalibratora qədər olan məsafə | Ölçüdən əvvəl dəstəklənməyən qaynar profil davranışını dəyişir | Xəttin düzülüşü, tənzimləmə diapazonu və işə giriş imkanı |
| Yükləmə növü və düzülüşü | Xətt sürətini təyin edir və profili qeyri-bərabər çəkə bilər | Kəmər və ya yol düzümü, sürət diapazonu, kontakt uzunluğu və mərkəzi hündürlük |
| Kəsmə və yığma | İlkin soyutmadan sonra hərəkəti aşkar edə və ya yarada bilər | Kəsmə uzunluğu, mişar və ya kəsici növü, dayaq masası və yığma üsulu |
Kalıp çıxışında soyuq ölçülər vəd etməyin.Hər ölçünün soyuduqdan sonra harada və nə vaxt ölçüləcəyini razılaşdırın. Təsdiq nümunələri və istehsala nəzarət üçün eyni kondisioner və ölçmə metodundan istifadə edin.
USDA Meşə Məhsulları Laboratoriyasının profil-ekstrüzyon tədqiqatı ərimiş WPC-nin bir kalıp vasitəsilə formalaşdırıldığı prosesi təsvir edir, bunun ardınca ölçülü bir kalıp, su püskürtmə çəni və dartıcı. Bu ardıcıllıq faydalı bir xatırlatmadır: formalaşdırma nəticəsi, hətta qəlib bir element kimi alınsa belə, bütün xəttə aiddir.
Kalıbın qurulmasını, müalicəsini və təftişini göstərin
Nanhaiya, WPC qəliblərini poladdan istehsal edir və iş sahələri üçün bərkimiş və cilalanmış səthləri olan yüksək möhkəmlikli lehimli polad təsvir edir. Hər bir qəlib CNC işlənmiş, istiliklə işlənmiş və cilalanmışdır. Yekun razılaşma həmin ümumi məhsul atributlarını komponent səviyyəli tələblərə çevirməlidir.
- Hər bir əsas komponent üçün material dərəcəsi
- İstilik müalicəsi və sərtləşmə sahəsi
- Tamamlanmış sərtlik tələbi və sınaq yeri
- Axın səthinin bitirilməsi tələbi
- Kritik ölçülər və dözümlülüklər
- Qeydlər, dübeller və montaj istinadları
- Qızdırıcının miqdarı, gücü, gərginliyi və birləşdiriciləri
- Termocüt növü, yeri və kabel detalları
- Təzyiq və ərimə temperaturu portları
- Soyutma kanalının çəkilməsi və təzyiq testi
- Bərkitmə materialı, çeşidi və ehtiyat miqdarı
- Dəyişdirilə bilən əlavə və köhnəlmiş hissənin tərifi
- Pasdan qorunma, qablaşdırma və saxlama üsulu
- Material, emal və ölçü qeydləri
Hər yerdə mümkün olan ən sərt səthi tələb etməyin. Kalıp gövdəsi, əlavələr, bərkidicilər, adapter və dayaq müxtəlif vəzifələrə malikdir. Spesifikasiya səthin vəziyyətini, substratın möhkəmliyini, təmir metodunu və korroziyaya məruz qalmasını gözlənilən ağac və mineral tərkibi ilə birləşdirməlidir.


Təchizatçı ixtisasına Nanhaiya da daxil ola biləristehsal avadanlığı, sertifikat məlumatlarıvəquraşdırma və texniki dəstək. Ümumi kataloq bəyanatına etibar etməkdənsə, tələb olunan sənədləri və dəstəyi satınalma sifarişinə daxil edin.
Məsul zonanı tapmaq üçün qüsur nümunəsindən istifadə edin
WPC profili qüsurları xammalda, qarışdırıcıda, qidalandırıcıda, vint və bareldə, qəlibdə, kalibratorda, soyutma bölməsində və ya daşımada başlaya bilər. Qüsurun kəsikdə yeri və zamanla dəyişməsi faydalı ipucu verir. Temperaturu, sürəti və alətləri birlikdə dəyişməzdən əvvəl onları qeyd edin.
| Müşahidə olunan qüsur | Kalıp yoxlamaları | Digər xətt yoxlamaları | Satınalma dərsi |
|---|---|---|---|
| Profil bir təkrarlanan istiqamətdə bükülür | Axın tarazlığı, divar kompensasiyası, kalıp hizalanması və boşalma vəziyyəti | Kalibratorun mövqeyi, soyutma balansı və çəkmə hizalanması | Tam soyuduqdan sonra ölçülmüş qəbuledici elementi bükün |
| Bir divar və ya qabırğa nazikdir | Yerli məhdudiyyət, yerləşdirmə mövqeyi, depozit, aşınma və ya zədələnmiş axın səthi | Formula ardıcıllığı, nəmlik, ekran vəziyyəti və çıxış sabitliyi | Rəsmdə hər bir kritik divar və qabırğanı qeyd edin |
| Daxili şəbəkə pozulur | Veb feed yolu, qovşaq dizaynı və çıxış dəstəyi | Rütubət, çirklənmə, ərimə hazırlığı, sürət və dəstəklənməyən məsafə | Qaçış testinə en kəsiyi kəsmə yoxlamasını daxil edin |
| Kobud və ya cırıq səth | Die-dodaq bitirmə, çöküntü, temperatur və yerli axın | Formula, sürtkü balansı, nəmlik, dispersiya və xətt sürəti | Fiziki səth nümunəsini adlandırılmış düstur altında təsdiqləyin |
| Baloncuklar və ya pin dəlikləri | Tutma zonaları və yerli həddindən artıq istiləşmə | Ağacın nəmləndirilməsi, qurudulması, qidalanması, havalandırılması və uçucu maddələrin çıxarılması | Sınaq planında nəm hazırlığı və havalandırma performansını qeyd edin |
| Qəhvəyi və ya qara ləkələr | Ölü zonalar, çöküntülər, həddindən artıq yerli temperatur və təmizlik zədəsi | Barel yataqları, istilik tarixçəsi, bağlanma təcrübəsi və çirklənmiş yem | Sənədləşdirilmiş işə salma, söndürmə və təmizləmə prosedurunu tələb edin |
| Qaçış zamanı ölçülər sürüşür | İstilik hərəkəti, boş tənzimləmə, aşınma və soyutma kanalının vəziyyəti | Çıxış, temperatur, təzyiq, vakuum, su və daşıma sürəti | Bir erkən nümunə deyil, sabit bir dövr ərzində vaxtlı nümunə götürün |
| Yüksək təzyiq və aşağı çıxış | Məhdud axın, bloklanmış yol, uyğun olmayan keçid və ya aşağı temperatur | Ekranın tıxanması, aşınmış vida, yem məhdudiyyəti və materialın özlülüyü | Təzyiq yerini və istifadə edilə bilən əməliyyat pəncərəsini müəyyənləşdirin |
Praktik diaqnostik üsul:ekstrüdat və son profildə yuxarı, aşağı, sol və sağı qeyd edin. Kalibrator vasitəsilə eyni istiqaməti qeyd edin. Qüsur bir xətt komponentindən sonra fırlanırsa və ya dəyişirsə, araşdırma kalıbı tənzimləmək üçün ümumi təlimatdan daha yaxşı başlanğıc nöqtəsinə malikdir.
Zavodumuzun görünüşü:bir qüsur yalnız "üzü pisdir" kimi təsvir edildikdə ehtiyatlı oluruq. Onun harada göründüyünü, davamlı olub olmadığını, işə salındıqdan sonra nə vaxt başladığını, hansı düstur lotunun işlədiyini və təzyiqə nə baş verdiyini soruşuruq. Orientasiya və saxlanılan bölmə ilə yaxın fotoşəkil çox vaxt uzun mesajdan daha çox vaxta qənaət edir.

WPC ekstruziya qəlibi RFQ yoxlama siyahısı
Tam RFQ kotirovkaları müqayisəli edir və mühəndis komandasına aydın istinad şərti verir. Məhsul təsviri, düstur, xətt düzümü və qəbul sənədi üzrə bir təftiş nömrəsindən istifadə edin.
- Hazır məhsulu müəyyənləşdirin.Dövlət döşəməsi, hasar, qapı çərçivəsi, tavan, panel, trim və ya başqa bir profil. Tətbiqi və hansı səthlərin görünən və ya işlək olduğunu izah edin.
- İdarə olunan en kəsiyi əlavə edin.Ölçüləri, divarları, qabırğaları, boşluqları, radiusları, datumları, dözümlülükləri, düzlükləri, bükmələri və uzunluğa görə hədəf kütləsini daxil edin.
- Tam formula təqdim edin.Polimer dərəcəsini, ağac növünü və tərkibini, mineral doldurucu, sürtkü, birləşdirici maddə, stabilizator, piqment, təkrar emal edilmiş tərkibi və istənilən köpüklənmə və ya qapaq təbəqəsi sistemini sadalayın.
- Materialın hazırlanmasını təsvir edin.Qurutma, qarışdırma, birləşmə, qranullaşma, saxlama, kütlə sıxlığı və rütubətə nəzarət haqqında məlumat verin.
- Ekstruziya marşrutunu müəyyənləşdirin.Dövlət tək vida, paralel əkiz, konusvari əkiz və ya tandem; vida diametri; çıxış; xəttin sürəti; filtrasiya; normal təzyiq; və temperatur pəncərəsi.
- Mexanik interfeysə nəzarət edin.Flanşı, qeydiyyatı, bolt dairəsini, ərimə girişini, sızdırmazlıq üzünü, mərkəzi hündürlüyünü, dəstəyi, qaldırıcı və boşluq zərfini əlavə edin.
- Elektrik və kommunal məlumatların siyahısı.Gərginlik, tezlik, qızdırıcının idarə edilməsi, termocüt tipi, kabel standartı, soyuducu suyun temperaturu, axını, təzyiqi və keyfiyyətini verin.
- Aşağı axın düzenini göstərin.Kalibrator bölmələri, vakuum və ya su birləşmələri, soyutma çənləri, dəstək masaları, daşıma, qabartma qurğusu, kəsici və mövcud tənzimləmə daxildir.
- Səth işini müəyyənləşdirin.Məhsulun xətti hamar, qabartma, zımpara və ya fırçalanmış tərk edib-etmədiyini və ikincil prosesin nə qədər material çıxardığını bildirin.
- Təchiz edilən hər bir komponenti sadalayın.Ayrı adapter, gövdə, əlavələr, kalibratorlar, soyuducu lövhələr, qızdırıcılar, sensorlar, möhürlər, bərkidicilər, dayaqlar, alətlər və ehtiyat hissələri.
- Texniki faylı tələb edin.Çizimlər, materialların siyahısı, material və emal qeydləri, yoxlama hesabatı, elektrik siyahısı, soyutma diaqramı, təlimat və ehtiyat hissələrinin siyahısını daxil edin.
- Qəbul imtahanını yazın.Formulu, profili, çıxışı, sürəti, işləmə müddətini, proses qeydlərini, nümunə götürmə tezliyini, ölçü məhdudiyyətlərini, səth nümunəsini və hazır məhsul sınaqlarını adlandırın.
Dəyişdirmə xəbərdarlığı:yeni dəstin yeganə tərifi kimi köhnəlmiş qəlibdən istifadə etməyin. Orijinal təsvirləri, maşın interfeysi ölçmələrini, yaxşı saxlanılan profili və dəyişdirmə səbəbini birləşdirin. Aşınmış axın xüsusiyyətlərini kopyalamaq köhnə qüsuru təkrarlaya bilər.
PVC və ya WPC lövhə xətti üçün, nəzərdən keçirinPVC board konusvari cüt vintli barelalət paketi ilə. Yüksək məhsuldarlıq və ya mürəkkəb vəzifələr üçün müqayisə edinbirgə fırlanan paralel qoşa vintli lüləvə daha genişparalel cüt vintli diapazon. Bu bağlantılar avadanlıq seçimini dəstəkləyir; son seçim hələ də formuldan və proses marşrutundan asılıdır.
Kalıbı idarə olunan istehsal prosesi ilə qəbul edin
Komponentlərin yoxlanılması ilə başlayın, sonra xətt üzərində formalaşma nəticəsini sübut edin. Razılaşdırılmış WPC düsturu vacibdir, çünki fərqli polimer, ağac tərkibi, rütubət vəziyyəti və ya sürtkü sistemi təzyiqi, səthi və ölçü bərpasını dəyişə bilər.
| Qəbul mərhələsi | Nəyi yoxlamaq | Saxlamaq üçün qeyd edin |
|---|---|---|
| Sənədin nəzərdən keçirilməsi | Rəsm dəyişiklikləri, komponentlərin siyahısı, material və müalicə sahəsi, qızdırıcılar, sensorlar, soyutma sxemləri, ehtiyat hissələri və təlimatlar | İmzalanmış sənəd reyestri |
| Dəzgah yoxlaması | Kritik interfeyslər, qeydlər, açılışlar, əlavələr, sızdırmazlıq üzləri, bərkidicilər, axın səthləri və montaj istiqaməti | Hissə nömrələri ilə əlaqəli ölçülü və vizual hesabat |
| Quraşdırma | Mərkəz hündürlüyü, flanş uyğunluğu, dəstək, qaldırıcı giriş, qızdırıcının naqilləri, sensorlar, su birləşmələri və kalibratorlara uyğunlaşma | Quraşdırma yoxlama siyahısı və fotoşəkillər |
| İstiləşmə | Zona identifikasiyası, nəzarətçinin cavabı, sensorun oxunması, cari çəkiliş, sızma və soyutma kanalının vəziyyəti | Zona xəritəsi və sabitləşdirilmiş oxunuşlar |
| İstehsal axını | Təsdiqlənmiş formula, yem hazırlığı, çıxış, xətt sürəti, temperatur, təzyiq, motor yükü, soyutma və daşıma şərtləri | Zamana əsaslanan proses vərəqi və saxlanılan xammal nümunəsi |
| Profilin yoxlanılması | Xarici ölçülər, divar və qabırğa hissələri, düzlük, burulma, səth, rəng, uzunluğa görə kütlə və cütləşmə komponentləri ilə uyğunluq | Kəsmə mövqeyi və istehsal vaxtı ilə əlaqəli ölçmələr |
| Dəyişiklik və bərpa | Razılaşdırılmış tənzimləmə, normal dayanma və yenidən işə salma və ya gündəlik istehsal üçün vacib olduqda bir ölçü və ya rəng dəyişikliyi | Operatorun buraxılması və qalan fəaliyyət siyahısı |
Hazır məhsulun profil ölçülərindən çox kənara çıxan testlərə ehtiyacı ola bilər.ASTM D7031WPC məhsullarının mexaniki və fiziki xüsusiyyətlərini qiymətləndirmək üçün bələdçidir və istifadəçilərin tətbiqə uyğun testləri seçməli olduğunu bildirir.ASTM D7032-21WPC və plastik ağacdan hazırlanmış göyərtə lövhələri, pilləkən pilləkənləri, qoruyucular və tutacaqlar üçün performans göstəricilərini əhatə edir.
Təbii liflə gücləndirilmiş kompozit göyərtə lövhələri üçün,ISO 16616:2015isə test üsullarını təqdim edirISO 19821:2017ünvanlar span reytinqi. Müqaviləni yazmazdan əvvəl müvafiq nəşri, milli kodu və məhsulun əhatə dairəsini təsdiqləyin. Kalıp hazır məhsulun uyğunluğunu daşımır.
Zavodumuzun görünüşü:ən yaxşı təhvil stabil proses pəncərəsi və izlənilə bilən nümunələr dəstidir. Hansı formulun işlədiyini, xəttin nə qədər sürətlə hərəkət etdiyini, təzyiqin harada yerləşdiyini, soyutmanın necə qurulduğunu və hər nümunənin nə vaxt kəsildiyini bilmək istəyirik. Masanın üzərinə qoyulmuş gözəl bir lövhə xəttin onu təkrarlaya biləcəyini izah etmir.

Tez-tez verilən suallar
WPC ekstruziya qəlibinə qiymət vermək üçün hansı məlumat tələb olunur?
Dözümlülüklər, tam WPC düsturu, material hazırlamaq üsulu, ekstruder və adapter detalları, hədəf çıxışı və xəttin sürəti, soyutma və daşınma sxemi, səth tələbləri, keçid planı, mövcud kommunal xidmətlər və ölçülə bilən qəbul testi ilə yekun profil rəsmini göndərin. Fiziki məhsul nümunəsi faydalıdır, lakin o, idarə olunan çertyojı əvəz etməməlidir.
Bir WPC qəlibi PE, PP və PVC əsaslı ağac kompozitlərini işlədə bilərmi?
Eyni bitmiş forma materialları bir-birini əvəz edə bilməz. PE, PP və PVC əsaslı WPC formülasyonları axın, temperatur pəncərəsi, yağlama, aşağı düşmə və soyutma reaksiyasında fərqlənə bilər. Bir alət gövdəsinin və ayrı-ayrı əlavələrin praktik olub-olmaması və ya xüsusi alətin daha təhlükəsiz olub-olmaması barədə qərar verməzdən əvvəl dəqiq formula və emal marşrutunu nəzərdən keçiririk.
WPC ekstruziya qəlibinə kalibrator daxildirmi?
Göstərilən əhatə dairəsi deməlidir. Ekstruziya kalıpı isti əriməni formalaşdırır, kalibrator, soyutma bölmələri və daşıma isə profili soyuduqca saxlayır və sabitləşdirir. Kalıbı, adapterləri, kalibratorları, soyuducu plitələri, möhürləri, qızdırıcıları, sensorları və dəyişdirmə hissələrini müəyyən edən sətirli alətlər siyahısını soruşun.
Niyə WPC profili qəlibdən sonra bükülür və ya əyilir?
Bükülmə və ya yay qeyri-bərabər kalıp axınından, balanssız divar və ya tor hissələrdən, qeyri-bərabər soyutmadan, kalibratorun düzülməsindən, qeyri-sabit çıxışdan, qeyri-bərabər temperaturdan və ya qeyri-bərabər çəkilişdən yarana bilər. Bir neçə dəyişəni tənzimləməzdən əvvəl təhrifin istiqamətini və vaxtını ölçün. Tam formalaşdırma və soyutma sistemi yoxlanılmalıdır.
Nanhaiya WPC qəlibləri üçün hansı materialdan istifadə edir?
Nanhaiya-nın WPC qəlib səhifəsində polad siyahıları verilmiş və bərkimiş və cilalanmış səthlərə malik yüksək möhkəmlikli alaşımlı polad təsvir edilmişdir. Hər bir qəlib CNC ilə işlənmiş və istiliklə işlənmiş, isteğe bağlı soyutma kanalları ilə. Təsdiq edilmiş qiymət təklifi layihə üçün dəqiq dərəcəsini, emal həcmini, axın səthinin bitməsini və yoxlama qeydlərini müəyyən etməlidir.
İçi boş WPC örtük profili necə göstərilməlidir?
Xarici ölçülər, divar və qabırğa qalınlığı, boşluq həndəsəsi, radius, kritik dözümlülüklər, görünən üzlər, qabartma və ya zımpara ehtiyatı, uzunluq üzrə hədəf kütləsi və son məhsulun sınaq standartı ilə tam en kəsiyi təmin edin. Hansı ölçülərin funksional olduğunu qeyd edin ki, alət istehsalçısı tənzimləmənin ən vacib olduğunu bilsin.
Kalıp WPC örtüklərinin standart uyğunluğuna zəmanət verə bilərmi?
Xeyr. Kalıp profilin formalaşmasına nəzarət edir, lakin son məhsulun performansı həm də formuladan, birləşmədən, nəmə nəzarətdən, ekstruziya şərtlərindən, soyutma və istehsal keyfiyyət sistemindən asılıdır. İstehsalçı hazır döşəmə örtüyünü seçilmiş ASTM, ISO və ya milli standart kimi müvafiq tələblərə uyğun sınaqdan keçirməlidir.
WPC ekstruziya qəlibi necə qəbul edilməlidir?
Təsdiqlənmiş təsvirləri, materialları, emalları, interfeysləri, qızdırıcıları, sensorları, axın səthlərini yoxlayın və əvvəlcə hissələri dəyişdirin. Sonra razılaşdırılmış istehsal düsturunu adlandırılmış profil, çıxış və xətt sürətində işlədin. Proses şərtlərini qeyd edin və soyudulmuş profilin ölçülərini, divar və qabırğa hissələrini, düzlüyünü, burulmasını, səthini, uzunluğa görə kütləsini və məhsulun spesifikasiyası ilə tələb olunan hər hansı testləri ölçün.
Texniki məzmun Nanhaiya-nın hazırkı WPC qəlibi, vintli barel, avadanlıq və xidmət səhifələrindən hazırlanmışdır. Xarici texniki dəstək rəsmi USDA, ASTM və ISO mənbələri ilə məhdudlaşır. Son alət ölçüləri, materiallar, müalicə, xəttin əhatə dairəsi və qəbul meyarları təsdiq edilmiş layihə sənədləri ilə idarə olunur.