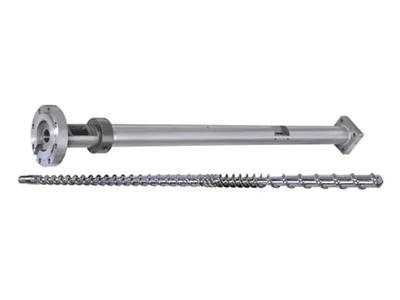
Boru kalıbının başlığı nominal diametrdən çox olmalıdır. O, polimerə, formulaya, boru standartına, çıxışa, ekstruder bağlantısına, kalibrləmə sisteminə və operatorlarınızın ölçüləri dəyişdirmə üsuluna uyğun olmalıdır. Bu təlimat həmin girişləri PVC, PE, CPVC, PP və PPR boru istehsalı üçün satınalma spesifikasiyasına çevirir.


almaq üçün aboru ekstruziya kalıp başlığı, təchizatçıya beş uyğunlaşdırılmış məlumat dəstini göndərin: material və formula; boru standartı, diametri və divar diapazonu; çıxış və xətt sürəti; ekstruder flanşı və ərimə giriş interfeysi; və aşağı axın kalibratoru, vakuum, soyutma və daşınma təşkili. Yalnız "PVC boru, 110 mm" verən bir sorğu mühəndislik üçün hazır deyil.
Ən vacib müqavilə nöqtəsi qəbul şərtidir. Faktiki istehsal materialını, boru ölçüsünü, sabit çıxışı, xəttin sürətini, istilik və sensorun quraşdırılmasını, icazə verilən divar dəyişikliyini, xarici diametrini, ovallığını, səthinin vəziyyətini və tələb olunan məhsul sınaqlarını adlandırın. Kalıp başlığı isti əriməni formalaşdırır, lakin o, öz-özünə son soyudulmuş boruya zəmanət verə bilməz.
İlk qərar kalıp diametri deyil
İlk qərar istehsal zərfidir. Bir baş, dəyişdirilə bilən kalıplar və mandrellərlə yaxınlıqdakı ölçülü bir qrup işlədə bilər. Çox geniş ölçü diapazonu axın, qalma müddəti, tənzimləmə, baş təzyiqi və dəyişdirmə işində güzəştlər yarada bilər. Düzgün diapazon yalnız hansı əlavələrin bədənə fiziki olaraq uyğunlaşa biləcəyindən deyil, materialdan və dərəcədən asılıdır.
Biz hər sorğunu üç sərhədə bölürük. Məhsulun sərhədi boru materialını, standartını, diametrini və divarını əhatə edir. Prosesin sərhədi çıxış, sürət, temperatur və təzyiqi əhatə edir. Mexanik sərhəd flanş, mərkəz xətti, qızdırıcılar, sensorlar, qaldırıcı və aşağı axın mövqeyini əhatə edir.
| Alıcı girişi | Niyə kalıp başını dəyişir | Göndərmək üçün sübut |
|---|---|---|
| Polimer və tam formula | Özlülük, istilik həssaslığı, sürüşmə, aşınma, korroziya riski, qalma müddəti və təmizləmə metodunu dəyişir | Qatran dərəcəli məlumat vərəqi, formulasiya faizləri və nümunə |
| Boru standartı və tətbiqi | Xəttin istehsal etməli və sınaqdan keçirməli olduğu hazır məhsulu müəyyənləşdirir | Dəqiq standart nömrə, nəşr, bazar və daxili çertyoj |
| OD, divar, SDR və ya cədvəl diapazonu | Dairəvi axın sahəsini, alətlər ailəsini və praktiki dəyişdirmə hissəsi diapazonunu təyin edir | Minimum, normal və maksimum məhsullarla ölçü cədvəli |
| Xalis çıxış və xətt sürəti | Axın sürətini, təzyiqi, istilik yükünü, qalma müddətini və aşağı axın soyutma tələbini dəyişir | Hər kritik ölçü üçün stabil satıla bilən kq/saat |
| Ekstruder və adapter interfeysi | Giriş həndəsəsini, boltun naxışını, registrini, möhürünü, mərkəzi hündürlüyünü və dəstəyi müəyyən edir | Nəzarət olunan rəsm və mövcud maşının ölçülmüş fotoşəkilləri |
| Kalibrləmə və soyutma sistemi | Çəkiliş, son OD, ovallıq, divar paylanması və başlanğıc davranışına təsir göstərir | Kalibrator çertyojları, vakuum çəni məlumatları, soyutma uzunluğu və daşınma vəziyyəti |
| Dəyişiklik planı | Hansı hissələrin çıxarıla biləcəyini, onların necə mərkəzləşdiyini və operatorların onları necə təhlükəsiz idarə etdiyini müəyyən edir | Tezliyi, təmizləmə üsulunu, kranın tutumunu və hədəf dayanma müddətini dəyişdirin |
Zavodumuzun görünüşü:biz borunun nominal diametrini kifayət qədər başlıq spesifikasiyası kimi qəbul etmirik. Bir alıcı bizə yalnız qatran adını və OD verirsə, axın yolunu təyin etməzdən əvvəl divar seriyası, formula, çıxış, ekstruder interfeysi və ölçü metodunu soruşuruq. Çatışmayan daxilolmalara əsaslanan sürətli kotirovka adətən cavabsız sualları işə salır.



Bitmiş boru standartı ilə başlayın
Kalıp başlığı istehsal alətidir. Bu boru sertifikatı deyil. Alıcı məhsulun dəqiq standartını və buraxılışını müəyyən etməlidir, təchizatçı isə boru zərfini axın yoluna, alət dəstinə və tənzimləmə metoduna çevirməlidir. Son uyğunluq hazır boruda onun bazarı və tətbiqi üçün tələb olunan sınaqlarla təsdiqlənir.
Ümumi su kəməri layihələri üçün üç faydalı rəsmi istinad varPVC-U boruları üçün ISO 1452-2:2009, PE borular üçün ISO 4427-2:2019vəISO 15874-2:2013 isti və soyuq su qurğularında istifadə olunan PP boruları üçün. Check the current edition, amendments and national adoption when the contract is prepared.
| Boru ailəsi | Rəsmi başlanğıc arayışı | RFQ-nin hələ də ehtiyac duyduğu məlumat |
|---|---|---|
| PVC-U təzyiq borusu | ISO 1452-2 və ya tələb olunan milli ekvivalent | PVC quru qarışığı formulası, boru seriyası, nominal OD, divar masası, rozetka icazəsi, çıxış, xəttin sürəti və səth tələbləri |
| PE təzyiq borusu | ISO 4427-2 və ya tələb olunan milli ekvivalent | Dəqiq PE tərkibi, SDR diapazonu, OD diapazonu, bərk və ya birgə ekstrüde konstruksiya, zolaq və ya təbəqə düzümü, çıxış və soyutma sistemi |
| PP və ya PPR isti və soyuq su borusu | ISO 15874-2 və ya tələb olunan milli ekvivalent | Dəqiq PP dərəcəsi, boru ölçüsü sinfi, xidmət tətbiqi, təbəqənin qurulması, diametri və divar diapazonu, çıxış və kalibrləmə üsulu |
| Elektrik boruları və ya sənaye boruları | Alıcının müvafiq milli, sənaye və ya müştəri spesifikasiyası | Material formulu, sərtlik və ya funksional hədəf, həndəsə, rəng, çap və ya zolaq, sınaq planı və icazə verilən səth qüsurları |
RFQ-da "beynəlxalq standartlara uyğun" yazmayın.Sənədi, hissəni, nəşri və yerli qəbulu adlandırın. Sonra bitmiş boru rəsminizi və yoxlama planınızı əlavə edin. Oxşar nominal ölçülər müxtəlif divar diapazonlarına, sınaq şərtlərinə və identifikasiya tələblərinə malik ola bilər.
Daha bir ayrılıq önəmlidir. İçməli suyun təsdiqi hazır boru kəməri məhsuluna və onun islanmış materiallarına aiddir. Nanhaiya-dan bir kalıp başlığı sifariş etmək, içməli su təsdiqini alıcının borusuna köçürmür. Qatran təsdiqi, birləşməyə nəzarət, istehsal qeydləri və üçüncü tərəf sertifikatı boru istehsalçısının uyğunluq sisteminin bir hissəsi olaraq qalır.
Yalnız PVC və ya PE deyil, faktiki düsturu göstərin
Nanhaiyaboru ekstruziya kalıp başlığıəlavələr, PE, CPVC və PP ilə PVC üçün təklif olunur. Bu adlar maddi ailələri müəyyən edir. Onlar bizə ərimənin özlülüyünü, doldurucunun yüklənməsini, stabilizator sistemini, təkrar emal edilmiş məzmunu, emal pəncərəsini və ya boşqab tökülmə meylini demir.
PVC üçün, çəki və qarışdırma vəziyyətinə görə tam quru qarışıq reseptini göndərin. Kalsium karbonat səviyyəsi və hissəciklərin təmizlənməsi, sürtkü balansı, stabilizator sistemi, təsir dəyişdiricisi, emal yardımı, piqment və yenidən işlənmə faizi bütün bunlar divarın görünüşünü, baş təzyiqini və çöküntü davranışını dəyişə bilər.
PE və ya PPR üçün dəqiq mürəkkəb dərəcəli və cari təchizatçı məlumat vərəqini göndərin. Həmin dərəcə, sıxlıq, aşqarlar, karbon-qara və ya rəngli sistem üçün dərc edildiyi kimi ərimə kütləsi-axı və ya özlülük məlumatı, yenidən üyüdülmə limiti və eyniləşdirmə zolaqlarının və ya funksional təbəqələrin birgə ekstrüde edilib-edilməməsi daxil edin.
PVC və CPVC
İstilik tarixi və yaşayış vaxtı çox diqqətə layiqdir. Axın yolu lazımsız dayanmadan qaçmalıdır və istilik planı idarə olunan işə salma və təmizləməni dəstəkləməlidir. Formula dəyişiklikləri istehsaldan əvvəl açıqlanmalıdır.
PE
Dərəcə, ərimə gücü, çıxış və soyutma qabiliyyəti birlikdə hərəkət edir. Yüksək məhsuldarlıqlı PE başlığına daha böyük həlqəvi boşluq deyil, sabit çevrəvi axın və uyğun ölçü sistemi lazımdır.
PP və PPR
Dəqiq qatranı və xidmət məhsulunu bildirin. İsti və soyuq su borusu, sənaye borusu və çox qatlı tikinti müxtəlif alətlər, soyutma və qəbul şərtləri tələb edə bilər.
Zavodumuzun görünüşü:İstehsal qrupu alətlər təsdiqləndikdən sonra doldurucu, qatran dərəcəsi və ya təkrar emal edilmiş faizi dəyişdikdə, kalıp birdən-birə qeyri-dəqiq olmamışdır. Proses girişi dəyişdi. Gələcək nasazlıqların aradan qaldırılması məlum vəziyyətdən başlaya bilməsi üçün texniki müqaviləyə istinad formasını qeyd edirik.

Kalıp açılışı son boru ölçüsü deyil
İsti həlqəvi ərimə kalıpdan çıxmır və həndəsi olaraq sabit qalır. Çıxışda şişə bilər, çəkilmə altında aşağı çəkilə bilər, kalibratorla əlaqə saxlaya bilər, soyutma zamanı kiçilir və temperaturu bərabərləşdikcə dəyişməyə davam edə bilər. Buna görə nominal 110 mm boru avtomatik olaraq 110 mm kalıp açılışından istifadə etmir.
Son nəticə sistemdən gəlir: ekstruder çıxışı, ərimə temperaturu və təzyiqi, kalıp və mandrel həndəsəsi, çevrəvi istilik balansı, mərkəzləşdirmə, hava yolu, kalibrator, vakuum, soyutma və daşıma sürəti. Bu hissələr müxtəlif təchizatçılardan alınırsa, alıcı bir idarə olunan interfeys rəsmini və bir qəbul məsuliyyəti matrisini təyin etməlidir.
| Nəzarət elementi | Nəyə birbaşa təsir edir | Tək başına nəyi sübut edə bilməz |
|---|---|---|
| Die və mandrel axını yolu | Halqavari ərimə paylanması, təzyiq itkisi, yaşayış davranışı və ilkin boru forması | Son soyuq OD, divar, ovallıq və ya təzyiq performansı |
| Mandrel mərkəzləşdirmə tənzimlənməsi | İlkin dairəvi boşluq və divar paylanmasının düzəldilməsi | Temperatur, axın və ya aşağı axın düzənliyi sürüşməyə davam etdikdə sabit nəticə |
| Qızdırıcı zonanın təşkili | Başın ətrafında və boyunca istilik nəzarəti | Müəyyən edilmiş ölçmə üsulu olmadan faktiki ərimə temperaturu |
| Kalibrator və vakuum çəni | Xarici ölçü, erkən soyutma və forma dəstəyi | Gələn ərimə borusu qeyri-sabit olduqda vahid divar |
| Soyutma sistemi | Qatılaşma dərəcəsi, ölçülü sabitlik və qalıq istiliyin çıxarılması | Suyun temperaturu və ya axını nəzarətsiz olduqda yaxşı həndəsə |
| Çıxış | Xətt sürəti, azalma və sabit nəqliyyat | Çəkici yanlış hizalandıqda və ya sürət dəyişdikdə ölçüləri düzgün edin |
Faydalı ölçü qaydası:ən kiçik və ən böyük boru müəyyən, lakin çətin əməliyyat küncləri ətrafında mühəndis. Bunlar tez-tez yüksək çıxışda ən böyük boru, yüksək xətt sürətində ən incə divar, qalma müddətini artıran aşağı çıxışlı kiçik ölçü və ən sıx divar və ya səth tələbi olan məhsuldur.


Nanhaiya, boru başlıq diapazonunda tənzimlənən mandrellər, soyutma kanalı seçimləri və dəyişdirilə bilən laynerlər təklif edir. Müəyyən bir səbəbdən bu seçimlərdən istifadə edin. Tənzimləmə operatorların təkrar mərkəzləşdirmə metoduna malik olduqda faydalıdır. Dəyişdirilə bilən aşınma komponentləri onların əhatə dairəsi, ehtiyat miqdarı və dəyişdirmə proseduru aydın olduqda faydalıdır.
Emal başlamazdan əvvəl ekstruder interfeysini kilidləyin
Boru kalıbı əla daxili axın yoluna malik ola bilər və hələ də quraşdırıla bilməz, çünki giriş, registr, bolt nümunəsi, möhür və ya mərkəzin hündürlüyü qəbul edilmişdir. Dəyişdirmə layihələri xüsusilə həssasdır, çünki maşın təsvirləri köhnə, dəyişdirilmiş və ya əlçatmaz ola bilər.
Biz sübutun üç formasına üstünlük veririk: orijinal idarə olunan rəsm, təzə ölçmələr və miqyaslı arayış ilə aydın fotoşəkillər. Əgər üçü razılaşmırsa, istehsal çertyojı buraxılmazdan əvvəl münaqişəni həll edin.
- Ekstruderin istehsalı, modeli və vida konfiqurasiyası
- Vida diametri və nominal çıxış diapazonu
- Boşaltma və ya adapter flanşının rəsmi
- Diametri, dərinliyi və tolerantlığı qeyd edin
- Boltun miqdarı, iplik, addım dairəsi və oriyentasiya
- Sızdırmazlıq üzünün həndəsəsi və conta üsulu
- Ərimə girişinin diametri və keçid uzunluğu
- Tələb olunan kəsici lövhə və ya ekran interfeysi
- Təzyiq sensoru portunun ölçüsü və yeri
- Ərimə temperaturu sensorunun növü və daxil edilməsi
- Qızdırıcının gərginliyi, tezliyi, gücü və konnektorları
- Termocüt tipi və nəzarətçi uyğunluğu
- Kalıp başının mərkəzi hündürlüyü və axın istiqaməti
- Dəstək çərçivəsi, təkərlər, relslər və ya qaldırma nöqtələri
- Mövcud quraşdırma və texniki xidmət icazəsi
- Kalibratora olan məsafə və hizalama istinadı
Nanhaiya özelleştirilebilir istehsal edirbarel flanşlarıvə başlıq komponentləri, buna görə də adapter quraşdırma sürprizi olaraq tərk əvəzinə baş ilə müzakirə edilə bilər. Tam bir xətt layihəsi üçün kalıp interfeysini seçilmiş ilə uyğunlaşdırınplastik ekstruder maşını, nəzarət və aşağı axın avadanlığı.
Zavodumuzun görünüşü:flanşın telefon fotoşəkili sxemi anlamağa kömək edir, lakin o, bolt dairəsini və ya uyğunluğu qeyd etmir. Sualları tapmaq üçün fotoşəkildən istifadə edirik. Metalı kəsmək üçün imzalanmış bir rəsmdən istifadə edirik. Bu fərq kiçik bir interfeys səhvinin bütün quraşdırmanı gecikdirməsinin qarşısını alır.


Materialın ətrafında tikinti seçin və təmizlik vəzifəsi
Nanhaiya-nın xüsusi boru kalıp başlığı bərkimiş səthlərə malik yüksək güclü ərinti poladdan istifadə edir və dəqiq CNC emal və istilik müalicəsi ilə istehsal olunur. Onun ümumiekstruder başlığısəhifədə 38CrMoAl, nitridləşmə və HV950-dən HV1000-ə qədər səth sərtliyi göstərilir.
Bu dəyərlər faydalı başlanğıc məlumatlarıdır, lakin təsdiq edilmiş spesifikasiya hələ də dəqiq komponent materialını, emal həcmini, bitmiş sərtlik meyarını, axın səthinin bitməsini, ölçülü yoxlamanı və istənilən korroziya tələbini müəyyən etməlidir. Hər bir bərkidici, qızdırıcının qapağı və ya konstruksiya hissəsinə bir komponentin sərtlik dəyəri kopyalanmamalıdır.
| Xidmət vəziyyəti | Satınalma narahatlığı | Sitatda nəyi müəyyənləşdirmək lazımdır |
|---|---|---|
| Doldurulmuş PVC | Aşındırıcı mineral doldurucu, çöküntülər və təmizləmə tezliyi | Formula, doldurucu səviyyəsi, islanmış komponent materialı və müalicəsi, dəyişdirilə bilən aşınma sahəsi və təmizləmə üsulu |
| CPVC və ya istiliyə həssas birləşmə | Termal tarix, saxlama və materialın deqradasiyası | Emal pəncərəsi, axın yolu konsepsiyası, istilik zonaları, sensor nöqtələri, işə salma və söndürmə proseduru |
| Karbon qara PE | Sabit paylama, səth keyfiyyəti və uzun müddətdir | Mürəkkəb sinif, çıxış diapazonu, təzyiq pəncərəsi, qızdırıcının təşkili və təmizləməyə giriş |
| Təkrar emal edilmiş məzmun | Çirklənmə, özlülük dəyişikliyi və aşındırıcı hissəciklər | Mənbə, maksimum faiz, filtrasiya planı, nümunə, gözlənilən dəyişiklik və qəbul hədləri |
| Tez-tez rəng dəyişiklikləri | Tutun, daxil olun, hissənin dəyişdirilməsi və hurdaya salınması | Rəng ardıcıllığı, təmizləyici material, icazə verilən dəyişmə vaxtı, təmizləmə proseduru və çıxarıla bilən hissələr |
Daha çətin tam maddi strategiya deyil.Səthin sərtliyi, korpusun dərinliyi, substratın möhkəmliyi, korroziya davranışı, bitirmə və təmir üsulu komponentə və prosesə uyğun olmalıdır. Təchizatçıdan nəyin müalicə olunduğunu, necə yoxlanıldığını və hansı yoxlama qeydinin sifarişlə birlikdə olduğunu sadalamasını xahiş edin.


Nanhaiya-nı nəzərdən keçirinistehsal avadanlığı, sertifikatlarvətexniki xidməttəchizatçı ixtisası zamanı. Quraşdırma təlimatı və uzunmüddətli texniki xidmət məsləhətləri razılaşdırılmış dəstək dairəsinə daxil edilə bilər.
Ölçü dəyişməsini alış hesablamasının bir hissəsi edin
Hər bir dəyişiklik kranı bağlayarsa, qızdırıcıları zədələyirsə və ya təkrar sınaq və səhv mərkəzləşdirməni tələb edərsə, daha aşağı alət qiyməti baha ola bilər. Kalıbın və mandrelin necə çıxarıldığını, isti hissələrin harada yerləşdirildiyini, hansı bağlayıcıların işləndiyini, hizalanmanın necə bərpa olunduğunu və hansı möhürlərin və ya istehlak materiallarının dəyişdirildiyini soruşun.
| Dəyişiklik sualı | Alıcı niyə maraqlanmalıdır | Müqavilə çıxışı |
|---|---|---|
| Hansı ölçülər bir bədəni bölüşür? | Başlıqların və hissə dəstlərinin həqiqi sayını göstərir | Boru OD, divar diapazonu və material üzrə uyğunluq matrisi |
| Çıxarmadan əvvəl nə soyumalıdır? | Boş vaxtlara və idarəetmə təhlükəsizliyinə təsir göstərir | Yazılı temperatur və işləmə proseduru |
| Kalıp və mandrel necə mərkəzləşir? | Başlanğıc qırıntılarına və divar korreksiyasına təsir göstərir | Tənzimləmə diaqramı, istinad mövqeləri və təlim |
| Hansı alətlər və qaldırıcı qurğular tələb olunur? | Təhlükəsiz doğaçlama idarəetmənin qarşısını alır | Alətlərin siyahısı, hissələrin çəkiləri, qaldırma nöqtələri və armatur təsvirləri |
| Hansı hissələr müntəzəm ehtiyat hissələridir? | İp, möhür, qızdırıcı və ya sensor zədələndikdən sonra dayanma müddətini azaldır | İki illik tövsiyə olunan ehtiyat siyahısı maddə üzrə qiymətlidir |
| Axın yolu necə təmizlənir? | Əmək, səth riski və rəng dəyişikliyi qırıntılarını dəyişir | Təsdiqlənmiş təmizləyici alətlər, materiallar və sökülmə mərhələləri |
Qarışıq məhsul cədvəli üçün dəyişdirmə dəyərini saatlar, əmək və başlanğıc qırıntıları ilə hesablayın. Zavod həftədə bir neçə dəfə iki uzaq boru ölçüsü arasında dəyişirsə, iki tam başlıq çoxlu əlavələrlə bir korpusdan daha çox istehsal müddətini qoruya bilər. Dəyişikliklər nadirdirsə və diapazon yığcamdırsa, paylaşılan orqan həssas ola bilər.
Zavodumuzun görünüşü:alətləri kimin dəyişdirəcəyini və hansı qaldırıcı avadanlıqların mövcud olduğunu soruşuruq. Təmiz montaj dəzgahında işləyən dizayn isti ekstruder və vakuum çəni yanında yöndəmsiz ola bilər. Operator girişi satış sonrası təfərrüat deyil, mühəndislik girişidir.

Məsul proses zonasını tapmaq üçün boru qüsurlarından istifadə edin
Boru spesifikasiyadan çıxdıqda, operatorlar tez-tez ilk növbədə kalıbı tənzimləyirlər, çünki onun mərkəzləşdirmə boltları görünür. Bu, temperatur, ekstruder və ya aşağı axın problemini gizlədərkən bir oxunuşunu müvəqqəti olaraq yaxşılaşdıra bilər. Bir anda bir neçə dəyişiklik etməzdən əvvəl çevrə ətrafında və boru uzunluğu boyunca qüsuru qeyd edin.
| Müşahidə olunan qüsur | Die-head yoxlamaları | Yuxarı və aşağı axın yoxlamaları | Alış dərsi |
|---|---|---|---|
| Bir tərəfi davamlı olaraq qalınlaşır | Mandrel mərkəzləşdirilməsi, axın yolunun çöküntüləri, zədələnmə, qızdırıcının balansı və montajın düzülməsi | Ekstruderin dalğalanması, kalibratorun düzülməsi, vakuum paylanması, soyutma və daşınma hizalanması | Əlçatan mərkəzləşdirmə, temperatur zonaları və hizalanma arayışı tələb olunur |
| Divar boru ətrafında və boyunca dəyişir | Boş tənzimləmə, istilik dövrü, qeyri-sabit təzyiq və ya qeyri-bərabər axın | Qidalanma, vida çıxışı, xətt sürətinə nəzarət, vakuum və su temperaturu sabitliyi | Qısa bir ölçmə dəsti deyil, sabit əməliyyat pəncərəsini qəbul edin |
| Uzun səth xətləri | Çirklənmə, çöküntü, cızıq və ya zədələnmiş dodaq səthi | Əriməmiş hissəciklər, filtrasiya, kalibratorun zədələnməsi və işləmə izləri | Təmizləmə alətlərini, filtr planını, səth yoxlamasını və ehtiyat alətləri müəyyənləşdirin |
| Sarı, qəhvəyi və ya qara zolaqlar | Ölü zonalar, çöküntülər, həddindən artıq yerli istilik və uzun müddət qalma müddəti | Çirklənmiş yem, barel yataqları, vida aşınması və bağlanma təcrübəsi | Köhnə həndəsəni köçürməzdən əvvəl tam ərimə yolunu və təmizləmə rejimini nəzərdən keçirin |
| Yüksək baş təzyiqi | Məhdud həlqəvi boşluq, aşağı temperatur, tıxanma və ya uyğun olmayan axın yolu | Ekran məhdudiyyəti, materialın özlülüyü, çıxış tələbi və sensorun vəziyyəti | Spesifikasiyada təzyiq ölçmə nöqtəsini və işləmə limitini qeyd edin |
| Boru ovallığı | Qeyri-bərabər çıxış axını və ya borunun başlanğıc mövqeyi | Kalibratorun aşınması, vakuum, soyutma balansı, dəstək və daşınma hizalanması | Son ovallıq tam xətt qəbul testinə aiddir |
| Kobud daxili səth | Mandrel bitirmə, çöküntülər, temperatur və axın davranışı | Materialın nəmliyi, dispersiya, deqradasiya və çıxış sabitliyi | Nümunə təsdiqinə həm daxili, həm də xarici səth meyarlarını daxil edin |
Bir dəyişiklik qaydası:baza xəttini qeyd edin, bir idarə olunan dəyişəni dəyişdirin, materialın xəttdən keçməsini gözləyin, təsirlənmiş boruyu işarələyin və yenidən ölçün. Temperaturların təsadüfi tənzimlənməsi, mərkəzləşdirmə, vakuum və eyni zamanda daşınma səbəbi müəyyən etmək üçün lazım olan sübutları məhv edir.
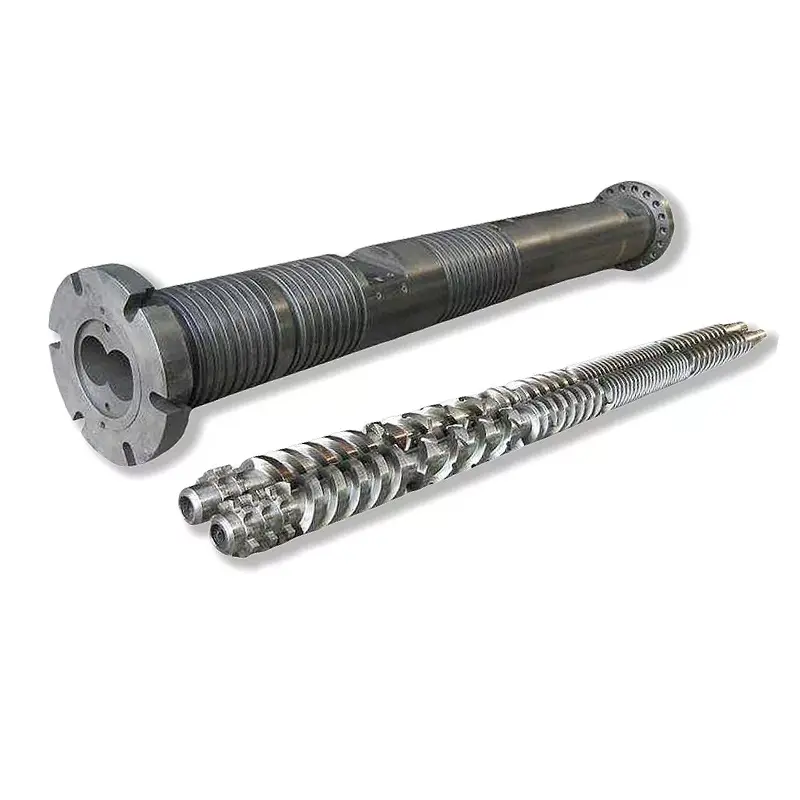
Başlıqdan əvvəl çıxış və ya ərimə təzyiqi qeyri-sabitdirsə, vint və lüləni də yoxlayın. Nanhaiya təchizatıPVC boru tək vintlər, PVC boru paralel vida çəlləklərivəPVC boru konusvari cüt vintli barellər. Aşınmış və ya uyğun olmayan plastikləşdirici hissəni kompensasiya etmək üçün kalıp yenidən dizayn edilməməlidir.

Boru ekstruziya kalıp başlığı RFQ yoxlama siyahısı
Tam RFQ alıcıya aşağı baza qiymətini inklüziv kotirovka ilə müqayisə etmək əvəzinə mühəndislik sahəsini müqayisə etməyə imkan verir. Aşağıdakı elementləri bir revizyonla idarə olunan paketə qoyun.
- Məhsulları müəyyənləşdirin.Hər borunun OD, divar diapazonu, SDR və ya cədvəlini, təbəqənin tikintisini, rəngini və tətbiqini sadalayın. Normal məhsulu və ən çətin ölçüsünü qeyd edin.
- Standartı adlandırın.Dəqiq standartı, hissəni, nəşri, milli qəbulu və daxili rəsmini verin. Hazır boru yoxlama planını əlavə edin.
- Materialı açıqlayın.Tam PVC formulasını və ya dəqiq PE, PP və ya PPR dərəcəli, əlavələr, doldurucu, piqment, təkrar emal edilmiş məzmun və təchizatçı məlumat vərəqlərini təmin edin.
- Dərəcəni müəyyənləşdirin.Hər bir kritik məhsul üçün xalis satıla bilən məhsul və xətt sürəti, üstəgəl mövcud soyutma qabiliyyəti və normal iş qrafiki verin.
- Ekstruderi təsvir edin.Dövlət tək, paralel əkiz və ya konusvari qoşa vida; vida diametri; motor gücü; normal ərimə təzyiqi və temperaturu; adapter düzeni; və cari proses məhdudiyyətləri.
- İnterfeysi idarə edin.Flanş, registr, bolt dairəsi, möhürləyici üz, ərimə girişi, mərkəzi hündürlük, sensor-port və dəstək çertyojlarını əlavə edin.
- Elektrik detallarını göstərin.Qızdırıcının gərginliyini və tezliyini, termocüt tipini, birləşdirici standartını, nəzarətçinin uyğunluğunu, kabel uzunluğunu və mümkün olduqda təhlükəli ərazi tələbini sadalayın.
- Aşağı axın xəttini göstərin.Kalibrator ölçülərini, vakuum çənini, soyutma uzunluğunu, sprey və ya daldırma quruluşunu, daşınma növünü, mərkəz xəttini və kalıp çıxışından məsafəni daxil edin.
- Dəyişmə sahəsini seçin.Dəyişən hissə dəstlərini, ehtiyat qızdırıcıları və sensorları, möhürləri, bərkidiciləri, daşıma alətlərini, saxlama rəflərini və istədiyiniz ölçü dəyişdirmə prosedurunu sadalayın.
- Sənədləri müəyyənləşdirin.Quraşdırma və hissələrin çertyojları, materialların siyahısı, material və istilik müalicəsi qeydləri, ölçü yoxlaması, elektrik siyahısı, istismar təlimatları və ehtiyat hissələrinin siyahısını tələb edin.
- Qəbul imtahanını yazın.Qatran, düstur, boru ölçüsü, işləmə müddəti, çıxış, xətt sürəti, proses qeydləri, ölçü nümunəsi və keçmə/uğursuzluq meyarlarını adlandırın.
- Dəstəyi aydınlaşdırın.Quraşdırma təlimatı, istismara vermə məsuliyyəti, operator təlimi, uzaqdan yardım və tənzimləmə başlığı ilə tam xətt performansı arasındakı sərhəd haqqında razılaşın.
Dəyişdirmə xəbərdarlığı:köhnəlmiş kalıp artıq orijinal ölçülərini qoruya bilməz. Maşın interfeysini və yaxşı saxlanılan borunu ölçün, hər hansı orijinal təsvirləri tapın və köhnə başlığın niyə dəyişdirildiyini izah edin. Hər köhnəlmiş ölçüsün kopyalanması eyni axın və ya uyğunlaşma problemini təkrarlaya bilər.
Vida konfiqurasiyası da material vəzifəsinə uyğun olmalıdır. Nanhaiya-ya baxıntək vintlər, paralel əkiz vintlərvəkonusvari qoşa vintli barellərsorğu tam plastikləşdirmə bölməsini əhatə etdikdə. Aksesuarlar və əlaqəli alətlər üçün istifadə edinekstruziya ehtiyat hissələri çeşidi.
Satmağı planlaşdırdığınız istehsal vəziyyətində başlığı qəbul edin
Ölçü yoxlaması istehsal olunan komponentlərin rəsmə uyğun olduğunu sübut edir. Xüsusi birləşmənin tam xəttdən necə axacağını sübut etmir. Sağlam qəbul planı iki hissədən ibarətdir: komponentin yoxlanılması və istehsal prosesi.
| Qəbul mərhələsi | Nəyi yoxlamaq | Saxlamaq üçün qeyd edin |
|---|---|---|
| Sənədin nəzərdən keçirilməsi | Təsdiq edilmiş çertyoj revizyonu, materialların siyahısı, dəyişdirmə hissə matrisi, qızdırıcı və sensor siyahısı, təlimatlar və ehtiyat əhatə dairəsi | İmzalanmış sənəd reyestri |
| Komponent yoxlanışı | Kritik interfeyslər, konsentrik xüsusiyyətlər, sızdırmazlıq üzləri, bərkidicilər, limanlar, material, emal və görünən axın səthinin vəziyyəti | Sifarişdə göstərilən ölçü və material və ya müalicə qeydləri |
| Montaj yoxlaması | Yerləşdirmə, istiqamətləndirmə, qızdırıcının quraşdırılması, sensorun daxil edilməsi, mərkəzləşdirmə hərəkəti, dəstək, qaldırma və giriş | Fotoşəkillərlə montaj yoxlama siyahısı |
| İstilik yoxlanışı | Zona identifikasiyası, nəzarətçi reaksiyası, sensorun oxunması, cərəyan çəkməsi və istilik sabitliyi | Zona xəritəsi və sabitləşdirilmiş oxunuşlar |
| İstehsal axını | Razılaşdırılmış material, boru ölçüsü, çıxış, xətt sürəti, temperatur, ərimə təzyiqi, motor yükü, vakuum və soyutma şərtləri | Zamana əsaslanan proses vərəqi və saxlanılan nümunələr |
| Boruların yoxlanılması | OD, çoxsaylı saat mövqelərində divar, ovallıq, uzunluğa görə kütlə, daxili və xarici səth, düzlük və tələb olunan standart testlər | Nümunə mövqeyi və istehsal vaxtı ilə əlaqəli yoxlama hesabatı |
| Rutin əməliyyat | İşə başlama, mərkəzləşdirmə korreksiyası, normal dayanma, təhlükəsiz sökülmə və ya razılaşdırılmış ölçü dəyişikliyi | Operatorun çıxışı və açıq element siyahısı |
Praktik olduqda, alıcının adi formulasından istifadə edin. Əvəzedici material tələb olunarsa, fərqi qeyd edin və testin sübut etdiyini məhdudlaşdırın. Müvəffəqiyyətli bir PE qaçışı PVC formulunu təsdiqləmir və qalın divarlı aşağı sürətli məhsul nazik divarlı yüksək sürət vəziyyətini sübut etmir.
Zavodumuzun görünüşü:biz maksimum çıxışda qısa displeydən daha çox izlənilə bilən ölçmələrlə sabit qaçışa üstünlük veririk. Təzyiq sabitləşməli, divar göstəriciləri idarə oluna bilən qalmalıdır, qızdırıcılar qeyri-normal dövrə vurmamalı və soyudulmuş boru razılaşdırılmış yoxlamaya cavab verməlidir. Bu nəticə hər iki tərəfə faydalı təhvil nöqtəsi verir.


Tez-tez verilən suallar
Boru ekstruziyasının başlığını göstərmək üçün hansı məlumat tələb olunur?
Polimer dərəcəsini və düsturunu, boru standartını, tam ölçü və divar diapazonunu, hədəf çıxışı və xəttin sürətini, ekstruder tipini, ərimə girişi və flanş şəklini, qızdırıcının gərginliyini, sensor tələblərini, aşağı axın kalibrləmə detallarını, üstünlük verilən dəyişdirmə hissələrini və qəbul planını göndərin. Mövcud əlaqənin fotoşəkilləri və ölçülmüş təsvirləri dəyişdirmə layihələri üçün də faydalıdır.
Bir boru başlığı PVC, PE və PPR ilə işləyə bilərmi?
Ortaq xarici gövdə dar bir layihədə texniki cəhətdən mümkün ola bilər, lakin PVC, PE və PPR eyni axın, istilik və ya ölçü şəraiti yaratmır. Biz əvvəlcə tam tərtibi, çıxışı, ölçü diapazonunu, axın yolu tələblərini və təmizləmə üsulunu müqayisə edirik. Ayrı alətlər və ya ayrıca başlıq daha təhlükəsiz istehsal seçimi ola bilər.
Boru kalıbının diametri borunun son diametrinə bərabərdirmi?
Adətən yox. İsti boru kalıpdan çıxdıqdan sonra dəyişir, çünki ərimə şişir, aşağı çəkir, kalibratora daxil olur və soyuyur. Tələb olunan kalıp və mandrel ölçüləri birbaşa nominal boru ölçüsündən kopyalanmadan material, çıxış, xətt sürəti, vakuum ölçüsü və soyutma sistemi ilə dizayn edilməlidir.
Yalnız kalıp başlığı boru divarının qalınlığına və ovallığına zəmanət verə bilərmi?
Xeyr. Kalıp başlığı həlqəvi ərintilərin paylanmasını müəyyən edir, lakin son divar qalınlığı və ovallıq da ərimə sabitliyindən, mərkəzləşdirmədən, temperatur tarazlığından, kalibratorun vəziyyətindən, vakuumdan, soyutmadan, daşınma düzülüşündən və xəttin sürətindən asılıdır. Qəbul tam əməliyyat xəttini sınaqdan keçirməlidir.
Nanhaiya ekstruziya başlıqları üçün hansı materialdan istifadə edir?
Nanhaiya-nın ümumi ekstruder kalıp baş səhifəsində nitridləşmə və HV950-dən HV1000-ə qədər səth sərtliyi ilə 38CrMoAl siyahıları var. Xüsusi boru ekstruziya başlığı bərkimiş səthlərə malik ərinti polad kimi təsvir edilmişdir. Təsdiq edilmiş spesifikasiyada qatran, əlavələr və təmizləmə üsulu üçün son material, istilik müalicəsi və nəmlənmiş səth tələbləri təsdiqlənməlidir.
Çox ölçülü əlavələri olan bir kalıp başlığı və ya bir neçə tam başlıq almalıyam?
Ölçü diapazonu, çıxış və təmizləmə rejimi bir bədəni həddindən artıq tənzimləmədən işi örtməyə imkan verdikdə dəyişdirilən hissələrdən istifadə edin. Məhsullar diametri, polimeri, çıxışı, təbəqə quruluşu və ya dəyişmə tezliyi baxımından çox fərqli olduqda, ayrı başlıqlar məna verə bilər. Təkcə alət qiymətini deyil, ümumi dəyişmə müddətini və istehsal riskini müqayisə edin.
Boru ekstruziyasının başlığı necə qəbul edilməlidir?
Rəsm, material, müalicə, qızdırıcı, sensor, flanş və axın yolunun yoxlanılması ilə başlayın. Sonra razılaşdırılmış istehsal materialını müəyyən edilmiş boru ölçüsündə, çıxışda və xətt sürətində işə salın. Temperaturları, ərimə təzyiqini, çevrə ətrafında divar oxunuşlarını, xarici diametrləri, ovallığı, səth vəziyyətini, uzunluğa düşən kütləni və hədəf boru standartı ilə tələb olunan hər hansı testləri qeyd edin.
Ekstruziya edilmiş boru divarının bir tərəfinin daha qalın olmasına nə səbəb olur?
Mümkün səbəblərə kalıp və ya mandrelin yanlış mərkəzləşdirilməsi, çevrəvi temperatur balanssızlığı, qeyri-bərabər ərimə axını, axın yolunda çöküntülər və ya zədələnmələr, qeyri-sabit ekstruder çıxışı, kalibratorun yanlış hizalanması, qeyri-bərabər vakuum və ya soyutma və daşınma səhvləri daxildir. Aşağı axın problemini gizlətmək üçün mərkəzləşdirmə boltlarından istifadə etməzdən əvvəl trendi yoxlayın.
Texniki məzmun Nanhaiya-nın cari məhsulu, avadanlığı və xidmət məlumatlarından hazırlanmışdır, yalnız rəsmi ISO boru standart səhifələri tərəfindən dəstəklənir. Son kalıp həndəsəsi, materialı, müalicəsi, ölçüləri və qəbul meyarları təsdiq edilmiş layihə spesifikasiyası ilə müəyyən edilir.